
анилоксовые валы - подробно
Растрированный валик (анилоксовый вал).
Пpoцecc переноса краски в флексографской печати является очень простым принципом, несмотря на это, множество факторов оказывают влияние на качество печати. Вязкость и реология краски, параметры ячеек растриропанного валика и свойства запечатываемого материала являются решающими факторами краскопереноса, непосредственно влияющими на качество печати.
За этим очень кратким описанием скрываются многочисленные параметры, оказывающие влияние на качество печати. Например, решающее значение имеет то, как печатная краска окрашивает отдельные печатающие элементы. Здесь растрированному валику придается центральное значение.
Термин «растрированный валик» произошел в немецком языке от растрирования поверхности валика на равномерно распределенные ячейки. Кроме того, при флексографском способе печати речь идет о ротационной печати, поэтому термин «валик» употребляется по праву. В английском языке речь идет об «анилоксовом валике». Здесь термин образовался в связи с так называемыми анилиновыми красками. В обоих случаях наименования уже очевидна часть функции: равномерное распределение краски при помощи растрирования.
Задачами также определено, на каком месте печатного аппара та установлен растрированный валик. Он подчинен формному цилиндру и должен переносить печатную краску на поверхность формы.
Прежде всего, растрированный валик должен смачиваться краской. Это смачивание производится при помощи передаточного валика (при системе с обрезиненным валиком), посредством погружения растрированного валика в краску (при ракельной системе) или нанесением краски в ракельной камере.
При первой системе перенос краски производится посредством контакта передаточного и растрированного валиков при вращении, иногда с относительным проскальзыванием, т. е. с разницей окружных скоростей. При использовании растрированного валика с ракелем вся имеющаяся на поверхности растрированного валика краска снимается, а переносится только количество краски, находящееся в углублениях, ячейках растрированного валика.
Форма этих ячеек их геометрия, а также материал растрированного валика являются решающими для количества краски, которая забирается и переносится поверхностью валика на запечатываемый материал.
1.1. Факторы, влияющие на перенос краски
Качество переноса краски зависит от множества различных факторов. В отношении растрированного валика можно назвать следующие:
гравирование с указанием полной спецификации;
свойства поверхности валика. Хром имеет, например, не такие характеристики подачи краски, как керамика. Пористость, шероховатость являются другими параметрами;
выравнивание слоя краски при помощи ракельной системы. Угол наклона ракеля, расстояние между отверстиями камеры и т. д. являются важными параметрами. Следует также назва ть такие свойства ракеля, как равномерная жесткость, параллельность, толщина рабочей фаски, а также правильный монтаж, отсутствие повреждений и т. д.;
красочная система. Здесь все реологические свойства краски имеют значение. Наряду с важным параметром — вязкостью —
следует учитывать степень пигментации и пленкообразующие свойства для текучести и для процесса загрязнения;
из механических переменных в отношении валика большое значение имеют вращение, балансировка, центровка осей. В безупречном состоянии должны быть также подшипники и вкладыши подшипников. В отношении красочного аппарата решающими являются достаточно жесткое крепление красочного аппарата и регулируемость;
сочетание свойств поверхности печатной формы и запечатываемого материала влияют на процесс передачи краски. В частности, большое значение придается взвешенному подбору степени твердости, а также надежности приклеивания формы;
уход и техническое обслуживание являются обязательными.
Многие проблемы печати можно объяснить недостатками, имеющимися в пределах машины. Повреждения подшипников и поверхности валиков затвердевшей краской не исключаются. В частности из-за плохой очистки растрированных валиков часто отмечается ухудшение качества печати.
3.6.1.2. Параметры гравирования
Задачей растрированного валика является перенос краски на поверхность печатной формы в соответствии с технологическими условиями, причем равномерно по ширине печати и в окружном направлении. Структура поверхности растрированного валика в этом смысле может сравниваться с техническим растром в глубокой печати. Для соблюдения требований процесса печатания при гравировании растрированного валика следует учитывать множество параметров. Каждый параметр имеет свое значение для переноса в отношении количества краски и равномерности красочного слоя.
Линиатура растра
Во флексографии она определяется так же, как в репродуцировании. Число ячеек вдоль одной линии, приходящееся на 1 см или на 1 дюйм и называют растром валика.
Обе величины путем умножения могут переводиться, например 100 л/см = 254 л/дюйм.
Направление подсчета всегда рассматривается по положению угла расположения ячеек. Реже производится показание в ячейках на м2. Здесь показатель линиатуры относится к площади. В этот показатель входит положение угла. Применяемое сегодня в практике печатания гравирование валиков охватывает линиатуру от 60 до 500 л/см. Гравирование с более высокой линиатурой технически осуществимо (например 1000 л/см), но требованиям флексографской печати пока fie соответствует.
Наряду с указанием линиатуры растра одновременно указывается ширина ячейки.
Глубина гравирования
1лубина нанесенных ячеек в значительной мере определяет их объем и поэтому является важным и решающим параметром растрированного валика.
Гравирование может быть очень глубоким, но при этом могут возникнуть трудности с опорожнением ячеек. Наоборот, гравирование z/ри определенной линиатуре может быть неглубоким, но возможный объем при этой ширине ячейки будет не использован. Если в таком случае нужен маленький объем, имеет смысл подумать о более высокой линиатуре. Глубина гравирования, как правило, измеряется микроскопом и указывается в мкм.
Углы боковых поверхност ей ячеек
В зависимости от ширины отверстия по отношению к глубине гравирования образуется определенный угол боковых поверхностей. Чем более плоским является гравирование, тем больше угол боковых поверхностей. При этом углом боковых поверхностей называют угол между сторонами пирамиды.
В отношении оптимального опорожнения ячейки следует сказать, что крутые боковые поверхности предоставляют лучшие условия для опорожнения.
Поэтому, например, уже давно перешли на тупоугольные пирамиды. Посредством изменения угла боковых поверхностей при одинаковой линиатуре и глубине гравирования можно целенаправленно менять объем ячеек.
Теперь рассмотрим лазерное гравирование*, при котором речь идет не о форме пирамиды, а скорее о форме шарового сегмента. Физические закономерности те же. Угол боковых поверхностей указывается в градусах (°).
Угол гравирования
Угол гравирования указывает направление ряда ячеек на поверхности растрированного валика по отношению к образующей цилиндра. Угол гравирования указывается как положение угла к оси валика. 11оложение угла определяется при рассмотрении гравирования сверху.
С точки зрения геометрии получается, что только 4-угольные и 6-угольные формы можно группировать, не оставляя между ними зазора (сконструируйте восьмиугольники и попытайтесь установить их друг к другу без зазоров, это не получится). Это отражается на гравировании растрированного валика. Здесь встречается 4-угольное (квадратное) гравирование иод углом 0° или 45° к оси цилиндра или 6-угольное (гексагональное) под углом 30° или 60° к оси цилиндра.
При рассмотрении нижеприведенных рисунков следует отметить, что угловые профили 0° и 30° направлены стороной ячейки параллельно к оси цилиндра. Угловые профили 45° и 60° направлены вершинами к оси цилиндра.
С точки зрения механической работы ракеля углы 45° и 60° имеют значительное преимущество. "Гакже с точки зрения наполнения ячеек преимущество этих углов очевидно. 11ри обкатывании сначала вершины на поверхности валика погружаются в краску. Ячейки могут постепенно наполняться через боковые грани.
11о этим причинам еще на начальной стадии развития флексографской печати был введен угол гравирования 45°. Угол репродуцирования 45° не совместим с углом 45° на растрированием валике и приводит к образованию муара.
Между квадратными и гексагональными ячейками существует большая разница. Например, на площади в 1 м^ при гексагональном расположении на поверхности помещается значительно больше ячеек, чем при квадратном. Это означает, что плотность укладки при гексагональ-
Выше рассматривалось механическое гравирование методом «накатки». — Прим. ред.
Хромированный валик - Хромированный валик - линейчатый растр гравирование форм _________ глубокой печати
Рис. 3.14. Угол граоиропанин
ном расположении выше. Задачей и функцией растрированного валика является наиболее равномерный перенос краски. 3ja задача легко выполнима при помощи наибольшего количества ячеек и наивысшей плотности укладки.
Вывод о том, что по этой причине следует оказывать предпочтение углу60°, недопустим. При взаимодействии с красовдой системой или средством нанесения, вязкостью и т. д. угол в 45° имеет преимущества. Это можно определить при пробном печатании.
Угол гравирования по отношению к оси цилиндра указывается в градусах (°). Угол гравирования показывает также направление подсчета линиатуры.
Соотношение ячеек и перегородок
Прежде уже указывалось, что линиатура указывает размер шаг а ячейки**. В этом разделе речь пойдет о связи понятий: шаг ячейки, ширина перегородки и ширина отверстия. Существует формула: ширина перегородки + ширюи отверстия = = шаг ячейки.

- Хромированный валик - гравирование 45'
Хромированный валик гравирование 90"
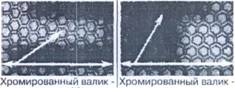
гравирование 30'
гравирование 60"

Величина, обратная линиатуре, и является шагом ячеек, т. е. расстоянием между центрами соседних ячеек. — Прим. ред.
>.... Поверхность ^ э — —»*
| перегородки . _
с — D е
I ,— Боковая ! поверхность
Г Дно

LJ
а — растровый шаг b — шаг ячейки с — ширина дна е — ширина перегородки h глубина ячейки 2а — угол отверстия
Рис. 3.15. Соотношение ячеек и перегородок
Перегородка образует необходимую опору для ракеля и ограничивает ячейку. Рельеф перегородки оказывает влия1 ше i га способность гравирован! юй поверхности переносить краску. Так, например, перегородки могут быть только в точках пересечения ячеек (так называемая остроконечная перегородка). I lepe- го(юдка может немного провисать или на некоторых участках проваливаться (сообщающиеся ячейки) и т. д. В каждом случае для каждого варианта определяется neiюсредственное влияние на i [еренос к(иски и поведение ракеля. Причины целого ряда проблем пе- чатш 1ия, а также их решение следует искать здесь.
----- параметр
0 перемычки
av dj
В конце концов, признание получила точка зрения, что 100%-ное ограничение ячейки и связанная с этим высокая опора ракеля представляют собой наиболее благоприятную для контроля форму. Необходима плоская равномерная перегородка. Это требование после гравирования принимается в расчет как заключительная рабочая операция в так называемом полировании поверхности. Отверстие ячейки или лучше сказать поверхность отверстия представляет собой поверхность контакта между краской и клише. Чем больше поверхность контакта, тем равномернее производится закатывание клише краской.
Пример: гравирование в 100 л/см означает, что шаг ячейки составляет 100 мкм . Если гравирование рассчитано так, что ширина перегородки составляет 50 мкм, то ширина отверстия составляет также 50 мкм. В этом случае мы говорим о соотношении ячеек/перегородок 1:1.
* Шаг ячейки = 1/100 = 0,01 см = 0,001 мм = = 1 мкм. — Прим. ред.
Если ширина перегородки 10 мкм, то на ширину ячейки приходится 90 мкм. Соотношение ячеек/перегородок составляет 1:9.
Па этом примере видно, что, например, при соотношении ячеек/перегородок 1:1 относительно широкая перегородка не будет закатываться краской. Капли краски из ячейки шириной в 50 мкм справа и слева на клише или запечатываемом материале должны распространяться через ширину перегородки в 50 мкм, не закатанную краской. Как правило, следствием является относительно пористое нестабильное печатное изображение. Можно сделать вывод о том, что минимальная ширина перегородки является оптимальной для спокойного наката краски.
Теоретически этот вывод правильный, но на практике нельзя забывать, что перегородка должна нести всю механическую нагрузку. В зависимости от линиатуры, необходимого объема, сферы применения и т. д. следует найти компромисс между теорией и практикой. Чтобы придать перегородке необходимую механическую стабильность следует предусмотреть миннмальную ширину перегородки.
Наряду с шириной перегородки и отверстия следует указывать оптимальную глубину гравирования. В англосаксонском пространстве еще отдельно указывается отношение глубины к отверстию. В конечном счете, эта информация уже содержится в указании линиатуры, соотношения ячеек/перегородок и глубины.
Соотношение ячеек/перегородок как передаточное число на обычных растрированных валиках можно легко определить на основе геометрии. На растрированных лазером валиках перегородка формируется не совсем равномерно, поэтому более точным является процентное определение отверстия ячейки. Но это связано с дорогостоящей измерительной техникой: микроскопией и обработкой изображений.
Объем
Все параметры гравирования стараются обеспечить такими, чтобы получить необходимый объем и необходимое количество краски для печатания.
Поскольку главным в функции растрирование го валика является емкость ячеек, то большинство специалистов склоняются к тому, чтобы считать объем главным фактором при оценке растрвалика. Это справедливо, но нельзя упустить, что свойства переноса, а также объем являются функцией вышеуказанных спецификаций гравирования.
Обусловленный формой ячейки, внутри перегородки образуется объем для восприятия краски. При одинаковой линиатуре и одинаковом объеме могут быть различные формы ячеек. Следствием этого является различная способность опорожнения ячеек.
Часто предъявляемое требование предоставить информацию о фактическом объеме краски, который забирается из ячеек, пока не удовлетворяется. На процесс переноса краски из ячеек влияют также такие параметры, как вязкость краски, восприимчивость краски формной пластиной и запечатываемым материалом, давление и т. д. Список можно продолжить, тогда станет ясно, что для стандартного печатного процесса все параметры должны быть согласованы между собой. Указание объема дает характеристику для ориентации и представляет собой вместимость гравированной поверхности.
Указание объема производится в кубических сантиметрах на квадратный метр (см3/м2). См3/м2 можно перевести без учета уд. плотности: 1 см '/м2 = 1 мкм, что характеризует толщину красочного слоя.
В англосаксонских странах объем указывается в ВСМ: 1ВСМ - 1,55 см3/м2.
3.6.1.3. Виды конструкций растрированных валиков
Очень широкая сфера применения растрированных валиков в различных типах машин требует использования самых разнообразных конструкций валиков.
Гребования к точностным параметрам валика (параллельности, сбалансированному ходу и т. д.) очень высоки. 11аряду со стабильностью геометрических точностных параметров растрва- ликов механические требования при повышенной нагрузке печатной машины приобретают все большее значение. Исключение и подавление колебательных эффектов является решающим для хорошего качества печати.
Эти соображения привели к разработке прочных сплошных валиков.
В отношении веса валиков можно перечислить следующие их виды:
сплошной стальной валик; цапфы и цилиндрическая часть изготовлены из одной заготовки;
валик, изготовленный из стальной трубы; цапфы и цилиндрическая часть изготавливаются отдельно. Цапфа вставляется в цилиндрическую часть, приклеивается или приваривается, после чего выполняется механическая обработка валика. Рекомендуется применение высококачественной стали для защиты от коррозии;
легкая стальная конструкция; толщина стенки стальной трубки с учетом механической стабильности должна быть сведена до минимума*;
легкая алюминиевая конструкция; вместо стальной трубки используется алюминиевая трубка. Цапфы изготавливаются из стали. Как правило, цапфы приклеиваются к трубке. Алюминий обеспечивает особую защиту от коррозии;
легкая конструкция из волокнистого угля (Cf'K); цилиндрическая часть изготавливается из этого материала. Она имеет преимущества благодаря своему незначительному весу и способности гашения колебаний. Недостаток заключается в высокой стоимости. Стальные цапфы приклеиваются;
фланцевый валик; как правило, цапфы жестко связаны с цилиндрической частью. Реже встречаются конструкции, при которых цапфы посредством фланцевого соединения привинчивается к корпусу цилиндра. С учетом конструкции печатного аппарата это может предоставлять хорошие условия при замене растрированного валика;
растрированные валики-гильзы, эта конструкция за последние годы хорошо зарекомендовала себя. Несмотря на то, что к гиль-
Этот пункт повторяет предыдущий; действительно, если ставится задача создать облегченную конструкцию с заданной жесткостью, то само собой разумеется: не следует выбирать трубу с толстой стенкой. — Прим. ред.
зам-подложкам для печатных форм предъявляются не такие требования, как к растри- рованным валикам-гильзам, их концепции и преимущества похожи. Замена производится быстро, что позволяет печатнику сократить не только время наладки, но и гибко подходить к требованиям желаемого красочного профиля. Растрированный валик- гильза имеет керамическое покрытие, на котором выполнено гравирование. В отношении гравирования нет никаких различий но сравнению с обычным растрированным валиком. Г 1рименение концепции гильз имеет смысл только в соответствующих конструкциях печатных аппаратов для того, чтобы можно было сократить время наладки.
3.6.1.4. Виды растрированных валиков
Хромированные растрированные валики
Структура
В производстве растрированных валиков можно различить два основных способа их изготовления. Отличительным признаком здесь служит материал гравированной поверхнос ти растрированного валика. Из-за различия свойств материалов следует применять различные способы гравирования.
Хромированный растрированный валик в ретроспективном аспекте можно рассматривать в качестве исходной конструкции растрированного валика. У истоков ротационного способа флексограф- ской высокой печати были поверхности валиков с резьбой или насечкой. Поскольку эта конструкция не была оптимальной для контролируемого равномерного переноса краски, то пришлось позаимствовать конструкцию валиков глубокой печати.
Для того, чтобы получить поверхность валика, пригодную для гравирования, на заготовку валика наращивается медное гальванопокрытие. Медь обладает свойством пластичности, и посредством гальваники может регулироваться ее твердость и кристаллизуемость.
11осле наращивания медного слоя на эту поверхность наносится гравирование. Поскольку медь является относительно мягким материалом, то после гравирования для повышения износостойкости производится хромирование. Название «хромированный валик» можно объяснить наличием последнего внешнего защитного слоя. Но гравирование производится на слое меди, поэтому больше подошло бы название «медный валик».
Качество хромированного валика наряду с гравированием в значительной мере определяется свойствами поверхности внешнего слоя. Хром — это не только износоустойчивый материал, но и материал, который благодаря своим свойствам переноса краски прекрасно подходит для этого. Слой хрома различного качества можно наращивать гальваническим путем. Наряду с обычным защитным хромированием особо отличается очень хорошей плотностью так называемое хромирование двойной твердости.
Если речь идет об износе, существуют интересные данные о том, что, как правило, это не износ в смысле истирания, а скорее смещение слоя хрома. Чтобы добиться улучшения, были разработаны методы, при которых в слой хрома включаются карбиды никеля и кремния. Это очень твердые, износостойкие кристаллы, которые в значительной мере препятствуют смещению хрома и повышают «износостойкость».
Даже если слой хрома защищает от износа, нельзя забывать, что нижний медный слой мягкий и чувствителен к вдавливаниям. Так, например, мо- i-ут возникнуть повреждения при нажиме жестким обрезиненным валиком или высохшей краской. По этой причине необходим регулярный уход и очистка всей поверхности валика. Также следует избегать загрязнений в красочной системе. Частички металла, высохшей краски и пыли в циркулирующей краске Moiyr поцарапать поверхность и привести к так называемому полошению.
Вряд ли название «медный палик», как утверждает автор, подходит больше. По нашему мнению больше подошло бы название «медный гравированный валик с хромированным покрытием». — Прим. ред.
Автор не раскрывает, какой смысл он вкладывает в термин «двойная твердость» и каким способом она достигается. — Прим. ред.
Хромированные растрированные валики за десятилетия их использования в печатных аппаратах с дукторным обрезиненным
валиком и сегодня являются оптимальным решением*.
Но если хромированная поверхность обрабатывается ракелем для выравнивания красочного слоя, то следствием является заметный износ, и срок службы хромированного валика сокращается.
Обычные методы гравирования относятся исключительно к хромированным валикам. После изготовления заготовки валика из стали, на этот стержень наносится слой меди. На этот слой посредством следующих методов наносится гравирование. 11осле успешного гравирования производится защитное хромирование, поэтому мы говорим о хромированном растрированием валике.
Виды — производство
Молетирование
Это наиболее широко распространенный механический способ гравирования. Для этого прежде всего следует изготовить инструмент, молету.
Молета — это окантовочный инструмент, которым на поверхности производится гравирование в виде матрицы. Молета прокатывается с сильным натиском по медной поверхности и производит тиснение рисунка на меди. Для каждого рисунка для гравирования таким способом необходимо изготовить специальную молету из закаленной стали. 11ри помощи молеты можно также производить очень крупное растрирование, например, 1 или 2 л/см.
Гравирование при помощи лазерного резца
Для этого способа применяется алмазный резец. В соответствии с необходимой формой пирамиды промышленный алмаз шлифуется и укрепляется на резце. Этот алмаз и создает форму ячейки. 11осредством электронного управления каж-
Если автор имеет в виду оптимум только в смысле дешевизны такого валика, то с ним можно согласиться, если же говорить о качестве печати, то валик с керамическим покрытием и ячейками, выполненными лазерным способом, в любом случае дает на выходе более равномерную структуру красочного слоя на форме, особенно высоко линиа- турной. — Прим. ред.
дая ячейка «выбивается» этим алмазом отдельно. Гем самым достигается очень высокая точность повторяемости.
Преимуществом метода является то, что посредством электронного управления можно оказывать влияние на параметры глубины гравирования и соотношение ячеек/перегородок. Кроме того, способность алмаза выдерживать механические нагрузки достаточна и для углов боковых поверхностей, что дает возможность при более мелком гравировании добиться оптимизации объема.
Прочие виды
Под этой рубрикой следует назвать способы, которые используются также и в производстве форм глубокой печати. С одной стороны, это возможности вытравливания медной поверхности, а с другой стороны — это гравирование посредством гелиостата. Гелиостат работает также с алмазным резцом, но он движется по-другому. При электронном гравировании алмаз вертикально ударяется о поверхность и посредством вытеснения и сжатия материала возникает каждая ячейка. При гравировании гелиостатом алмаз производит колебательные движения и вырезает ячейку. На изображении гравирования это легко можно узнать по изогнутой форме структуры ячейки. Колебательные движения разработаны для модулирования изображении на валике глубокой печати, а для растрированного валика этот метод подходит только условно. Оба метода — вытравливание и гелиостат — редко используются для растрированных валиков.
Для полноты картины следует упомянуть пескоструйную обработку поверхности валика. Но речь здесь идет не о контролируемом способе гравирования, а скорее о насечке поверхности.
Лазерное г равирование керамических растрированных валиков
Разработка керамических растрированных валиков
Оптимально короткий красочный аппарат, как известно, например из анилоксовой газетной офсетной печати, выполняет задачу переноса на запечатываемый материал красочного слоя толщи-

Рис. 3.16. В флексографской печати растриронанный или анилоксовый валик обеспечивает точный перенос краски на запечатываемый материал.
Н офсетной печати для этого используется множество раскатных валиков
ной от 0,5 мкм и менее. В обычной офсетной печати это достигается посредством множества раскатных валиков. В флексографской печати эту задачу берет на себя только растриронанный валик. Это выдвигает высокие требования к точности растрированного валика. При ретроспективном взгляде на развитие флексографской печати, хромированные валики с механическим гравированием представляют собой большой шаг к контролируемому переносу краски. Посредством изменения гравирования существовала возможность получать различные объемы ячеек. Но обработка ракелем хромированных валиков приводила к быстрому износу их поверхностей, поэтому стабильный перенос краски в течение продолжительного периода был невозможен. По этой причине производители искали более износоустойчивые поверхности.
В этом случае хорошо подходят механические свойства керамического слоя, поэтому фирма Union Carbide в конце семидесятых годов выпустила на рынок первые керамические валики. I? 1982 году предприятие начало промышленное производство этой продукции. Керамические ра- стрированные валики получили признание там, где для высококачественных процессов печатания, лакирования или нанесения покровного слоя требуется точная передача в течение продолжительного времени. Машины для флексографской печати (в Европе от 80 до 90%) во всех современных модификациях оснащаются растрирован- ными валиками с лазерным гравированием.
Корпус валика
Точность растрированного валика играет ключевую роль в флексографской печати. Она определяется выбором высококачественных материалов для заготовки и изготовления корпуса валика в пределах низких значений допусков. Кроме того, очень важно, чтобы была тщательно выполнена балансировка валика. Центральное значение, кроме того, имеет покровный слой поверхности.
Керамический слой
Качество керамического слоя растрированного валика оказывает влияние на точность последующего лазерного гравирования. К важным особенностям относятся также жесткость поверхности, сцепление с корпусом валика, а также гомогенность/однородность и пористость.
Керамический слой наносится на поверхность валика, которая в дальнейшем будет рас- трироваться при помощи плазматрона. При этом, чтобы расплавить тугоплавкие металлические и неметаллические материалы и «обстрелять» ими подготовленные соответствующим образом поверхности заготовок, используется энергия струи с высокой скоростью при температуре свыше 20000 "С. Высокая скорость частиц, достигаемая при помощи плазменных горело^Гсоздаст слой большой и равномерной толщины, а также высокой прочности сцепления с поверхностью заготовки валика. Двумя типичными характеристиками покровного слоя, используемого для рас- трированных валиков, являются: показатель жесткости/твердости, например 71 HRC (твердость по Роквеллу по шкале С) и среднее значение пористости, например 2,0 процента объема.
Слой обладает отличным сопротивлением истиранию, стоек в кислотах и растворителях-ос- новах и поэтому хорошо подходит для применения в флексографской печати. Кроме того, эти слои допущены американской комиссией гто пищевой и лекарственной продукции к применению в пищевой отрасли.
Растрированные валики-гильзы
Аналогично разработке печатных форм, где гильзовые системы
достаточно быстро утвердились в флексографской печати на основе требования наи-
Рис. 3.17
более быстрой и простой их замены, в области растрированных валиков гильзы также получили распространение. В то время как быстрая замена цилиндров на больших флексографских машинах часто производится системами роботов, растрированные валики-гильзы представляют собой альтернативу стандартному корпусу валика, который берет свое начало в разработке моделей машин с так называемым обслуживанием одним рабочим. 11ри этом растрированные валики могут заменяться одним человеком без дополнительных вспомогательных средств.
При разработке гильзовых систем предстояло решить механические проблемы: армирование материала-основы гильзы и нанесение покровного слоя. В конце 90-х годов механические допуски достигли приемлемых величин, поэтому в 1998 году на рынке появились растрированные валики-гильзы с рабочей шириной от 1200 до 1300 мм. Поскольку при производстве растри- рованных валиков-гильз сокращается расход материалов и ресурсов, они имеют также преимущества в сфере экологии.
Лазерная технология
При лазерном гравировании подготовленных к растрированию валиков применяются различные технологии. Наиболее широко распространено применение лазеров С02. При обычном гравировании ячеек валика этим видом лазера керамический слой на поверхности расплавляется и испаряется. Благодаря конденсации расплавленного материала образуется особо твердый слой.
Оптимизация геометрии ячеек в U-образную форму может бьггь достигнута, если луч лазера дважды попадает на одно и то же место. При помощи
5
500 L,cmx4.7cm'/m'/ (25 pm)

12CL'cm*3.5cmVmJ (25 pm) 120 Lfcm x lOcmVm8 (25 pm) 120 L/crn x 11.5 om'/m' (25 um) !20истх12сгп/тг (25 |jm)


Рис. 3.18. Различные методы лазерного гравирования слева направо:
1 обычная техника одного удара (лазер СОг); 2 — метод двойного удара (лазер С02);
— технология многократного удара (лазер СОг); 4 — технология многократного удара (лазер YAG); 5 — метод одного удара лазером YAG для получения особо мелкого растра с большим объемом
Рис. 3.19. Указанный график отражает, какие лазерные технологии подходят для гравирования растра с помощью определенной комбинации объема и линиатуры
р
таких действий (называемых также двойным ударом) можно изютшливать валики с большими объемами переноса краски. Одновременно улучшаются отдача краски, наполнение и опорожнение ячеек, что повышает качество печати и уменьшает загрязнение растрированного валика. В зависимости от ли- 1 Шатуры лазер! юга гравирова! шя и экономически допустимых затрат этот метод может быть расширен многократным попаданием лазерного луча на одно и то же место (многократный удар).
Дальнейшее повышение линиатуры растра достигается посредством применения производительной лазерной техники. Поэтому с 1997 года лазеры YAG (гранат/абразив из иттрия и алюминия), работающие и с твердыми телами, находят применение в сфере керамических растрированных валиков. Они производят луч с высокой энергией, который по сравнению с лазерами С02 значительно тоньше и при попадании на поверхность приводит к испарению керамики. По этой причине лазер YAG позволяет производить более мелкое гравирование. При так называемом методе одного удара можно производить растрированные валики с очень высокой линиатурой (500 л/см и выше) и, несмотря на это, с большим объемом переноса краски. Для того, чтобы производить гравирование более низкой линиатуры при помощи лазера YAG, используется метод многократного удара, при котором можно получить особенно высокие объемы.
1ёометричсские аспекты гравированных лазером ячеек
Двумя важнейшими признаками растрированного валика с лазерным гравированием являются линиатура растра в линиях на сантиметр (л/см) и теоретический объем переноса краски, который указывается в кубических сантиметрах на квадратный метр (см3/м2)- На рисунке 3.18 по-
Изображение геометрии ячеек
34 L/cm
200 L/cm x 4 cm'/nf


Размеры и мкм
500 L/cm х 4 сш'/пУ
54 L/cm ПГ> 80 L/cm
54 L/cm ГГ^ 60 L/cm
зоо
Рис. 3.20. При сравнении геометрии ячеек обнаруживается, что и при различной линиатуре теоретически возможен одинаковый объем переноса
Производственная мощность объема многократного удара Multi-Hit
120 L/cm х 12 cm3/mJ 120 ист х 16 ст3/тг 120 L'cm х 18 ст'/т3 (25 мт) (35 |jm) (45 рт)

Рис. 3.21. При помощи лазерного гравирования и при одинаковой линиатуре теоретически возможен различный объем переноса
казано, какие комбинации объема и линиатурм и при помощи какой лазерной технологи можно произвести.
Обусловленные возможностью индивидуального использования во флексографской печати, оба показателя так подбираются друг к другу, чтобы можно было добиться оптимального переноса краски. При этом растрировапные валики, несмотря на различную линиатуру, теоретически имеют одинаковый объем переноса (рис. 3.20).
Пределы высокой линиатуры установлены потому, что при более высокой линиатуре из-за более тонких перегородок между ячейками происходит большее истирание. При помощи соответствующей технологии гравирования можно добиться различного объема переноса краски при одинаковой линиатуре (рис. 3.21).
Спецификация керамических валиков, растрированных посредством лазерного гравирования
Если на практике производится согласование линиатуры растра и объема анилоксового валика с индивидуальными параметрами флексографской печати, то объем забора краски растрированного валика должен быть рассчитан так, чтобы во время печатания достигалась плотность краски не менее 1,5 log Dichte в 4-красочной печати (по рекомендации Ассоциации флексографской печати Германии, DFIA, по образцу офсетной печати).
Линиатура растра оказывает влияние на распределение перенесенного количества краски на печатную пластину. При помсгЩи растрированного валика достигается оптимальное распределение при различных условиях (сплошной фон или растровая печать).
Такое разделение справедливо для двух не ипитывающих краску материалов. Если краска переносится, например, на бумагу, то коэффициент перехода может достигать и 80%. — Прим. ред.
Поскольку для всех способов печати известна эмпирическая формула, суть которой в том, что при расщеплении краски слой делится приблизительно пополам, это применимо и к флексографской печати. Если установлено, какое количество краски в зависимости от мотива (сплошной фон, штрих, растр и т. д.) необходимо перенести на запечатываемый материал, удвоение этого количества указывает на правильный объем забора растрированного валика при условии оптимального повторного заполнения ячеек. 11ри- мер: для запечатывания материала необходимо два кубических сантиметра краски на квадратный метр. В этом случае идеальный растрированный валик должен иметь объем забора 4,0 см3/мг.

Рис. 3.22. Объем забора краски растрированного валика должен быть подобран к толщине красочного слоя, необходимого для печатания
Таким образом получается равновесие между переданной краской на запечатываемом материале и краской на растрированием валике.
Но на практике следует принимать во внимание такие дополнительные аспекты, как испарение растворителей и т. д. Поскольку УФ-краски для флексографской печати не содержат растворителей, то с помощью измерительной техники можно точно определить соотношение объема и потребления. График на рис. 3.22 показывает, какие спецификации растрированных валиков подходят для применения, начиная с печатания с растровых форм высокой линиатуры и заканчивая лакированием по всей поверхности.
Линиатуру растрированного валика следует выбирать в зависимости от линиатуры растра клише. И здесь существует эмпирическая формула, при которой следует исходить из того, что линиа- тура растрированного валика должна быть выше растра клише, которым производится печатание, примерно на фактор 5,5. Поэтому мотив 48 растра должен быть выполнен растрированным валиком с гравированием не менее 26)0 л/см. При этом
* В других источниках указывается, что соотношение линиатур может быть не менее 4. — Прим. ред.
важно, чтобы спецификация с более высокой ли- ниатурой и соответствующим объемом могла покрыть нее клише с более низкой линиатурой.
Выбор растрированного валика на практике следует обстоятельно согласовать с поставщиком, поскольку в зависимости от сферы применения (гибкая упаковка, запечатывание гофрокартона, печатание этикеток и т. д.) во внимание должны приниматься и такие параметры, как вид и строение печатной формы, включая подставку, печатная краска, запечатываемый материал, машины, системы переноса краски и т. д.
Свойства передачи краски
Свойства передачи краски керамическими растри- рованными валиками очень сильно зависят от двух факторов. Во-первых, от геометрии ячеек растра, которая определяет опорожнение и повторное заполнение отдельных ячеек при помощи соотношения между глубиной ячеек и отверстием ячеек. Во-вторых, на передачу краски очень сильное влияние оказывает также и энергия поверхности. Некоторые производители растрированных валиков используют это обстоятельство, применяя в производственном процессе способ облагораживания, который оказывает положительное влияние на свойства передачи краски. Примером является
способ радужной печати (печатание враскат) фирмы Praxair Surface Technologies или способ I. Т. S. фирмы ZecherGmbH.
Для того, чтобы использовать способ облагораживания, в типографии следует обращать внимание на IX), чтобы на поверхность не попадали вещества, способные изменить энергию поверхности. Это, с одной стороны, может произойти из-за жира, масла, чистящих средств и других веществ, а также из-за использования вспомогательных средств при транспортировке, например канатов или лент. 11оэтому д ля установки растрированных валиков рекомендуется использование защитных покрышек, чтобы гравированная поверхность была сухой и чистой.
Кроме того, керамические валики чувствительны к механическим нагрузкам, несмотря на *
твердость поверхности .
3.6.2. Определение численных значений параметров
растрированных валиков
3.6.2.1. Общие сведения
Рис. 3.24. Электромеханическое гравирование
Из-за неоднозначной геометрии лазерного гравирования ячеек (рис. 3.23) определение численных значений объема ячеек растрированных валиков с керамическим покрытием сопряжено с ненадежностью и неточностью.
Рис. 3.23. Лазерное гравирование
Простого иути достижения необходимого объема не существует, как, например, это возможно при вытравливании, выколачивании или электромеханическом гравировании цилиндров (рис. 49) посредством определения глубины и формы ячеек. I [роникновение валиков с керамическим покры-
* При высокой твердости поверхностный слой весьма хрупок. — Прим. ред.
тием на рынок растрированных валиков вызвало потребность в способе измерения этих валиков.
В основном зарекомендовали себя следующие способы определения численных значений.
1. Определение глубины ячеек и доли перегородок при помощи оснащенного для этого микроскопа; затем расчет объема с привлечением предполагаемой формы ячеек.
2. Планиметрическая оценка сплошного фона- отпечатка растрированного валика, на который было нанесено определенное количество жидкости при помощи ручного ракеля.
3. Измерение флуоресцирующей доли специальной жидкости, нанесенной на растриро- ванный валик при помощи ручного ракеля. Перевод в объем забора производится при помощи калибровочной таблицы.
4. По возможности точное определение структуры поверхности керамического растрированного валика, последующий расчет соответствующих значений (объем, доля перегородок, глубина ячеек и т. д.) по набору трехмерных данных.
Сносов 2 больше подходит для средней и низкой линиатуры растра, поскольку точность измерений ухудшается при низких значениях объема из-за налипшей на ракель краски. Способ 3 из-за специфических особенностей флуоресцентного способа измерения более предпочтителен для растров высокой линиатуры. Способы 2 и 3 дают только значения объема. Способ 1 дает дальнейшие указания по свойствам переноса краски валика: фактору формы ячеек и доле перегородок. Наибольшее многообразие информации предоставляет точное определение структуры поверхности способом 4. Для точного определения структуры поверхности (способ 4) известны следующие технические варианты:
а) конфокальные микроскопы,
б) интерферометры,
в) запись различных ступеней высоты при помощи оптического микроскопа.
Способ в) предусматривает использование программного средства при определении различных ступеней высоты для получения трехмерной
структуры. [ 1осредством обозначения участков с сильным контрастом изображения на ступенях высоты определяются резкие участки. I Тосле проведенного обследования ступень за с тупенью можно составить трехмерную струк туру. Способ требует затрат на вычисления и предполагает, что структура исследуемой поверхности была определена. Идеально гладкая поверхность валиков не позволяет произвести оценку контраста изображения.
Способы а) и б) предоставляют топологию ячеек; способ а) предоставляет, кроме того, и оптическое изображение структуры с беспредельной глубиной резкости. Оптическое изображение позволяет произвести контроль трехмерной
модели, поэтому по сравнению с интерферомет-
«
рией более предпочтительно использование конфокальных микроскопов.
Объём и доля neper ородок Доля перегородок (%) Объём (мл/м2)

Рис. 3.25. Кривая объема/доли перегородок, полученная при помощи конфокального микроскопа
Значительная часть работы при обоих способах заключается в обработке набора данных. Она должна выполняться пользователем и иметь следующие функции:
определение дна ячеек и высоты перегородок,
определение несущего участка перегородки, объема забора и глубины ячеек,
изображение изменения объема и доли перегородок при истирании валика.
Размер измеряемой поверхности зависит от величины объектива микроскопа и может согласовываться с линиатурой растра. Обычно одна запись содержит 10—20 отдельных ячеек и делается общая обработка. Измерение, включая об* работку и выпуск протокола, продолжается 5 минут и производится при допустимых затратах в двух или трех местах растрированного валика.
11ри подключении оборудования к персональному компьютеру предоставляется возможность хранения полученных изображений на носителях информации, чтобы при повторном заказе можно было произвести запрос не только глубины или объема ячеек, но их топологии (рис. 3.25 и 3.26) по прежнему заказу.

Рис. 3.26. Трехмерное изображение, полученное с конфокального микроскопа
Конфокальные микроскопы частично используются производителями растрированных валиков. В технологическом центре флексографс- кой печати в Штутгарте (DFI A) и в Бергском университеге в Вуппертале (учебный курс «Коммуникационная технология — печать») также есть приборы, работающие по этому принципу.
3.6.2.2. Анализ растра при помощи микроскопа
11аряду с объемом забора краски валиком интерес представляет специальная геометрия ячеек. В частности, такие параметры, как перегородки и соотношение перегородок и ячеек, имеют большое значение. При помощи автоматической системы обработки изображений эти задачи решаются пользователем очень быстро.
11ри помощи миниатюрного видео-микроскопа можно получить увеличенное изображение поверхности цилиндра. Зти изображения показывают ячейки на поверхности или боковую геометрию поверхности цилиндра. Посредством новой разработки интенсивного освещения получается изображение с резкими контурами, что по-

Рис. 3.27. Автоматический анализ геометрии ячеек
зволяет сохранять обширную информацию по ав- томатической обработке изображений. За несколько секунд вычисляются следующие параметры (рис. 3.27):
линиатура растра,
поперечная диагональ,
продольная диагональ,
ширина перегородки,
соотношение перегородок и ячеек,
объем ячейки,
поверхность ячейки,
соотношение поверхностей перегородок и ячеек, растровый угол.
Источник света находится непосредственно рядом с измерительной головкой. При помощи специальной насадки свет под очень незначительным углом подается к валику на участок измерения, чтобы лучи света, попадающие на перегородки, отражались под таким же незначительным углом и не попадали обратно на оптику микроскопа. Лучи света, попадающие в ячейки, отражаются под большим углом и попадают в оптику микроскопа.
11оследствием этого является то, что ячейки, в отличие от других систем, кажутся светлыми, а перегородки — темными. Преимущество состоит в том, что при освещении ячеек можно рассмотреть детали геометрии поверхности ячеек. Этот метод дает также возможность обнаружить остатки краски, которые могут находиться на дне ячейки.
Снятое с микроскопа изображение проецируется на матрицу камеры, которая преобразует оптические сигналы в информацию, которая жет использоваться дальше. Эта изобразительная информация может предоставляться через устройство преобразования данных видеоизображений с камеры в доступные форматы через Notebook в специально разработанную систему обработки изображений. I Тосредством этого программного средства для обработки изображений происходит вычисление многочисленных параметров поверхности цилиндра и структуры ячеек. Таким образом, значительно повышается статистическая надежность полученных результатов измерений, а затем и печатной продукции.
3.6.2.3. Скоростное сканирование для бесконтактного измерения фотоснимков ячеек
Для того чтобы детально изучить и оценить геометрию ячеек, необходимо получить трехмерную топографию поверхности. Для этого существует ряд возможностей, отличающихся друг от друга разверткой изображения, качеством и скоростью измерений. В предыдущей главе об этом уже говорилось. Среди прочих известны способы сканирования, при которых посредством обработки поверхности ракелем производится микротопография валиков. При помощи более новых способов и систем можно произвести сканирование с относительно высокой скоростью. Посредством бесконтактного оптического ощупывания лазерным лучом или специальными сенсорами белого света можно получить очень высокую динамику, а также очень хорошую вертикальную и продольную развертку. Можно достичь продолжительности измерений от половины до двух минут. Это приемлемое время для получения высококачественной топографии поверхности. Соответствующий результат измерений изображен на рис. 3,28.
С помощью полученных данных трехмерной топографии ячеек можно без труда вычислить такие параметры, как объем ячеек и ширина перегородок и соотношение перегородок и ячеек. Применение сканирования как способа измерений целесообразно проводить там, где необходимо выполнить глубокие исследования геометрии ячеек и оправдать высокие расходы.
3.6.2.4. Способ емкостного измерения поверхности
Данный прибор измерения объема забора но неоптическому принципу образуете измеряемым цилиндром электрическую систему и использует электрическое поле в качестве носителя информации измерений. 11ри установке измерительной головки на поверхности гравированного цилиндра
О 0 5 1 1 5 2 2.5mm )itn

Рис. 3.28. Геометрия ячеек, полученная при помощи бесконтактного сканирования
образуется конденсатор, электроды которого состоят из сенсорных электродов и поверхности цилиндра. При подаче напряжения образуется электрическое поле, по которому можно определить емкость этого измерительного конденсатора.
Чтобы между двумя электродами не происходил обмен носителями зарядов, оптимальная для измерений, очень тонкая многослойная система, находящаяся на измерительном электроде, изолирует его от поверхности цилиндра. Измеряемая емкость составляется из двух последовательных частичных емкостей (рис. 3.29).

Рис. 3.29. Принцип емкостного измерения объема
Частичная емкость 1 образуется из геометрических и электрических свойств изолирующей системы защитного слоя на измерительном электроде, а частичная емкость 2 образуется их объема воздуха в измеряемых ячейках поверхности цилиндра. Из- за постоянства частичной емкости 1 измеряемая емкость как общая емкость измерительного конденсатора зависит от частичной емкости 2, т. е. от объема воздуха ячеек. Если изменяется объем забора цилиндра, т. е. объем воздуха в ячейках, то изменяется и измеряемая емкость и измеряемое значение.
Систематические отклонения, возникающие из-за разницы диаметров цилиндра и измерительного электрода, компенсируются при помощи корректурного фактора. Корректурный фактор складывается из диаметра или окружности цилиндра.
Специально разработанная для этого программа наряду с анализом отдельных измеряемых значений и серий измерений сравнением с заданными величинами и пределами допусков позволяет производите статистический анализ заранее установленного количества измеряемых значений. Выходя за пределы обычного измерения удельного объема ячеек, посредством собственного калибрования при помощи программы можно производить также прямое измерение показателей градации тона растрового изображения для различных видов гравирования.
Валики с керамическим покрытием находят все большее применение в полиграфической промышленности. Для таких цилиндров также с помощью представленной измерительной системы можно определить объем ячеек. При измерении керамических валиков измеряемая емкость скла- дывется из частичной емкости 3.
Эта частичная емкость 3 формируется керамическим слоем, который учитывается при измерении посредством учета толщины керамического слоя. Измерение толщины слоя керамики производится при помощи маленького и очень < простого ручного измерительного прибора.
Реклама
3.6.2.5. Описание системы фирмы VOLUGRAPH EUROPE BV
Фирма VOLUGRAPH EUROPE разработала систему для измерения объема растрированных валиков. Ниже будет описана эта система.
Способ измерения
Система VOLUGRAPH основана на способе измерения LTV (проверка объема жидкости) и функционирует следующим образом.
С помощью пипетки на валик наносится точно определенное количество измеряемой жидкости. Измеряемая жидкость распределяется по поверхности валика при помощи ракеля. Затем берется отпечаток получившегося пятна и измеряется его величина. Объем вычисляется при помощи формулы, состоящей из размера пипетки и размера пятна.
Этот способ измерения известен давно и используется в других измерительных системах, но ни одна из этих систем не обладала необходимой для производства точностью.
Система VOLUGRAPH
Фирма VOLUGRAPH исследовала причину неточности. 11ри обычных методах измеряемая жидкость протекала под ракелем, что искажало результат. Во избежание этого был разработан специальный ракель и особая жидкость для измерений. Точность повышается, если для разных объемов используются различные виды бумаги. Все это приводит к высокой точности измерений.
Конструкции
Существует три различные системы VOLUGRAPH, отличающиеся друг от друга только способом измерения пятна:
в системе STANDARD пятно измеряется при помощи планиметра. Точность составляет около ±2%;
в системе QUICK пятно измеряется при помощи пленки. Эта система разработана для быстрого контроля. Точность составляет около ±4%;
система Z. VOLUCHECK определяет размер пятна при помощи сканера и анализа при помощи компьютера. Данные могут быть введены в запоминающее устройство. Эта система обеспечивает наивысшую точность ±1,5%.
Сферы применения
11ри помощи систем VOLUGRAPH можно также проверять растрированные валики.
I Три периодическом контроле валиков своевременно обнаруживается степень загрязнения или износа валиков и в случае необходимости принимаются меры. Г 1роизводственные простои, брак и неисправности отошли в прошлое.
Промышленный стандарт
Почти все ведущие производители растрированных валиков используют систему VOLUGRAPH и принимают ее в качестве промышленного стандарта: Поэтому общение между пользователями и производителями растрированных валиков становится значительно проще.
Более подробную информацию или видео-демонстрацию Вы можете получить в фирме VOLUGRAPH Europe.
3.6.3. Очистка растрированных валиков
Очистка красочного аппарата с растрированным валиком и циркуляционной подачей краски производится при помощи различных систем в зависимости от установленной техники. В частности, печатная машина определяет систему очистки. В современных машинах для флексографской печати имеются автоматические системы смывки, которые производят очистку всех деталей для подачи краски при помощи растворителей.
На более старых машинах очистка производится вручную: растрированный валик и система ракеля — прямо в машине, а все другие детали, например, красочная ванна, шланги и красочные насосы и т. д. — в установках для смывки.
11ри всех видах очистки преимущество оказывается растрированному валику как важнейшей детали. Следует так производить очистку растрированных валиков, чтобы в ячейках не оставалось остатков краски. Из-за все более высокой линиа- туры растрированных валиков и более мелких ячеек очистку нужно производить очень тщательно.

Рис. 3.30
Обычно очистка производится при помощи растворителя или комбинаций растворителей, использующихся в красочной системе. Если ячейки растрированного валика не очищаются обычными растворителями, то можно использовать имеющиеся на рынке очищающие растворы. Существуют очищающие растворы для различных красочных систем и д ля красок с различной степенью высыхания. Кроме того, для сильно загрязненных растрированных валиков применяются различные спосо-бы очистки. Различными производителями предлагаются установки для очистки ультразвуком или высоким давлением, а также специальные установки, на которых поверхность растрированных валиков очищается механически. При каждом процессе очистки следует обращать особое внимание на то, чтобы в конце процесса на поверхности не оставалось и не насыхало очищающего раствора. Если очищающий раствор высыхает, то нарушается смачиваемость, и возникают проблемы впитывания краски.
Реклама
3.6.3.1. Описание системы фирмы Accustrip Denmark Aps
Струйная система Accu-Graphic Strahlsystem для очистки анилоксовых печатных валиков, валиков глубокой печати и прочего оборудования работает на основе струйного метода при низком давлении. Валики очищаются при помощи струйного средства Accu-Graphic, состоящего из чистого бикарбоната натрия, струя которого при низком давлении (макс. 3 бара) наносится на поверхность валика.

Рис. 3.31
' Струйная система Accu-Graphic Strahlsystem функционирует следующим образом: валик приводится в движение, а струйное средство подается через установленное вдоль валика сопло перпендикулярно поверхности валика. Одновременно подается вода, которая, во-первых, связывает пыль, а во-вторых, смягчает струйное средство.
Очищающее действие возникает из-за того, что состоящее из кристаллов с острыми краями струйное средство наносится на поверхность валика. Когда эти кристаллы попадают на поверхность валика, они превращаются в облако из мелких частиц с острыми краями. Частицы выметываются в ячейки и отделяют затвердевшие остатки печатной краски.
» 11ри правильной настройке струйной системы даже самые чувствительные поверхности могут очищаться с хорошим результатом, например, алюминий может очищаться без изменения структуры поверхности.
Очистка производится следующим образом.
1. Давление струи не должно превышать 3 бар, а на наших новых машинах может быть снижено до 0,5 бара, чтобы можно было очищать все анилоксовые валики даже с высокой линиатурой. Пользователь может сам найти оптимальную регулировку для вали- ^ ков. Следует начинать с низкого давления струи, которое сохраняется до тех пор, пока не будет достигнута оптимальная очистка валика. Для этой регулировки мы можем предоставить техника.
2. Расстояние сопла от поверхности валика также может меняться, но в любом случае не должно быть меньше 75 мм. Большее расстояние приводит к более низкой эффективности очистки.
3. Вода может подаваться вне сопла или с помощью специальной насадки через сопло, чтобы вода подавалась до того, как струйное средство выйдет из сопла, так как струйное средство смягчается, и снижается эффективность очистки.
Кратко этот процесс можно описать так: более высокое давление, более короткое расстояние до струи и подача небольшого количества воды через сопло позволяют произвести щадящую очистку.
Струйное средство Accu-Graphic Strahlmit- tel было специально разработано для струйной системы очистки Accu-Graphic Reinigungssystem.
Реклама
3.6.3.2. Описание системы фирмы FLEXOCLEAN ENGINEERING BV
Фирма FLEXOCLEAN разработала уникальную систему очистки, основанную на большом практическом опыте типографий, который был проанализирован. Для очистки учеными фирмы созданы серийные химические продукты из натурального сырья, которые разрушают высохшую краску с частицами субстрата и другими загрязнениями.
Уникальность системы состоит в том, что в ней используются не обычные очистители, а специальные размягчители, разрушающие загрязнения, чтобы затем смыть их водой.

Рис. 3.32
Важнейшие элементы
Система состоит из трех важнейших элементов:
а) ежедневная очистка производится после выполнения заказа,
б) периодическая очистка, которая может производиться, например, в начале остановки машины: в конце рабочего дня, смены или недели,
в) основная очистка, являющаяся частью общего периодического технического обслуживания печатной машины, проводится, например, в начале летнего или зимнего отпуска.
Ежедневная очистка
Ежедневная очистка относительно проста, поскольку предусматривает помещение в сосуд с разбавленным продуктом крышки с насосом и вискозиметром красочного резервуара. При запуске насоса вся красочная система за 5—15 минут очищается не менее чем на 90% и ополаскивается водой. Очистка большим количеством тряпок, опасными растворителями и очистителями ушли в прошлое. Во время очистки может готовиться уже следующий заказ.
Периодическая очистка
При периодической очистке растрированный валик вынимается из печатной машины и помещается в немного нагретый, достаточно просторный резервуар, чтобы валик мог в нем медленно вращаться. Через 60—90 минут и ополаскивания водой валик очищен. В принципе, очистку можно провести и в печатной машине, но с использованием другого продукта.
Основная очистка
При основной очистке валик демонтируется и помещается в резервуар с немного подогретой очищающей жидкостью и вращается в нем.-»-
Фирма FLEXOCLEAN предлагает клиентам обслуживание и консультации, имеются продукты для всех типов печатных красок (также и для 2К и УФ-красок) и растворы на основе воды и растворителей.
Система FLEXOCLEAN-System проста в обслуживании и совершенно безвредна для персонала и окружающей среды. Она экономит время и затраты по сравнению с обычными системами очистки.
Дополнительно имеются специальные чистящие средства для печатных машин и печатных пластин, чтобы их можно было хранить чистыми и падежными до использования в повторном заказе.
3.6.4. Ракели в флексографской печати
В флексографской печати на узкой ленте, например, в флексографских машинах для печатания этикеток используется негативный ракель. на широ-
Рис. 3.33. Размещение негативного ракеля (и рабочего ракеля в системе камерного ракеля)
ких, в частности, планетарных машинах для флек- сографской печати используется камерный ракель.
Задачей ракеля (рабочего ракеля) является перенос на клише объема печатной краски, определяемого объемом забора растрированного валика. Объем печатной краски, который должен быть перенесен на запечатываемый материал, зависит от таких факторов, как объем забора растрированного валика, печатная краска, ракельное устройство, расщепление краски, клише, запечатываемый материал и т. д. Ракельное устройство должно иметь регулируемый угол наклона ракеля и точную регулировку прижимного давления ракеля. 11ри негативном ракеле угол наклона меняется очень просто, в то время как в закрытой системе камерного ракеля угол наклона задается камерой и не меняется.

Рис. 3.35. Хорошая картина износа в зоне соприкосновения

Рис. 3.36. Адгезионный износ зоны соприкосновения ракеля, вызванный слишком высоким прижимным давлением

Рис. 3.3/. Коррозионный износ зоны соприкосновения ракеля
11ри камерном ракеле прежде зарекомендовал себя угол наклона в 30—35° угол между ракелем и касательной растрированного валика в пункте касания). На флексографских машинах для печатания этикеток с негативным ракелем также зарекомендовал себя угол в 30-35°. По если используются печатные краски высокой вязкости, например УФ-краски, то предпочтительно увеличение угла наклона ракеля до 40—45°. Из-за более простой установки ракель зажимается держателем без дополнительного опорного ракеля и в установленном положении возвышается над держателем на 7—15 мм (свободная длина выдвижения).
|
1" ■ |
|
|
FTJ7TT ' |
""Т7 -'V^W ""'Г!!Т |
|
—,„» v.. 'Л.: . |
|
Свободная длина выдвижения ракеля

Держатель ракеля
Рис. 3.34. Схема ракеля
Рис. 3.38. Абразивный износ зоны соприкосновения ракеля
Рис. 3.39. Абразивный износ зоны соприкосновения ракеля, часто появляется на растрированных валиках с низкой линиатурой

Рис. 3.40. Профиль лепестка, образование стружки, вызванное слишком высоким прижимным давлением ракеля
(1ластинчатый ракель MDC (металлургическая лаборатория Max Datwyler AG) зарекомендовал себя в флексографской печати из-за стабильной толщины пластины. Толщина пластины варьируется от 65 до 120 мкм при толщине ракеля от 0,15 мм до 0,20 мм. Толщина пластин должна соответствовать линиатуре растри- рованного валика. Эмпирическое (простое, практическое) правило: чем выше линиатура растри- ронанного валика, тем тоньше пластина ракеля. Различные печатные краски (растворители, УФ и ИК-краски, пигменты и т. д.) и различ-

Рис. 3.41. Фотоснимок поперечного сечения мягкого ракеля MDC (фотоснимки с микроскопа разработаны в металлургической лаборатории MDC Max Datwyler AG)

Рис. 3.43. Фотоснимок поперечного сечения
долговечного ракеля MDC Longlife
ные растрированные валики (линианура, форма ячеек, керамический покровный £лой, шероховатость поверхности и т. д.), которые используются, приводят к износу пластины ракеля в различной степени.
Новое поколение пластинчатых ракелей имеет дополнительный покровный слой. Мягкие ракели имеют мягкую металлическую обшивку, которая во время работы ракеля создает в зоне контакта эффект смазки между ракелем и рас- трированным валиком.
Мягкие ракели проявляют хорошую устойчивость при использовании растворимых в воде печатных красок и уменьшают окисление стали. Срок службы ракеля может увеличиться в 1,5~2 раза. При использовании печатных красок высокой вязкости (например, УФ-крас- ки) хорошо зарекомендовал себя долговечный ракель Longlife.
Рис. 3.42. Зона контакта мягкого ракеля MDC
Частичное покрытие на стороне пластины долговечного ракеля делает его более острым, что позволяет понизить силу прижима ракеля. Срок службы ракеля может увеличиться в 3—5 раз (или более). Объем печатной краски, определяемый растрированным валиком и
переносимый на клише, может быть уменьшен при помощи более тонкой пластины и увеличен при помощи более толстой пластины. Посредством силы прижима ракеля также можно увеличить или уменьшить переносимый объем печатной краски.
3.6.5. Технология гильз
Длина печатного изображения (раппорт) обусловлена диаметром формного цилиндра. На этом цилиндре установлено зубчатое колесо формата. Градуированный круг* зубчатого колеса является идеальным уровнем разматывания, который после установки должен иметь и формный цилиндр. 11ри метрическом зубчатом зацеплении (например, модуль 3,18) один зуб соответствует 1 см длины печатного изображения: итак, зубчатое колесо с 48 зубьями реализует 48 см длины. 11ри дюймовом зубчатом зацеплении один зуб может соответствовать 3,175 мм длины изображения или 1/8 дюйма, поэтому для длины печатного изобра-

Рис. 3.44. Нанесение покровного слоя на гильзу (снимок сделан с любезного разрешения фирмы Polywest)
жения в 19,00 дюймов = 482,60 мм зубчатое колесо имеет 152 зуба.
Г 1араметры зубчатого зацепления определяются при заказе печатной машины вместе с производителем и позже не подлежат изменению.
Диаметр начальной окружности зубчатого колеса должен равняться диаметру формного цилиндра имеете с наклееннной формой. — Прим. ред.
С некоторого времени для формных цилиндров используются также отдельные приводы.
Эти примеры показывают, что в мире не существует стандарта для формных цилиндров, создающих печатные изображения различной длины (раппорты).
Это является важным основанием для применения гильз. Гильзы в соответствии с назначением могут иметь различную толщину стенок и различную поверхность. Это означает: на цилиндрах различных диаметров могут размещаться гильзы различной толщины, поэтому при помощи одного базового цилиндра можно реализовать более 10 печатных изображений различной длины. Это ограничивает необходимое количе- ' ство цилиндров и экономит расходы, так как приобретаются только соответствующие форматные зубчатые колеса**. Формный цилиндр становится «цилиндром-основой для гильз».
Надвигание и сдвигание гильз производится но воздушной подушке. Для замены гильз может использоваться сжатый воздух, 6 бар при 16 л/с. Он подается с торцовой стороны цилиндра через впускной клапан в полое пространство цилиндра, выходит наружу через выходные отверстия на цилиндрической части противоположной стороны цилиндра и обра#~ зует воздушную подушку, ПО которой'гильзы свободно скользят благодаря небольшому внутреннему растяжению. Когда прекращается подача сжатого воздуха, внутреннее растяжение уменьшается, и гильза прочно садится на поверхность цилиндра.
Для сдвигания гильзы сжатый воздух подается в цилиндр, под гильзой образуется воздушная подушка, которая немного растягивает ее изнутри. Тогда гильза может свободно вращаться и сдвигаться. За несколько минут для следующего заказа надвигаются другие гильзы с печатными пластинами. Никакой другой метод не позволяет сменить заказ за такое короткое время.
Приобретается не только соответствующий комплект колес, но и комплект гильз. — Прим. ред.
Имеющиеся формные цилиндры могут быть «переоборудованы» в цилиндры-основы для гильз.
Гильзы имеют также преимущество при повторных заказах. Большинство заказов на упаков
Рис. 3.45. Надвигание гильзы (снимок сделан с любезного согласия фирмы Polywest)
ку повторяется несколько раз в год, очень редко печатные пластины используются только один раз. Поскольку формные цилиндры используются и для других заказов, пластины следует очень осторожно снимать с цилиндра. В зависимости от использовавшейся клейкой ленты это производится с сильным натяжением, поэтому невозможно избежать небольшого растяжения пластины. Г 1ри повторной установке печатной пластины для второго или третьего тиража не достигается такой же точности, как при первом тираже.
Это еще один импульс для использования гильз, которые в виде второй оболочки надвигаются на цилиндр при помощи сжатого воздуха, чтобы установить пластину для первого тиража на поверхности гильзы. Когда печатание тиража закончено, гильзы сдвигаются с цилиндров-ос - нов при помощи сжатого воздуха, а установленная печатная пластина остается на гильзе (чтобы сохранить точность при повторном печатании).
Для выполнения дополнительного тиража гильзы опять надвигаются на цилиндр при помощи сжатого воздуха. Это экономит время и затраты, а качество повторного печатания сравнимо с качеством первого тиража.
Реклама
3.6.5.1. Описание системы фирмы POLYWEST
Предприятие POLYWES I с солидным стартовым капиталом и многочисленными ноу- хау по переработке искусственных материалов со стеклопластиком было основано в конце 1987 года в Ахаузе при значительном участии господина Зауэрэссига. Новые технологии и их применение на производстве были определяющими для развития предприятия за прошедшие 10 лет.
Развитие оборота этих лет показывает, что новаторство команды POLYWEST (около 100 сотрудников) способствовало тому, что системы гильз фирмы POLYWEST заняли прочное место на рынке.
Новый состав материалов, точные производственные технологии привели к развитию техники гильз.
С апреля 1995 года марка POLYFLEX для превосходного качества гильз и название POLYWEST гарантируют прекрасное обслуживание при поставке.
Как показывает указанный ниже перечень продукции, фирма POLYWEST и в будущем будет занимать ведущую, новаторскую позицию на рынке флексографской печати.
Стандарт Твердое покрытие Мягкое покрытие Заключка Система 2000
Гильза-основа для растриро- ванного валика
ГМЬЗЫ
стандартные гильзы для гуммирования
твердая поверхность для губчатой ленты
губчатая поверхность для пластин с тонким слоем
коническая система без подачи воздуха
стандартизированная компактная производственная система
с металлической поверхностью, готовой для нанесения керамического слоя
Эти разработки могут поставляться как в виде цилиндрической системы Stork System, так и в виде конической системы с подачей воздуха, за исключением заключки Taper lock.
Для предварительной приводки и облегчения приклеивания пластин предлагается стандартизированное дополнительное оборудование.
Убедительные аргументы для использования системы гильз POLYWEST:
подготовка, установка и замена печатной формы упрощены,
гильзы с установленной на них печатной формой могут использоваться при повторных заказах,
Оснастка
Воздушный цилиндр
Монтажное приспособление
Фиксация клише
Устройство для насаживания
благодаря использованию гильз можно производить оттиски различной длины.
основа гильзы
для установки гильз при печатании этикеток
для установки клише на гильзе
устройство для воздушного цилиндра для установки и снятия гильз
Более подробную информацию Вы можете получить в фирме POLYWEST.
Реклама
3.6.5.2. Описание системы фирмы Rotec GmbH
Решающими факторами для высококачественной печатной формы флексографской печати являются точность и стандарт. Для того, чтобы добиться точности, необходимо применение высококачественных материалов и самых современных машинных технологий. Поэтому выбору материала при разработке систем гильз придается большое значение.
Другим решающим фактором оценки систем гильз является качество печати. Вклад систем гильз в улучшение качества печати неоспорим. Здесь для оптимизации процесса производителям гильз необходимы знания всего способа флексографской печати, а также сотрудничество со всеми, кто участвует в производстве печатных форм.
Фирма Rotec, положившая начало производству гильз имеет ноу-хау и средства для того, чтобы дать новый импульс технологическому развитию в будущем.
Примеры для импульсов повышения качества и точности в настоящее время дают системы гильз фирмы Rotec.
В настоящее время фирма POI.YWEST ycпешно распространяет стандартные гильзы, гильзы для форматных цилиндров с жестким и мягким покрытием, а также гильзы-основы для рас- трированных валиков.
Гильза с мягким покрытием разработана для технологии тонких пластин. Губчатый слой является для тонкой пластины необходимой лентой. Мягкое покрытие гарантирует небольшое увеличение тоновых градаций.
11ревосходные характеристики равномерности вращения в сочетании с возвратом в исходное положение гарантируют равномерное печатание тончайших градаций тона. Продукция фирмы POLYWEST пополнилась новинкой: гильзами POLYFLEX с покрытием NOVOTEX, которые благодаря лазерной технике стали высококачественными раппортными печатными формами.

Рис. 3.46. Сжимаемая гильза
Сжимаемая гильза как никакая другая наилучшим образом подходит для высококачественной флексографской печати. Гильза, разработанная специально для использования тонких пластин, благодаря своей относительно жесткой и, тем не менее, сжимаемой поверхности дает возможность получить при помощи одной печатной формы высококачественную печать как растровых, так и сплошных изображений.

Рис. 3.47. Гильза Меда Light
Гильза Mega light из сверхлегкого полиуретана была разработана для печатных машин для узкого полотна. Толщина ее стенок может варьироваться (1 мм — 70 мм), что дает возможность изменять раппорт до 400 мм. В зависимости от условий применения поверхность может быть жесткой или сжимаемой.

Рис. 3.48. Гильза Blue Light
Гильза Blue Light является гильзой с изменяющейся толщиной стенок и высококачественной поверхностью для установки печатной формы. Изменяемая толщина стенок (1—25 мм) позволяет изменять раппорт до 160 мм.

Рис. 3.49. Гильза-основа
1ильза-основа состоит из искусственных смол со стекловолокном и служит в качестве заготовки для нанесения покрытий из резины, полиуретана и т. д.
Анилоксовая/растрированием гильза основана на типе Rotec и может иметь различные размеры. Поверхность гильзы состоит из тонко обработанного алюминия. Она поставляется для дальнейшего лазерного гравирования.
Реклама
3.6.5.3. Описание системы фирмы Rossini GmbH
Это название объединяет в себе новаторское мышление и гибкое управление производством. Вряд ли найдется сфера применения, для которой фирма Rossini не смогла бы предоставить соответствующего решения.
Благодаря многолетнему опыту в производстве конических гильз для глубокой печати и облагораживания, а также постоянным исследованиям рынка, фирма Rossini приобрела новые знания и разработала также и для флексографской печати собственный ассортимент систем гильз. Валы-основы любой длины (макс. 1650 мм), а также цилиндры для гильз любых размеров производятся по стандартам STORK. 11оэтому они совместимы с системами других производителей.
В случае, если имеющийся воздушный цилиндр должен быть оснащен системами гильз для флекографской печати фирмы Rossini, допуск на диаметр его биения, качеству и цилиндричности не должен превышать 0,013 мм.
Альтернативой при применении гильз для формных цилиндров в флексографской печати является тонкая гильза типа А, которая разработана специально как покрытие для воздушного цилиндра. Эта гильза производится из особой смеси стекловолокна и смол, причем ее поверхность шлифуется. Толщина стенок в зависимости от толщины используемой для наклеивания клише ленты составляет 1—1,5 мм. Шлифованная поверхность позволяет использовать все виды мягкой ленты с соответствующими вариантами клише. Внутренние гильзы типа В основаны на принципе тонкой гильзы, ее поверхность не шлифуется, так как впоследствии на нее наносится покровный слой.
Поверхность губчатого покрытия EPDM со степенью шероховатости от 0,6 до 0,8 RA также шлифуется. Твердость резины составляет 65 по шкале А и используется в флексографской печати только для запечатывания сплошной поверхности или для лазерного гравирования.
Специально для обработки твердых лент толщиной в 0,1 мм и 0,2 мм разработана гильза Green Cushion. Сжимаемая гильза из полиуретановой смеси твердости 65 по шкале А отличается своей устойчивостью к резке, а также высокой силой возврата в исходное положение. С помощью этих гильз можно выполнить высококачественное комбинированное штриховое и растровое печатание, а также растровое печатание с убывающим тоном. Для комбинаций растровых и сплошных поверхностей рекомендуется использовать i-ильзы Green Cushion твердости 75 по шкале А. Этим типом гильз можно охватить диапазон в 160 мм на каждый цилиндр.
Дополнением гильзе Green Cushion является гильзаI lard Sleeve из корич! icboto полиуретана твердости 85-90, предназначенная для высоких подставок для клише. Она отличается высокой прочностью на разрыв и устойчивостью к растворителям.
Для узкорулонных машин фирма Rossini выпускает сверхлегкую многослойную систему Multilayer-Air Green-System. Толщина стенок может достигать от 26 мм до 70 мм. 11оэтому можно добиться диапазона печатания до 400 мм.
Еще одним вариантом, разработанным и запатентованным фирмой Rossini, является система Air- Carrier System. Она позволяет осуществить технологию «гильза на гильзу», при которой максимальная длина цилиндрической части составляет 1000 мм. Основа может изютавливаться для гильз любого размера по стандартам STORK, а также по диаметру каждого воздушного цилиндра. Поэтому можно получить больший диапазон печати, не приобретая новых цилиндров-основ.
Реклама
3.6.5.4. Описание
системы TWINLOCK
фирмы MacDermid Benelux В. V.
1WINLOCK — это гибкий материал для пластин, который изготавливается из специального типа полимера. Особенностью этого полимера является очень высокая и стабильная сила сцепления.
Когда материал TWINLOCK устанавливается I и флексографском печатном цилиндре/ гильзе, появляется возможность устанавливать печатные пластины без применения двусторонней липкой ленты.

Рис. 3.50. Структура гильзы TWINLOCK
После печатания формная пластина просто снимается, не оставляя следов клея; затем может устанавливаться следующая пластина. TWINLOCK делает печатный цилиндр/гильзу самоприклеивающейся.

Рис. 3.51. Снятие печатной формы
При осторожном обращении TWINLOCK сохраняет оптимальную силу сцепления не менее 12 месяцев.
Особенностью материала TWINLOCK является чрезвычайно высокая сила сцепления, которая реактивируется очисткой поверхности. 11е- чатная краска, УФ-лучи и ацетаты не оказывают влияния на силу сцепления.
Помимо стабильной силы сцепления TWINLOCK обладает очень важными свойствами. IAVINLOCK может сжиматься. Долгосрочные тесты показали, что TWINLOCK не утрачивает своей сжимаемости. Кроме того, TWINLOCK не деформируется, так как имеет основу, которая не дает усадки.

Рис. 3.52. TWINLOCK является гибким материалом для пластин
TWINLOCK гарантирует стабильное качество печати. При проверке в течение почти 12 месяцев IWINLOCK показал отличное качество печати на любом субстрате, при любой скорости и любом заказе. Благодаря быстрой смене, чистым установке и снятию и своим стабильным качествам сцепления TWINLOCK произвел революцию в системах гильз.
Реклама
3.6.5.5. Описание системы фирмы AKL Flexo Technik GmbH
Фирма AKL F lexo Technik разработала технологию гильз, опирающуюся на гильзу Kevlar. Эта гильза имеет толщину стенок 2,0 мм и является основой для раппортных гильз. Оба типа гильз (основа и раппортная гильза) применяются в следующих сферах:
гильзы-основы для фотополимерных клише,
гильзы-основы для гуммирования,
гильзы-основы для бесшовных раппортных фотополимерных печатных форм,
губчатые гильзы для тонких форм,
гильзы-основы для керамических покрытий (растрированные гильзы),
гильзы-адаптеры для тонкостенных гильз.
Производство гильз-основ AKL отличается тем, что высококачественные материалы кевлар, стекловолокно и полиэстер в сочетании со смолами используются в форме так, что волокнистые структуры используемых материалов расположены под прямым углом и параллельно оси гильзы и обеспечивают плотное прилегание к воз- дущному цилиндру.
Для производства толстостенных раппортных гильз применяются материалы, которые после затвердения и окончательной обработки не меняют своей формы. Для соединения гильзы- основы и раппортной гильзы используется губчатая структура (полиуретан), устойчивая к сжатию и растяжению; обладает высокой сжимаемостью и обеспечивает простоту установки на воздушный цилиндр.
Прочно приклеенная к гильзе табличка содержит необходимые технические данные:
диаметр воздушного цилиндра,
диапазон печати,
толщину пластины,
толщину липкой ленты,
длину гильзы,
толщину стенок гильзы и т. д.
11о желанию клиента на всех гильзах могут быть предусмотрены вертикальные и горизонтальные линии или отверстия с одной или обеих сторон, чтобы облегчить установку клише и произвести предварительную приводку машины.
Гильзы-основы для печатных клише любого вида имеют очень гладкую поверхность, устойчивы к растворителям.
Уже много лет эти гильзы используются для бесшовных фотополимерных раппортных печатных пластин. Экспонирование таких пластин производится как традиционным способом, так и посредством негативов, а также цифровым способом при помощи технологии компьютер-гильза (Computer- to-Sleeve). 1очность приводки, минимальная регулировка давления и небольшое увеличение тоновых градаций отличают эти пластины.
Губчатые гильзы имеют твердость 40 или 60 ед. по шкале А для технологии тонких пластин независимо от запечатываемого субстрата. Сжимаемая губчатая поверхность устойчива к растворителям. Установка и снятие пластин просты и надежны. Сжимаемая губчатая поверхность усиливает печат11ые характеристики клише, а также амортизирует колебания в печатной машине. Раппорт- ные гильзы AKL. хорошо зарекомендовали себя в качестве гильз-основ для растрированных гильз.
Гильзы-адаптеры первично используются для соединения больших раппортов, при этом отпадает необходимость приобретать дополнительные воздушные цилиндры.
Фирма AKL Flexo Technik производит гильзы для диапазона печатания от 240 до 1350 мм и максимальной длины оттиска в 1750 мм, а также раппортные гильзы с различной толщиной стенок до 50 мм.
Реклама
3.6.5.6. Описание системы фирмы Stork Screens В. V.
Техника гильз
Выбор подходящей системы гильз очень важен, поскольку, например, для флексографской печати на упаковках преимуществом пользуется техника никелевых гильз.
Существует много причин распространения гильз в флексографской печати в последние годы. Например, сокращение времени наладки, что является важным фактором для повышения производительности и сокращения расходов.
Фирма Stork Screens В. V. уже более 12 лет поставляет высококачественные никелевые гильзы во все страны мира.
Втораи оболочка
Незначительная толщина стенок никелевых гильз позволяет особую посадку на цилиндр- основу, исключающую сползание гильзы. Даже после интенсивной нагрузки на гильзы в течение нескольких лет не обнаруживается явлений старения материала. Это обеспечивает высокую надежность производства. Срок службы никелевых гильз повышается благодаря металлической поверхности, которая не так восприимчива к механическим повреждениям, как гильзы из искусственных материалов. С техни-

Рис. 3.53
ческой стороны тонкие стенки никелевых гильз дают пользователю значительные преимущества, а с практической стороны они требуют к себе осторожного обращения особенно при установке на цилиндр.
Установка никелевых гильз очень проста
11о сравнению с гильзами из искусственных материалов гильзы фирмы Stork с более тонкими стенками и меньшим весом имеют преимущества при установке. Для тяжелых гильз из искусственных материалов требуются более стабильные конструкции цилиндров-основ. 11реимущество-"~ гильз из искусственных материалов заключается в том, что благодаря различной толщине стенок они могут соединяться для множества раппортов. Гакже нет необходимости приобретать большое количество цилиндров-основ.
3.6.6. Передаточный валик. Применение. Задачи. Конструкция
К обрезиненным валикам предъявляются различные требования в соответствии с их функциями в различных отраслях промышленности. Дозировка, транспортировка, прижимание и другие функции часто выполняются валиками с упругой оболочкой. При этом сегодня, как например в Формуле-1 для шин, используются материалы высоких технологий, которые должны выдерживать самые большие нагрузки.
Эластомерные обтяжки для валиков — это комплексные, гомогенные смеси различных исходных субстанций: основной полимер, наполнитель, пластификатор, система смачивания с вспомогательными веществами. Сначала образуется пластичный, подобный жевательной резинке, материал — так называемая необработанная резина. Только после нанесения этой резины на сердцевину валика посредством вулканизации в баке высокого давления при 150 °С образуется эластичная резина.
Важнейшей функцией эластомерного передаточного валика в флексографской печати является равномерная непрерывная передача краски на дозировочный или растрированный валик. Для того чтобы выполнять эту задачу в течение продолжительного времени, резина должна быть износостойкой и не менять формы и твердости.
При разработке и производстве эластомерных материалов должны выполняться важные условия:
хорошая химическая устойчивость к использующимся печатным краскам и их растворителям и очищающим растворам, а также добавкам,
высокая прочность к истиранию,
хорошая устойчивость к влияниям окружающей среды (УФ-лучи), вызьшающим старение,
гладкая поверхность валика (определяется способом окончательной обработки),
низкие допуски, например, биения и цилин- дричность.
Выбор основного полимера определяет, в частности, химическую устойчивость к применяемым печатным краскам и их растворителям. Если этой устойчивости нет, то сразу же возникают неполадки при печатании. 11режде всего из-за увеличения объема эластомера, так называемого набухания, нельзя обеспечить равномерную передачу краски. В таких случаях следует заменить валик.
В флексографской печати используются главным образом основные полимеры типов NR/ SBR, NBR и EPDM. Твердость материалов — от 60 до 80 ед. шкалы А. В значительной мере на выбор основного полимера влияют растворители печатных красок.
Если печатная краска закрепляется при УФ- излучении или содержат растворители на основе сложного эфира или кетона (например, этилаце- тат или ацетон), то единственным устойчивым основным полимером является EPDM. Г 1ри использовании печатных красок на водной основе могут применяться все указанные полимеры. Указанные в следующей таблице материалы фирмы Bottcher часто используются в флексографской печати.
Таблица 3.1
Применение материалов в зависимости от различного состава красок растворителей
|
Материалы' |
Растворители/ печатные краски |
|||
|
055 60 |
043 65 |
790 75 |
Вода/спирт |
|
|
736 60 |
738 65 |
739 70 |
748 80 |
Сложный эфир/кетоны |
|
039 60 |
493,65 |
494 70 |
496 80 |
Спирт/бензин |
' Последние две цифры обозначают твердость.
Использование средств для гашения пены в водных красках приводит к изменению объема эластомера даже в небольшой концентрации. При использовании материалов, основанных на EPDM, рекомендуется проконсультироваться с производителем валиков.
3.6.7. Циркуляция краски и контроль вязкости
Система, состоящая из резервуаров, насоса и регулировки вязкости, наряду с самой печатной машиной имеет решающее значение для эффективности труда, качества печати и эргономики и не должна рассматриваться как второстепенный предмет. 1лавным является ре1улировка вязкости, но и относительно резервуаров, насосов, мешалок и контроля уровня заполнения должно приниматься правильное решение.
3.6.7.1. Общее измерение вязкости
Регулировка вязкости проводится в целях обеспечения качества и во избежание дорогостоящих дефектных оттисков.
Установлено, что показания воронок являются основой для печатания, но эти измерения имеют множество недостатков.
Воронки должны использоваться для измеряемых величин в диапазоне от 20 до 80 с.
Рис. 3.54. Прибор для измерения вязкости и измерительные воронки
В флексографской печати используются воронки с выпускным отверстием диаметром 4 мм. Для измеряемых величин за пределами этого диапазона следует подобрать выпускное отверстие. Стандартные воронки соответствуют стандарту ISO 2431 или DIN 53211 с выпускными отверстиями от2 до 8 мм.
3.6.7.2. Системы для измерения вязкости
Погружаемые ротационные сенсоры
Погружаемые ротационные сенсоры просты в обращении и установке. Через отверстие в крышке стаканчика сенсоры погружаются в краску, они легко доступны при техническом обслуживании и при замене краски.

Рис. 3.55. Стандартные ротационные сенсоры с аналоговой регулировкой
обвод Bypassinstallation, при котором сенсор устанавливается в переливной стаканчик, который питается от насоса. 11огружаемые сенсоры очень точны и надежны. Даже при сильных загрязнениях краски можно обеспечить надежную работу.


Рис. 3.56. Схема обвода Bypassinstallation: 1 — регулировка вязкости, 2 — сенсор в переливном стаканчике, 3 — предварительный пуск краски, к печатной секции, 4 — возврат краски, из печатной секции,
5 — подача растворителя,
6 — красочный резервуар,
7 — насос для циркуляционной подачи краски
Па вращающемся измерительном корпусе измеряется сопротивление и пересчитывается в вязкость. Следует учитывать, что результат измерения зависит от уровня заполнения стаканчика. При сильных колебаниях применяется так называемый
Системы измерения
при помощи падающего тела
11ри измерении при помощи падающего тела сенсоры устанавливаются на обводном трубопроводе, они производят 2~3 измерения в минуту.
Важно регулярно производить очистку систем измерения при помощи падающего тела. При автоматических или ручных процессах очистки в машине сенсоры также включаются в эти процессы, растворители промывают всю систему.
Для того чтобы поднять шар вверх, в исходную позицию, и сенсоры начали функционировать, необходим предварительный пуск определенного количества краски. 2—3 л/мин достаточны, чтобы не допустить перегрузки насоса и трубопрон®- да и обеспечить работу камерного ракеля.
Другими важными факторами являются тип запорного клапана для обводного трубопровода, возможность спокойной фазы перед началом проведения измерения в стояке, достаточность только одного погружающегося в жидкость тела для рабочего процесса.

Рис. 3.58. Сенсоры для измерения при помощи падающего тела и управление
Линейные
ротационные сенсоры
Линейные ротационные системы являются интересной, альтернативой применения для красок с небольшим загрязнением. Сенсор устанавливается непосредственно после насоса и приводит в действие измерительное тело в измерительной
#3
|
щ |
• |
Рис. 3.57. Системы печатной машины для измерения при помощи падающего тела:
1— регулировка системы измерения при помощи падающего тела (8 станций), 2— сенсор падающего тела в обводном трубопроводе, 3— предварительный пуск краски в печатную секцию, 4— возврат краски из печатной секции,
5— подача растворителя,
6— красочный резервуар, 7— насос для циркуляционной

Рис. 3.59. Линейные сенсоры во время предварительного пуска краски 1— регулировка вязкости, 2— линейный сенсор на линии предварительного пуска краски, 3— предварительный пуск краски к печатной секции, 4~ возврат краски из печатной секции,
5— подача растворителя,
6— красочный резервуар, 7— насос для циркуляционной
подачи краски
камере. Важна герметичность капсулы посредством магнитного соединения.
11реимуществами являются отказ от обводного трубопровода и дополнительных компонентов, а также независимость от системы стаканчиков.
3.6.7.3. Системы регулировки вязкости
Наряду с сенсорами существует регулировочная техника. В зависимости от потребности на выбор предлагается различное оборудование.
Централизованные и децентрализованные станции
11ри децентрализованном управлении сенсор связан с вычислительным прибором, управление находится на 1 ючатной секции или на пульте управления.
имущества заключаются в хорошем графическом или цифровом изображении измеряемых величин на центральном мониторе.
Отдельные системы, включенные в сеть
Современное управление при помощи микропроцессоров может соединять достоинства вычислительных систем с надежностью оборудования. Отдельные задачи выполняются на независимых от импорта (автаркических) станциях. Соединение производится через сеть или шину. Таким образом, данные могут регистрироваться централизованно, отдельные параметры — визуализироваться на мониторе, а команды могут передаваться на подчиненные системы.


Рис. 3.60. Централизованная система с персональным компьютером для 10 станций
В распоряжении имеются как аналоговые, так и цифровые системы. При централизованном управлении используются промышленные компьютеры, к которым подсоединяются 6, 8 или 10 сенсоров. Обслуживание происходит при помощи меню на экране или ввода на клавиатуре. Пре

Рис. 3.61. Современное управление для соединения в сеть (с линейным сенсором)
В системах регулировки вязкости используется управление отдельными красочными резервуарами, формирующее сеть регулировки вязкости как одно целое.
Специальные функции
Если краски не обладают никакими особенностями и выбран резервуар на 20—40 л с ротационным насосом, то достаточно простой регулировки. Гогда можно ограничиться одним прибором, который записывает показатель вязкости, сличает ее с заданным значением и при необходимости открывает клапан растворителя. Гакая система имеет преимущества простого обращения и низкой цены.
По если речь идет о более крупных резервуарах или красках с отклонениями вязкости и есть необходимость произвести привязку данных, то необходимы дополнительные детали оснастки.
Функция шкалирования
11оказатели вязкости должны соответствовать измерительным стаканчикам, чтобы пользователь мог произвести оценку. Измеряемые показатели приборов (число оборотов, время падения) изображаются на шкале, которая относится к измерительному стаканчику с определенным диапазоном вязкости. 11ри металлических красках или красках с большим содержанием пигмента эти стандартные шкалы не совпадают с измеряемыми значениями.
Современные приборы имеют до 20 и более различных шкал и возможность создать собственную шкалу, чтобы уравновесить показания и измерения при использовании проблемных красок или регулировке диапазона вязкости или измерительного стаканчика.
Гибкость шкалирования хорошо зарекомендовала себя при переводе измерительных стаканчиков со стандарта DIN на ISO.
Функция установки интервала для испытания клапанов ультразвуком
При помощи регулировки времени включения клапана можно оказывать влияние на минимальное и максимальное количество растворителя при дополнительной дозировке. Это необходимо, когда используется большое количество краски или системы обвода (ротационная, падающего тела). Из-за инерции стаканчика сенсор распознает изменение вязкости при добавлении растворителя только через некоторое время. Поэтому перед добавлением следует сделать паузу.
При помощи таких функций переключения времени наряду с регулировкой «двух пунктов» можно быстрее добиться пропорционального отношения, если при подготовке заказа произвести быструю регулировку больших количеств краски.
Оценка данных и точки сопряжения
Для подключения системы и дальнейшей обработки данных необходимы точки сопряжения. Внутреннее рабочее запоминающее устройство, в котором хранятся данные заказа отдельных станций, позволяет произвести повторный опрос всех заказов на выполнение печатных работ со всеми параметрами и данными при эффективной экономии времени наладки.
Точки сопряжения и предварительно запрограммированные протоколы должны соответствовать стандарту. Часто применяется функция сообщений с определенным интервалом, при которой автоматически распечатываются данные вязкости и регулируемые периоды (например, каждые 5 минут) для контроля соблюдения заданных параметров.
Для передачи данных в другие системы и для дистанционного управления вязкостью для импорта и экспорта данных необходимы серийный интерфейс и полный набор команд.
3.6.7.4. Система резервуаров и насосов
Красочные резервуары
Круглые резервуары позволяют произвести оптимальное перемешивание. Прямоугольные резервуары создают опасность мертвых зон, кроме того, затрудняется их очистка при замене краски. Размер красочного резервуара зависит от производительности машины. В резервуарах небольшого размера регулировка вязкости производится быстрее и точнее.
Следует учитывать практическую пригодность, достаточное отверстие для визуального контроля, продуманное расположение насосов и сенсоров на крышке резервуаров. Ротационные насосы следует располагать эксцентрически.
Резервуары для растворителей
Подача растворителя для регулирования вязкости может производиться через централизованные трубопроводы или децентрализованные резервуары на печатных секциях. Резервуары для растворителей на отдельных станциях, как правило, размещаются над красочным аппаратом, чтобы воспользоваться самотеком растворителя.
Ротационные насосы
Ротационные насосы отличаются постоянной подачей. Регулировка подаваемого количества производится посредством шарового крана или дополнительного трубопровода в резервуар. Производительность насоса в диапазоне от 20 до 100 л/мин (номинальная производительность при двух метрах высоты) является обычной.
Двигатели закреплены на корпусе насоса при помощи быстродействующего затвора для быстрого снятия во время очистки. Установка двигателя на машине экономит время и деньги.
Мембранные и шланговые насосы
Мембранные насосы работают на основе всасывающего патрубка. Следует учитывать пульсации красочного аппарата. Мембранные насосы получили широкое распространение.
I Иланговые насосы применяются редко, основные преимущества заключаются в простоте очистки, но существует опасность вытекания краски из шлангов.
Краскомешалки
Если применяются мембранные или шланговые насосы, то в отношении регулировки вязкости

Рис. 3.62. Ротационный насос с быстродействующими затворами
требуется дополнительное перемешивание краски. Для этого применяются краскомешалки с пневматическим или электрическим приводом.
Краскомешалки, как и ротационные насосы, следует размещать эксцентрически, благоприятна возможность регулирования числа оборотов, например на пневматических краскомешалках при помощи давления воздуха мотора. Таким образом мешалка может быть оптимально настроена.
Частые вопросы
Сколько стоит анилоксовые валы - подробно?
Цена зависит от комплектации, производительности и вашей задачи. Оставьте заявку с параметрами — рассчитаем стоимость под нужную конфигурацию и пришлём коммерческое предложение.
Как подобрать оборудование под мою задачу?
Опишите материал, формат и планируемый тираж — независимый эксперт подберёт подходящую модель и при необходимости предложит альтернативы. Подбор бесплатный и ни к чему не обязывает.
Поставляете «под ключ»?
Да. Берём на себя спецификацию, поставку с завода, пуско-наладку и обучение операторов — вы получаете оборудование, готовое к работе.
Что с гарантией, сервисом и расходниками?
Даём гарантию, а после установки остаёмся на связи по сервису и расходным материалам. Поставляем по всей России.