
Бумажная и картонная упаковка
8.2. Источники волокна для производства бумаги и картона
Бумага и картон - это волокнистые материалы в виде листа, состоящие из переплетенных волокон целлюлозы древесного происхождения. Целлюлозные волокна в точках контакта вступают в физико-химические связи, образуя цельный лист. Прочность листа зависит от его природы и типа волокна, от способов получения волокна, от массы единицы площади и толщины. Тип волокна также влияет на цвет листа. Большинство видов картона представляют собой многослойные конструкции с разными эксплуатационными свойствами, и у производителей упаковки существует возможность выбора волокна для того или иного слоя в зависимости от целей данного типа упаковки. Первичное волокно получают непосредственно из древесины механическими (рис. 8.1) либо химическими методами (рис 8 2) когда используемые химические вещества разделяют волокна путем растворения нецеллюлозных и неволкнистых компонентов древесины с выделением энергии
При этом используют два основных технологических процесса, называемых по используемым химическим веществам. В настоящее время наиболее широко применяется сульфатный процесс, известный также как сульфатная варка или крафт- процесс. Он позволяет обрабатывать все основные типы древесины, а химические вещества могут быть восстановлены для повторного использования. Другая технология - это сульфитная варка целлюлозы. В обоих случаях извлеченные из древесины нецеллюлозные компоненты используется на целлюлозно-бумажных комбинатах как источник энергии и для других целей.
|
Рис. 8.1. Получение древесной массы механическим способом (с разрешения фирмы Pro Carton) |

|
Рис. 8.2. Схема производства сульфатной беленой целлюлозы (с разрешения фирмы Pro Carton) |

Механическим путем отделенные волокна сохраняют древесный оттенок, который в результате химической обработки может стать светлее. Волокно, полученное химическим способом, имеет коричневатый цвет, но поддается отбеливанию путем удаления всех нецеллюлозных веществ. Волокна чистой целлюлозы прозрачны, но в массе кажутся белыми.
|
Роспуск макулатуры в гидроразбивателе Очистка Рис. 8.3. Схема получения макулатурной массы (с разрешения фирмы Pro Carton) |

Вторичное волокно (из отходов бумаги и картона, макулатуры) без удаления печатных красок и отбеливания имеет серый или коричневатый цвет (вторичное волокно, восстановленное из коричневой упаковочной бумаги, коричневого цвета, но при обработке такого волокна волокнистая масса приобретает серый оттенок). Во время обработки волокнистую массу при необходимости окрашивают в требуемый цвет. Схема получения макулатурной массы приведена на рис. 8.3.
Вторичное волокно в макулатурной массе в зависимости от природы исходного волокна, степени обработки бумаги или картона, их дальнейшей переработки и использования характеризуется различными свойствами. Каждый раз при переработке бумаги или картона в макулатурную массу средняя длина волокна и способность к образованию межволоконных связей уменьшаются. С учетом этого, а также того, что некоторые виды бумаги и картона не подлежат вторичной переработке, для сохранения количества и качества вторичного волокна на рынок должно регулярно поступать новое первичное волокно, получаемое непосредственно из древесины. На практике доля восстановленного и переработанного волокна составляет в разных странах от 40 до 60%. Еще одним важным фактором, влияющим на прочность листа,является порода древесины, из которого он изготовлен. В целом можно утверждать, что прочность бумаги обеспечивается длинными волокнами, а качество поверхности и эффективность производства бумажного листа — короткими волокнами.
Длинные волокна длиной 3-4,5 мм получают из мягких хвойных пород древесины — канадской ели, сосны, лжетсуги тиссолистной. Короткие волокна характеризуются длиной 1-1,5 мм; получают их, например, из березы.
8.3. Производство бумаги и картона
8.3.1. Размол
Целлюлозу, полученную в кипах, сначала распускают в воде с помощью гидроразбивателя. Вся масса, включая ту, которая поступает прямо с размольного устройства без сушки, затем обрабатывается в целях подготовки ее к переработке в бумаге- или картоноделательной машине. Размол и подготовка бумажной массы способствуют образованию связей между волокнами: в процессе подготовки поверхностная структура волокна изменяется, поскольку волокно в воде набухает с увеличением площади его поверхности. Степень подготовки, влияющая также на степень загрязненности сточных вод на следующей стадии производства, подбирается в зависимости от требуемых свойств выпускаемых бумаги или картона.
Добавки глинозема или синтетических смол усиливают водоотталкивающие свойства волокон. Для увеличения прочности бумаги или картона во влажном состоянии к бумажной массе добавляют влагостойкие смолы. На этом же этапе для придания бумаге белизны и лоска добавляют флуоресцентные (оптические) отбеливатели.
8.3.2. Формирование полотна
Суспензия бумажной массы в воде (примерно 2% волокна и 98% воды) формуется ровным слоем путем напуска этой суспензии с постоянной скоростью на движущуюся сетку из полимерных материалов (рис. 8.4). В некоторых машинах формование происходит на цилиндрах, покрытых металлической сеткой. В результате формования получают слой переплетенных волокон, из которых затем отпрессовывается вода (иногда в этих целях используют вакуумный отсос). Тонкую бумагу (тиссью), бумагу и тонкий картон формуют однослойными. Более толстый и тяжелый картон с большей массой 1 м2 получают напуском нескольких слоев бумажной массы (как одного вида, так и разных, в зависимости от цели). Во влажном состоянии слои легко сцепляются друг с другом.
Сеточное формование имеет два важных последствия. Во-первых, внешний вид верхней поверхности полотна отличается от поверхности, обращенной к сетке. Различия не будет, если на полотно наносится белое меловальное покрытие (на основе пигментов) или если формование полотна проводят на двухсеточной машине — в последнем случае обе поверхности контактируют с одинаковой поверхностью сетки.
8.4. Бумага и картон для упаковки
В настоящее время выпускается более 600 различных видов бумаги и картона удовлетворяющих потребностям рынка и отличающихся композицией по волокну (беленая или небеленая целлюлоза или древесная масса, первичное или вторичное волокно), видом обработки и добавками, используемыми на этапе подготовки бумажной массы.
Мы уже отмечали, что материалы на основе бумаги и картона могут выпускаться самой разной массы м2 и толщины. Отделка поверхности (внешний вид) может изменяться за счет механической и физико-химической обработки. Добавки введенные на этапе подготовки бумажной массы, обеспечивают специальные свойства Покрытия, нанесенные на одну или обе стороны основы бумаги или картона обеспечивают получение различного внешнего вида и функциональных свойств материала, которые улучшаются с помощью последующей печати и дополнительной обработки. В результате получаются различные виды упаковочного материала. Ниже мы опишем некоторые из них.
8.4.1. Влагостойкая бумага
Бумажные мешки и пакеты для использования в условиях повышенной влажности должны сохранять не менее 30% своей прочности в сухом состоянии. Для достижения такой прочности во влажном состоянии в размолотую массу вносят мочевино- и меламиноформальдегидные смолы. При сушке эти химические вещества «сшивают» макромолекулы и откладываются на поверхности целлюлозных волокон, повышая их влагостойкость.
8.4.2. Микрокрепированная бумага
При микрокрепировании, выполняемом, например, на установке Clupak, в сушильной части бумагоделательной машины, на бумаге формируются почти невидимые складки, что придает ей способность растягиваться в машинном направлении до 7% (по сравнению с обычными 2%). При использовании такой бумаги для изготовления пакетов и мешков это свойство повышает способность бумаги противостоять динамическим напряжениям, возникающим, например, при падениях.
8.4.3. Жиронепроницаемая бумага
В производстве жиронепроницаемой бумаги размол волокон, их фибриллирование на стадии приготовления бумажной массы проводят значительно дольше, чем обычно. Волокна обрабатываются так, что они становятся почти гелеобразными.
8.4.4. Пергамин
Пергамин — это суперкаландрированная жиронепроницаемая бумага. В результате каландрирования получается очень плотный лист с высокой гладкостью и лоском (глянцем). В пергамине практически отсутствуют поры, он жиронепроницаем и может быть использован для ламинирования картона. Его можно пластифицировать глицерином, выполнять на нем рельефное тиснение, покрывать полиэтиленом, ламинировать алюминиевой фольгой, металлизировать или покрывать силиконом, облегчая тем самым извлечение продукта из упаковки. Пергамин выпускают неокрашенным и цветным (например, шоколадно-коричневого цвета).
8.4.5. Пергамент растительного происхождения
8.5. Свойства бумаги и картона
Требования, предъявляемые при печати и переработке упаковочных материалов в тару и упаковку и связанные с собственно упаковыванием (фасованием), хранением, сбытом, защитой изделий и их использованием можно заранее определить и выразить количественно.
Все свойства бумаги и картона зависят от компонентов, использованных при их изготовлении, — например, от композиции по волокну (различного типа и количества волокна), волокнистых полуфабрикатов и других материалов, а также от применяемых технологических процессов.
Национальные и международные стандарты по тестированию бумаги и картона публикуются в Великобритании как Британские стандарты (British Standards), в Германии — это стандарты DIN, в США их разрабатывают и публикуют Техническая ассоциация целлюлоззно-бумажной промышленности — TAPPI (Technical Association for the Pulp and Paper Industry) — и ASTM International (ранее — Американское общество по испытанию материалов, American Society for Testing Materials). Международные стандарты разрабатываются и публикуются международной организацией по стандартизации (ISO).
8.5.1. Внешний вид
Внешний вид определяет визуальное воздействие упаковки и описывается терминами, обозначающими цвет, гладкость и глянец поверхности.
Цвет зависит от волокна, использованного для изготовления наружной, а иногда и внутренней поверхности. Как мы уже отмечали, выбирать можно между белым, коричневым и серым цветами. Кроме того, для изготовления некоторых лайнеров для гофрокартона используют смесь беленого и коричневого волокна.
Технически возможно использовать и другие цвета, что достигается путем окрашивания волокон или нанесения меловального цветного покрытия.
Для обеспечения возможности качественной печати на бумаге и картоне их поверхность готовят, нанося на нее специальное меловальное покрытие (обычно белое, на основе минеральных пигментов каолина или карбоната кальция). Для двусторонней печати такое покрытие наносят на обе стороны.
8.5.2. Эксплуатационные свойства
Эксплуатационные свойства зависят от эффективности процессов изготовления упаковки, печати, резки и бигованпя, склеивания и собственно наполнения. Эксплуатационные свойства зависят также от прочности упаковки на сжатие при транспортировке, хранении, реализации и в домашних условиях.
При тестировании измеряют жесткость, сопротивление торцевому сжатию, прочность на растяжение, прочность во влажном состоянии, процент растяжения, прочность на разрыв, сопротивление излому, прочность на прокол и стойкость к расслаиванию. Другие эксплутационные свойства связаны с содержанием влаги, воздухопроницаемостью, влагопоглощением, прочностью поверхности к истиранию, способностью впитывать печатные краски и т. п. К химическим свойствам относятся значение рН, поскольку содержание остаточных хлоридов и сульфатов важно для ламинирования бумаги или картона алюминиевой фольгой. Можно измерять также плоскостность, однако с этой характеристикой не так все просто, так как недостаточная плоскостность может быть следствием нескольких причин — от влагочувствительности волокон до технологических переменных на любой из производственных стадий, включая нанесение печати, и использования упаковки. Важными эксплуатационными свойствами упаковочных материалов, контактирующих или находящих в непосредственной близости к пищевым продуктам, является отсутствие у них запаха и вкуса, а также безопасность для здоровья потребителя.
8.6. Дополнительные функциональные свойства бумаги и картона
Дополнительные барьерные и функциональные свойства бумаги и картона, предназначенных для упаковки пищевых продуктов, можно обеспечить с помощью применения перечисленных ниже технологических процессов (одного или нескольких).
8.6.1. Обработка в ходе изготовлении бумаги и картона
8.6.1.1. Проклейка
Проклейкой называют обработку, в результате которой снижается скорость вла- гопоглощения (как через кромки, так и поверхностного). К целлюлозной массе на стадии размола, еще до отлива, добавляют определенные химические вещества (так называемая проклейка в массе). Традиционно такими веществами являлись получаемые из древесины канифоль в сочетании с квасцами, а также натуральные смолы. В настоящее время применяют и синтетические вещества. Сильная проклейка применяется для упаковочных материалов, используемых для упаковки замороженных, охлажденных и жидких продуктов.
8.6.2.2. Парафинирование
Парафинирование проводят на бумагоделательной машине
8.6.3.3. Акриловое покрытие
Термосвариваемое акриловое покрытие на водной основе, обладающие средними барьерными свойствами относительно влаги и кислорода, наносят на одну сторону на бумагоделательной машине.
8.6.4.4. Фторуглеродное покрытие
Фторуглеродное одностороннее покрытие с высокой жиронепроницаемостью наносят на бумагоделательной машине.
Примечание', при описании целлюлозно-бумажных технологий важно указывать, выполняется ли та или иная операция на бумаго- или картоноделательной машине или вне ее. «Вне машины» — это значит, что данный процесс осуществляется с помощью специальной установки, «на машине» — что он проходит на бумаго- или картоноделательной машине.
8.6.2. Ламинирование
Ламинированием называют процесс нанесения на упаковочный материал другого (рулонного или листового) материала с определенными функциональными или декоративными свойствами. Этот дополнительный материал закрепляется на поверхности бумаги или картона с помощью адгезивов. Примерами таких материалов могут служить следующие.
Алюминиевая фольга, наносимая на одну или обе стороны листа и обеспечивающая барьерные свойства относительно влаги, вкусоароматических соединений, газов (в частности, кислорода), а также УФ-излучения. Бумага и картон, ламинированные алюминиевой фольгой, разрешены к использованию в контакте с пищевыми продуктами и позволяют предусмотреть легкое вскрытие упаковок с продуктами, предназначенными для приготовления и разогрева в микроволновых печах. Алюминиевую фольгу используют также для придания упаковке «металлического» внешнего вида (например, у коробок с шоколадными кондитерскими изделиями).
Картон, ламинированный жиронепроницаемой бумагой, обеспечивает хорошие барьерные свойства относительно жиров и масел в упаковке жиросодержащих продуктов и выдерживает нагревание до 180 °С (что важно для упаковки, допускающей приготовление и разогрев блюд). Если на жиронепроницаемую бумагу нанести дополнительно покрытие, облегчающее выемку продукта из упаковки, то полученный материал можно использовать для упаковки вязких и липких продуктов.
Картон, ламинированный пергамином, обеспечивает высокие барьерные свойства относительно масел и жиров и применяется для упаковки пищевых продуктов со средним содержанием жира (например, мучных кондитерских и хлебобулочных изделий) и для изготовления форм для выпечки. Окрашенный пергамин нельзя использовать в упаковке, предназначенной для разогрева продуктов, но некоторые сорта пергамина допущены к использованию в непосредственном контакте с пищевыми продуктами, в частности с шоколадом.
При ламинировании применяют такие адгезивы, как эмульсии типа ПВА, клеи на основе крахмала, смолы на основе растворителей, компоненты для сшивки полимеров, расплавы воска или полиэтилена (в зависимости от требуемых свойств конкретного ламината). Воск и полиэтилен, кроме того, повышают барьерные свойства по отношению к водяному пару. При использовании в качестве адгезива полиэтилена процесс называют экструзионным ламинированием.
8.6.3. Экструзионное ламинирование полимерными материалами
Полиэтилен (ПЭ). Покрытие из полиэтилена обеспечивает упаковочному материалу барьерные свойства относительно влаги. Полиэтилен низкой плотности (ПЭНП) широко используется в качестве покрытия при экструзионном ламинироваиии бумаги и картона.
|
Рис. 8.10. Экструзионное ламинирование с нанесением покрытия (с разрешения фирмы Iggesund Paperboard) |
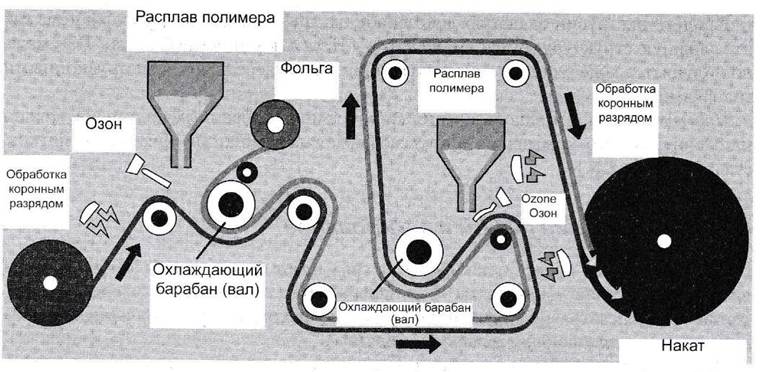
При модифицировании ПЭ этиленвинилацетатом (EVA) припрессовка осуществляется более эффективно. Полиэтилен средней и высокой плотности по сравнению с ПЭНП боле термостоек, у него более высокая стойкость к истиранию и повышенные барьерные свойства. Покрытие наносят на одну или обе стороны (рис. 8.10).
Полипропилен (ПП) обеспечивает припрессовывание покрытия с повышенными барьерными свойствами относительно влаги и жиров. Он выдерживает температуры до 140 °С и может использоваться для упаковки, предназначенной для продуктов, разогреваемых в духовке. Покрытие наносят на одну или обе стороны
Полиэтилентерефталат (ПЭТ) дает припресовываемое покрытие с хорошими барьерными свойствами относительно влаги и жиров. Он выдерживает температуры до 200 °С и может использоваться при разогреве продуктов в микроволновых печах и обычных духовках. Покрытие наносят только на незапечатанную сторону.
Полиметилпентен (ПМП) обеспечивает барьерные свойства относительно влаги и жиров, но он не подлежит припрессовке, из-за чего им покрывают плоские листы, глубокие вытяжные лотки и лотки с механическими зацеплениями углов. Покрытие наносят на незапечатанную сторону.
Этиленвиниловый спирт (EVOH) с полиамидом (ПА) дают припрессовываемое покрытие с хорошими барьерными свойствами относительно жиров, кислорода и света. EVOHчувствителен к действию влаги, в связи с чем его необходимо располагать между гидрофобными материалами (например, ПЭ). Такое покрытие используют как альтернативу фольгированию алюминиевой фольгой.
Иономерная смола Сурлин (Surlyn™) представляет собой полиолефин с высокими барьерными свойствами относительно жиров и масел, в том числе цитрусовых эфирных масел, а также относительно влага и хорошо подходит для герметичной укупорки; используют его также в качестве связывающего слоя между алюминиевой фольгой и ПЭ.
Процесс экструзии зачастую дополняют экструзионным ламинированием, так что сложную структуру (бумага или картон / ПЭ / алюминиевая фольга/ ПЭ) можно получить в ходе одного процесса на одном экструдере с двумя экструзионными головками.
Примечание. Путем использования специально подобранных полимеров можно изготовить легко открываемые припрессовываемые крышки (например, для лотков, стаканчиков и т. п.)
8.6.4. Нанесение печати и лакирование
Обычно нанесение печати и лакирования связывают с внешним видом упаковки и визуальным воздействием ее цвета и информации (текстов, изображений и т. п.). Кроме того, с печатью и лакированием связаны и некоторые функциональные свойства, важные для упаковки пищевых продуктов.
Для нанесения печати могут использоваться все основные печатные процессы — высокая, флексографская и офсетная печать, шелкография и литография. Для печати на бумаге и картоне может использоваться и относительно новая цифровая печать. На выбор способа печати влияют требуемый внешний вид и эксплутационные свойства упаковки (в том числе объемы партий, время высыхания печатных красок и стоимость полиграфии).
Краски и лаки могут использоваться традиционные, на основе пигментов, смол и связующих. В качестве последних может выступать органический растворитель, вода или быстросохнущая олифа, переносящие пигмент или смолу из резервуара на субстрат с помощью печатной формы или валика. В последние годы приобрели популярность высокоинертные краски и лаки, отверждаемые УФ-излучением. Они обладают хорошей стойкостью к истиранию в сухом и мокром состоянии, а также не абсорбируют упакованный продукт. В таких красках содержатся пигмент, смолы для сшивки полимеров и вещество, отверждающееся под действием света (фотоинициатор); они на 100% состоят из сухого вещества и после нанесения мгновенно сохнут.
К необходимым функциональным свойствам красок и лаков относятся их соответствие цветовым стандартам, стойкость к действию света, к истиранию, возможность нанесения печати на уже нанесенную печать и на собственно упаковку, а также стабильность свойств в условиях, характерных для использования данной упаковки. При упаковке некоторых пищевых продуктов печать оказывается в непосредственной близости от продукта (например, в случае шоколадных кондитерских изделий), и в этом случае очень важно избежать присутствия частиц растворителя или других взаимодействий между печатью и пищевым продуктом.
8.6.5. Послепечатное нанесение лака и покрытий
Послепечатное нанесение лака и покрытий обычно придает бумаге высокий глянец и осуществляется в некоторых случаях с помощью лаков, отверждаемых УФ-излучением. Аналогичным образом наносят различные функциональные покрытия, наиболее распространенным примером которых является нанесение припрессовываемых покрытий на блистерную упаковку.
Другим примером может служить воск, применяемый по-разному, а именно: • при сухом парафинировании расплав воска наносят на одну или обе стороны запечатанной бумаги или запечатанной, разрезанной, сложенной картонной заготовки (бумага и картон с таким покрытием характеризуются матовой поверхностью);
при «мокром» или высокоглянцевом парафинировании запечатанная бумага или картон сразу же после парафинирования обрабатывают очень холодной водой, что приводит к мгновенному отверждению воска, а изделию придается высокий глянец.
Парафинированный картон обладает высокими барьерными свойствами по отношению к влаге и водяному пару и может подвергаться термосварке. Первые пакеты для жидкостей (появившиеся в 1920-е гг.) были именно парафинированными. Воск обладает также хорошими барьерными свойствами по отношению к газам, в связи с чем успешно препятствует потере продуктом вкусоароматических свойств и его контаминированию. Основными областями применения таких материалов в пищевой отрасли являются упаковка хлебобулочных изделий, сахарных кондитерских изделий (бумага), замороженных продуктов и мороженого (картонные коробки), а также свежие овощи и фрукты (коробки и лотки из гофрокартона). Для улучшения внешнего вида картона с уже нанесенной на него печатью применяют его ламинирование ацетатом целлюлозы и ОПП.
8.7. Конструирование бумажной и картонной упаковки
При разработке поверхности следует учитывать цвет, наличие текста и изображений, тип декорирования и отделки (матовость или глянец), а также ее структуру. Необходимые свойства поверхности обеспечиваются ламинированием, нанесением покрытий, припрессовкой фольги, горячим тиснением, а также нанесением печати или лака. Как правило, обрабатывают внешнюю поверхность бумаги или картона, но иногда для достижения общего эффекта обрабатывают и внутреннюю поверхность — это касается, например, внутренней части коробок для шоколадных кондитерских изделий или для пакетиков с чаем.
Конструкция упаковки зависит от требуемой формы, которая зависит от особенностей упаковки, в частности, от применяемых средств укупорки. Необычная, инновационная форма упаковки требуется для достижения целей продвижения и рекламы. Бумага и картон — это материалы, предоставляющие разработчику известную свободу в удовлетворении потребностей заказчика, что обусловливается следующими возможностями:
большим выбором типов поверхности (по цвету и отделке);
большим диапазоном по прочности, определяемой типом волокна, толщиной
бумаги и картона и способом производства бумаги и картона;
• наличием разных функциональных покрытий, способов ламинирования, элементов декорирования, способов печати и т. п.;
простотой сборки упаковки из заготовок благодаря предварительным резке, рилевке, фальцовке, склеиванию, термосвариванию, наличию «замков» и т. д.;
• наличием нового оборудования для сборки упаковки и собственно фасовочных операций.
8.8. Виды бумажной и картонной упаковки
8.8.1. Пакетики для чая и кофе
Пакетики для чая и кофе изготавливают из очень тонкой пористой бумаги. Типичная термосвариваемая бумага характеризуется массой 17 г/м2 и помимо длинных целлюлозных волокон содержит термосвариваемые волокна термопластичного полимера (например, полипропилена). Пакетики могут быть плоскими квадратными (с 4-сторонней герметизацией по периметру), круглыми или пирамидальными. Бумага без способности к термосвариванию используется для изготовления пакетиков, которые складываются и скрепляются, обеспечивая большую площадь поверхности для проникновения жидкости. При этом используется более легкая бумага, обычно 12 г/м2. Все эти пакетики изготавливают на специальном оборудовании, где пакетики формуются, наполняются и заделываются. Все пакетики могут быть снабжены нитью и ярлыком. Оборудование можно встроить в линию с обертывающими машинами, где применяется простая или ламинированная бумага, а также бумага с покрытием, необходимым для обеспечения барьерных свойств по отношению к влаге и газам. В состав оборудования для упаковывания чая или кофе в пакетики могут входить машины для упаковки отдельных пакетиков в коробки и более крупные пакеты.
8.8.2. Бумажные пакеты и оберточная бумага
Традиционным видом упаковки, в которую товар (фрукты, овощи, хлебобулочные изделия и др.) фасуют по месту реализации (обычно в магазине или на рынке), являются бумажные пакеты или кульки из оберточной бумаги. При ручном фасовании используют предварительно нарезанные листы бумаги. В Великобритании их широко используют в торговле мясом, а также в торговле традиционным готовым блюдом — рыбой с жареной картошкой. Для упаковки приобретенных товаров в магазинах, а также для упаковки дорогих товаров и подарков используют бумажные пакеты с ручками и особым образом декорированную бумагу для подарочной упаковки.
8.8.4. Многослойные бумажные мешки (пакеты)
Многослойные мешки (пакеты) изготавливают из 2-6 слоев бумаги в зависимости от свойств фасуемого продукта и от объемов партии. Различия между мешками связаны с конструкцией горловины, через которую осуществляется фасование, с конструкцией днища, способом герметизации и с конструкцией боковых стенок, которые бывают с одним фальцем или плоскими для удобства складывания пакетов стопкой (рис. 8.14).
Пакет с открытым верхом укупоривают или прошивкой полосы крепированной бумаги, загнутой по краям горловины, или металлической скрепой. Другая конструкция горловины подразумевает использование клапана — узкого бумажного рукава, вставленного в один из углов клееного конца (существуют разные конструкции таких клапанов).
Основной вид бумаги, используемый для изготовления таких пакетов (мешков), — это коричневая крафт-бумага с хорошими прочностью на растяжение, коэффициентом удлинения, показателями поглощения энергии растяжения, сопротивлением продавливанию и разрыву, а при необходимости и с высокой прочностью во влажном состоянии. Для фасования в такие мешки (пакеты) сыпучих продуктов типа муки и аэрированных продуктов важны показатели воздухопроницаемости. Важным параметром является также способность к поглощению влаги. Шероховатость поверхности препятствует их скольжению относительно друг друга и обусловливает способность пакетов к паллетизации, способствуя безопасности погрузочно-разгрузочных работ.
Если продукт требует защиты его от влаги, необходимо предусмотреть соответствующие барьерные свойства относительно водяного пара. Существуют различные способы снижения проницаемости упаковки для водяного пара — от специальных полиэтиленовых прокладок до применения бумаги с полиэтиленовым покрытием, вощеной бумаги, ламинирования бумаги ПВдХ или алюминиевой фольгой.
Использование беленой крафт-бумаги для верхнего слоя делает внешний вид бумажного мешка более привлекательным. В тех же целях применяют и более плотную бумагу в виде растяжимой микрокрепированной крафт-бумаги и крепированной крафт-бумагн. Крепирование придает бумаге большую прочность в машинном направлении.
|
Рис. 8.14. Многослойные мешки |

В многослойные мешки фасуют многие типы пищевых продуктов — сахар, сухое молоко, сухую молочную сыворотку, кофе в зернах, муку, арахис, картофель и прочие овощи. Традиционно этот вид упаковки применяют для насыпной транспортировки продуктов. Для розничной торговли в настоящее время выпускаются многослойные пакеты меньшего размера. Иногда конструкцией предусмотрены ручки для переноски и окошко, позволяющее покупателю видеть расфасованный продукт, например, картофель или корм для домашних животных.
8.8.5. Складные картонные коробки
Складные коробки широко используются при упаковке широкого ассортимента пищевых продуктов в розничной торговле — от круп, замороженных и охлажденных продуктов, мороженого, шоколадных и карамельных конфет, мучных кондитерских изделий, кофе, чая, смесей для быстрого приготовления блюд (в частности, супов), сухофруктов (в частности, изюма) до пищевых добавок, реализуемых через аптеки. Заготовки картонных коробок поступают в упаковочный аппарат в плоском или в плоскосложенном виде.
Продукты фасуются в коробки либо непосредственно соприкасаясь с внутренней поверхностью картона, либо будучи уже упакованными в первичную упаковку — например, в металлические банки, бутылки, пакеты, мешочки, тюбики, пластиковые лотки или стаканчики.
Выбор картона для изготовления складных коробок зависит от особенностей упаковываемого продукта, его транспортировки, хранения и потребления, а также от особенностей конструкции коробки. Наиболее распространенными видами картона, применяемыми в этих целях, являются картон из чистой беленой целлюлозы (SBB), картон из чистой небеленой целлюлозы (SUB), коробочный картон (FBB) и макулатурный картон (WLC).
В случае необходимости барьерные свойства картона можно повысить, применив ламинирование, мелование, нанесение экструзионных покрытий из полимерных материалов и других вышеописанных способов обработки.
Складные коробки находят в упаковочной индустрии самое разное применение и могут иметь разнообразные конструкции (рис. 8.15). Большинство картонных коробок в сечении прямоугольные или квадратные. На выбор размеров и конструкции коробки влияют тип фасуемого пищевого продукта, способы фасования и транспортировки, методы выкладки в месте реализации и особенности использования продукта. С прямоугольными коробками удобнее работать на механическом оборудовании, особенно при высокоскоростном фасовании крупных партий. Наполнение складных коробок осуществляют с торца (например, сухими зерновыми завтраками) или через широкий верхний клапан (например, пакетиками для чая).
Из картона можно изготавливать и лотки. В зависимости от конструкции и назначения используют термосварку, замковые конструкции с язычкми и прорезями, а также термосклеивание. Из картона с ПЭТ-покрытием лоток глубиной 25 мм или 45-50 мм получают в две стадии.
|
Рис. 8.15. Складные коробки |

Лотки такого типа используют для фасования готовых блюд, транспортируемых в охлажденном или замороженном виде и разогреваемых при температуре до 200 °С в микроволновых печах или обычных духовках (рис. 8.16). Иногда такие лотки закрывают термосклеенной съемной крышкой из картона или полимерного материала с надпечаткой. Кроме того, такие лотки можно упаковывать дополнительно во вторичную картонную упаковку (рукавного типа или коробку).
Уже первые разработки в области микроволновой кулинарии доказали удобство этого метода, но до недавних пор его нельзя было использовать для приготовления блюд, которые должны получаться хрустящими или с румяной корочкой. В настоящее время разработаны рецептуры и методы, позволяющие достичь желаемого результата и в микроволновой печи, а использование в упаковке специальных сусцепторов позволило расширить ассортимент продуктов, приготавливаемых в микроволновых печах.
|
Рис. 8.16. Картонные лотки с покрытием из ПЭТ для хранения в режиме глубокой заморозки и разогрева в микроволновой печи (с разрешения фирмы Iggesund Paperboard) |

Эти сусцепторы поглощает микроволновую энергию и в результате контакта с ними блюдо быстро разогревается, становится хрустящим и покрывается румяной корочкой. Как правило, эти сусцепторы изготавливают из бумаги или картона, ламинированных металлизированной (алюминием) полимерной пленкой (в частности, ПЭТ-пленкой). Еще более высокие температуры можно получить с помощью сусцепторов из хромоникелевого сплава. Подобное применение сусцепторов может служить примером активной упаковки.
Иногда картонные коробки на картоноделательной машине оклеивают изнутри плоским рукавом из гибкого материала с высокими барьерными свойствами, обычно термосвариваемого (например, бумага / алюминиевая фольга / ПЭ или различные ламинаты на основе полимерных пленок). Такие коробки в плоскосложенном виде и с одним уже термосваренным концом рукава подаются в фасовочно-укупорочную машину. Другой конец рукава термосваривают после наполнения, после чего закрывают клапаны коробки. Такой вид упаковки широко применяется для фасования молотого кофе, сухих порошков и жидкостей. Подобные коробки с внутренним защитным слоем иногда дополняют пластиковой крышкой с устройством индикации несанкционированного вскрытия.
Другой тип складных картонных коробок получают из плоских заготовок и рулонного материала, используемого в качестве лайнера (облицовочного слоя), зачастую из беленой крафт-бумаги. В упаковочной машине крафт-бумага оборачивается вокруг оправки, а боковой шов и днище в зависимости от конкретных требований герметизируются термосклеиванием или адгезивом. Затем эта коробка оборачивается вокруг готового вкладыша с боковым швом и заклеенным днищем. После наполнения коробку и вкладыш герметично закрывают. Такой способ упаковки применяют в основном для метода вертикального фасования порошков, гранулированных изделий и продуктов типа листового чая. Складные коробки иногда снабжают прорезями или окошками, затянутыми полимерной пленкой так, чтобы покупатель мог видеть продукт внутри упаковки (например, бутылку в коробке).
Картонные коробки могут иметь отдельные крышки и днища, причем крышки бывают шарнирными или с отбортовкой. Специальный тип упаковки для выкладки представляет собой картонную коробку, выполняющую две функции. На стадии упаковки такая коробка выполняет функции транспортной или вторичной упаковки. После поступления на место реализации клапаны коробки раскрывают и загибают внутрь, превращая таким образом транспортную упаковку в своего рода витрину для выкладки в торговом зале. Такую упаковку зачастую используют для фасования мелких изделий, реализуемых на вес (например, кондитерских изделий). В других конструкциях верхний клапан может быть подгибаемым, откидным, замковым, герметизируемым клеевым способом или термосваркой. Крышки могут быть оснащены приспособлениями для индикации несанкционированного вскрытия. Клапаны, которые в течение жизненного цикла коробки многократно открывают и закрывают, должны иметь повышенную прочностью при сгибании/разгибании.
Кроме того, коробки иногда дополняют внутренними элементами для улучшения представления товара — своего рода подставками; лотки с охлажденными готовыми блюдами пакуют в рукава, а банки, бутылки с напитками и стаканчики с йогуртами — в конструкции типа «мультипак». Для удобства переноски коробки снабжают ручками, а для облегчения открывания — отрывными полосами. Коробки не всегда делают прямоугольными — например, известны фигурные коробки для пасхальных яиц.
Для более дорогих пищевых продуктов класса «премиум» (например, для алкогольных напитков и шоколадных конфет) коробки изготавливают с креативным дизайном, используя лакирование, ламинирование и иные виды отделки.
После выбора типа картона определяют требуемые массу 1 м2 и толщину, которые позволят обеспечить необходимую прочность коробки на всех этапах логистической цепи от момента фасования до использования ее потребителем.
Складные коробки изготавливают следующим образом. Сначала на картонные листы или рулоны наносят печать, затем вырезают контур заготовки и сгибают ее по линиям рилевки. Плоская картонная заготовка или отгружается заказчику, или склеивается (чаще всего по боковому шву, но иногда и по днищу), после чего ей снова придают плоскую форму. Оба эти способа сборки обеспечивают эффективность использования пространства при хранении и транспортировке от производителя заготовок к заказчику (фирме-упаковщику).
В зависимости от типа поверхности и конструкции картонные коробки подвергают разным видам отделки, в том числе лакированию (на или вне линии), нанесению термосвариваемых покрытий на блистерную упаковку, тиснению, горячему фольгированию, прорубанию окошек и т. п.
8.8.6. Упаковка для жидких продуктов
Идея фасования жидкостей в упаковку на основе картона превратилась в реальность лишь с появлением технической возможности комбинировать картон с другими термосвариваемыми или термосклеиваемыми материалами, обладающими повышенными барьерными свойствами по отношению к влаге и данному пищевому продукту. Это привело к созданию герметичной упаковки для жидкостей (рис. 8.17) — первым вариантом стала остроконечная упаковка для молока Pure-Pak, запатентованная в США в 1915 г. Необходимые барьерные свойства по отношению к влаге обеспечивались воском, сделавшим также возможным термосклеивание.
Позже были разработаны и другие виды упаковки жидких продуктов. Наполнение большинства из них осуществлялось через полностью открытую горловину, которую затем закрывали и герметизировали. Поперечное сечение таких пакетов было разным — квадратным, прямоугольным, круглым, а стенки могли сужаться кверху. Заготовки коробок подавались в установку розлива или в виде плоских заготовок и формовались уже в ней, или в виде готовых к фасованию вставленных один в другой пакетов. Еще в 1950-е гг. на смену воску пришел полиэтилен, и появились формовочно-фасовочно-укупорочные автоматы, в которые упаковочный материал подавался в рулонном виде, а выходил оттуда в виде тетраэдров (упаковка Tetra-Pak).
Срок годности расфасованного пищевого продукта во многом зависит от того, как продукт был обработан до фасования, от условий при наполнении и дистрибьюции. Например, до фасования пищевые продукты могут быть пастеризованы, а фасование может проводиться методом горячего розлива, или продукт может быть подвергнут УФ-стерилизации, а розлив проводиться в асептическую упаковку, то есть может применяться метод асептического розлива. В зависимости от требуемого срока годности для сохранения качества продукта необходимо правильно подобрать материал для ламинирования картона.
|
Рис. 8.17. Пакеты для упаковки жидких продуктов |

Для продуктов с коротким сроком годности при дистрибьюции в условиях охлаждения (при 0-4 °С), например, свежего молока, используют картонную упаковку с двусторонним полиэтиленовым покрытием. При длительном сроке годности продуктов, расфасованных методом горячего розлива и хранящихся при комнатной температуре, а также для свежих соков, хранящихся в условиях охлаждения, барьерные свойства покрытия повышают с помощью тонкого слоя алюминиевой фольги. В этом случае ламинат выглядит как последовательность слоев ПЭ / картон / ПЭ / алюминиевая фольга / ПЭ.
Технология асептического упаковывания, когда стерилизованный продукт фасуется в стерильную тару и герметизируется в стерильных условиях, признана Институтом пищевых технологов (Institute of Food Technologists) «важнейшим научным достижением в пищевой промышленности за последние 50 лет». Она с успехом применяется для фасования жидких продуктов в картонную упаковку и позволяет увеличить срок годности продуктов при их хранении при комнатной температуре. Вместо слоя алюминиевой фольги иногда используют полимер EVOH, обладающий прекрасными барьерными свойствами по отношению к кислороду и легче подвергающийся вторичной переработке при утилизации бытового мусора.
В результате совершенствования методов упаковки, переработки, дистрибьюции и реализации жидких пищевых продуктов появился широкий их ассортимент в картонной упаковке — это молоко и молочные продукты, соки, супы, негазированные напитки и вино. Жидкие пищевые продукты с присутствующими в них твердыми частицами (например, мякоти) обычно фасуют через открытый верх для исключения возможности прилипания частиц к поверхности будущего герметизируемого шва.
Размеры упаковки могут быть самыми разными — от порционных пакетов в форме тетраэдра (Tetra Classic) объемом 20-65 мл, пакетов с квадратным и прямоугольным сечением объемом 0,2, 0,3, 0,5, 1,0 л до пакетов объемом 1,5-2 л. Фирмой Walki разработана конструкция порционного пакета с трубочкой и цилиндрического пакета объемом 250 мл с легко вскрываемой системой укупорки. Линейка размеров упаковок Pure-Pak включает даже пакеты объемом 4 и 5 л.
Среди возможных конструкций такой упаковки доминируют пакеты прямоугольного сечения с крышеобразным верхом, однако выпускаются упаковки и другой формы: шестиугольные, четырехгранные, клинообразные пакеты, пакеты типа «подушка», пакеты квадратного сечения со скругленными углами... Основная область инноваций - это системы облегчения вскрытия упаковки, возможность многократной укупорки и контроль несанкционированного вскрытия. Уже вполне привычными стали разнообразные приспособления: это и соломинки со скошенным концом для протыкания герметизирующей мембраны, и пластмассовые завинчивающиеся колпачки с индикацией несанкционированного вскрытия, и отслаиваемые язычки из фольги, и пластмассовые крышки для повторной укупорки, и многое другое.
Производство и реализация жидких пищевых продуктов в картонной упаковке - один из наиболее ярких примеров системного подхода к упаковыванию, когда каждый аспект, связанный с упаковкой, ее наполнением и реализацией, тщательно прорабатывается фирмами-производителями упаковки в тесном сотрудничестве с пищевыми предприятиями и представителями торговли.
Для упаковки жидкостей используют картон из беленой и небеленой целлюлозы. Такой картон наиболее пригоден для нанесения печати, резки, рилевания и фальцовки. Кроме того, поскольку его получают только из целлюлозного волокна, исключается воздействие упаковочного материала на вкус и аромат расфасованного продукта. Молоко и молочные продукты, вино и соки легко приобретают побочные вкус и аромат и требуют особой внимательности при выборе упаковочных материалов и печатных красок, способов ламинирования и экструзионных покрытий - применяемые материалы и технологии не должны влиять на вкус и аромат продукта. (Крупные картонные коробки с крышеобразным верхом в настоящее время применяют также для упаковки сухих сыпучих пищевых продуктов - круп, замороженных овощей для ресторанного бизнеса, и т. д.)
8.8.7. Жесткие (нескладные) картонные коробки и ящики
Жесткие картонные коробки в отличие от складных поступают на предприятие, занимающееся упаковыванием, уже в собранном виде. Область применения таких коробок в пищевой промышленности ограничена в основном изделиями класса «премиум» и подарочными наборами (например, шоколадных конфет), пресервами, дорогими винами и крепкими алкогольными напитками.
Жесткие коробки изготавливают из твердого картона, тип и толщина которого подбирается в зависимости от потребностей заказчика. Картон режут на заготовки и наносят на него линии биговки. У картона с угловым подкосом вокруг готовых углов коробки наклеивают бумагу, обеспечивая тем самым жесткость коробки. Затем коробку оклеивают декоративной бумагой или ламинируют полимерной пленкой, бумагой или алюминиевой фольгой, которые затем обрезают точно по контуру.
Для создания особого визуального эффекта используют самые разные технологии — тиснение, горячее фольгирование, отделку тканью и т. д. Конструкция коробки зачастую бывает дополнена шарнирными крышками, ручками для переноски, специальными вырезами для облегчения захвата, окошками, пластмассовыми и картонными деталями. Большинство операций с такими коробками выполняется вручную или с помощью средств малой механизации, что позволяет применять самые разные отделочные материалы и конструкционные элементы.
8.8.8. Комбинированные емкости
8.8.8.1. Тубы
Узкие тубы цилиндрической формы на основе бумаги используют для упаковки конфет; днища могут быть пластмассовыми или картонными.
8.8.8.2. Стаканчики для мороженого
Упаковка для мороженого должна предохранять от утечек продукта, быть стойкой к его воздействию и позволять хранить и реализовывать мороженое при температурах холодильного хранения. Этим требованиям отвечает бумага с экструзионным покрытием полиэтиленом или вощеная бумага. Аналогичные упаковки небольшого размера с круговым, эллиптическим или квадратным (с закругленными углами) поперечным сечением используют для порционного фасования десертов, сливок и йогуртов. Стенки могут быть вертикальными или наклонными.
8.8.8.3. Комбинированные емкости
Такую упаковку обычно изготавливают с круглым поперечным сечением, хотя иногда можно встретить и емкости с квадратным или прямоугольным сечением (рис. 8.18). Используют ее под сухие пищевые продукты: чай, сыпучие продукты и гранулированные смеси, закусочные продукты, а также жидкости, например, негазированные напитки. Корпус контейнера состоит из слоев картона и ламината, концы изготовлены из пластика или наваренного металла. Крышки бывают рычажного типа, прифальцованные, нажимные, а также с кольцом и клапаном.
8.8.9. Картонные бочки
Картонные бочки используют для транспортировки пищевых продуктов и ингредиентов в сухом, пастообразном и жидком виде. Обычно такие бочки имеют форму цилиндра с параллельными стенками. Изготавливают их путем прямой или спиральной навивки небеленой бумаги, произведенной из сульфатной целлюлозы, или вторичного волокна (например, гильзового картона). Проклейка адгезивом повышает прочность при штабелировании и перевалке.
|
Рис. 8.18. Конструкция боковых стенок комбинированных емкостей: а — спиральная навивка; b — прямая навивка (с разрешения Institute of Packaging) |

Днища и крышки бочек изготавливают из волокнистых материалов, металла или полимерных материалов в зависимости от фасуемого продукта и особенностей его реализации. Фиксация крышки осуществляется при помощи ленты, металлических скоб или защелок; в зависимости от типа крышки ее кромку можно усилить металлической лентой.
Используют также полиэтиленовые вкладыши в бочку; иногда внутреннюю поверхность цилиндра полностью ламинируют полимерным материалом, уплотняя днище специальными материалами. В зависимости от типа продукта в конструкции используют специальные защитные слои с требуемыми барьерными свойствами и покрытия, облегчающие опорожнение бочки.
Как правило, картонные бочки обладают достаточной прочностью для штабелирования их в четыре яруса; кроме того, они позволят хранить продукты вне помещения, защищая их от влаги. Промышленностью выпускаются также подобные емкости в виде конуса и контейнеры квадратного сечения с закругленными углами.
В зависимости от типа пищевого продукта и способов его дистрибьюции и реализации используют бочки различной вместимости — от совсем небольших («ведерок») до 280-литровых. Внешнюю поверхность стенок можно этикетировать и наносить на нее требуемую маркировку.
8.8.10. Упаковка из гофрокартона
Упаковка из гофрокартона по объемам производства занимает самый большой сектор картонно-бумажной упаковки и предназначена прежде всего для транспортировки и хранения изделий.
В розничной торговле коробки и лотки из гофрокартона используют в качестве вторичной (групповой) упаковки. В пищевой промышленности в них осуществляют пакетную укладку 6, 12 и более единиц первичной упаковки, предназначенных для хранения и последующей реализации.
8.8.11. Упаковка из формованной бумажной массы
Наиболее распространенным видом упаковки из формованной бумажной массы (бумажного литья) являются лотки для яиц и бугорчатые прокладки для яблок и прочих овощей и фруктов. Все изделия из формованной бумажной массы изготавливают путем смешивания древесной массы или вторичного волокна из макулатурного сырья с водой (обычно 96% воды и 4% волокна) в пресс-форме с сеткой, через которую удаляется вода.
Обычно бумажная масса из вторичного волокна имеет серый цвет. Если требуются более светлые оттенки, используют беленую целлюлозу (также из вторичного волокна). При необходимости бумажную массу можно окрашивать.
Первоначально существовали две технологии формования — под давлением и вакуум-формование. В первом случае волокнистая масса подается в форму, в которой изделие формуется под действием давления и горячего воздуха. Операции осуществляются при этом полуавтоматически, в связи с чем снижается производительность. Кроме того, получаемые изделия толще, с большими отклонениями в толщине стенок. При вакуум-формовании волокнистая масса закачивается в перфорированную форму, откуда вода удаляется с помощью разрежения. Затем формованное изделие высушивается, и поверхность контейнера получается более гладкой, что позволяет обеспечить более высокое качество печати. Вместо нанесения печати иногда используют этикетирование.
8.8.11. Этикетирование
При упаковке пищевых продуктов этикетки наносят на:
· первичную упаковку — металлические банки, бутылки, другую стеклотару, стаканчики, тубы, коробки из гофрокартона, картонные бочки, упаковку из формованной бумажной массы;
· вторичную (транспортную) упаковку — на ящики или упаковки, обернутые стретч- или термоусадочной пленкой;
· на третичную упаковку — на паллеты (поддоны) с товарными единицами;
· непосредственно на продукт — в частности, на фрукты.
Этикетки на упаковке для пищевых продуктов обеспечивают идентификацию и продвижение изделий, информирование покупателей о способах использования данных продуктов, а иногда (например, при наклеивании этикеток поверх крышки) они служат и средством защиты от несанкционированного вскрытия упаковки.
Этикетки характеризуются типом материала, из которого они изготовлены, адгезивом и способоми апплицирования. Материалом для этикеток может служить бумага, картон или ламинаты на их основе с применением алюминиевой фольги и полимерных пленок. В зависимости от желаемых внешнего вида и отделки используют самые разные материалы на основе бумаги. Бумага может быть без меловального покрытия, с матовым или глянцевым меловальным покрытием, а также цветная и с высоким глянцем. При ламинировании алюминиевой фольгой часто применяют тиснение.
Печать этикеток осуществляется всеми традиционными способами печати, выбор которых зависит от требуемого качества и типа отделки. На упаковочных линиях используют как струйную печать, так и цифровую. Для придания глянца и защиты поверхности от, например, истирания во влажном состоянии, используют лакирование. Для улучшения внешнего вида применяют также горячее тиснение на фольге.
Для высокоскоростного этикетирования металлической и стеклянной тары применяют декстриновые клеи. Скорость этикетирования консервных банок и бутылок с пивом составляет 80 тыс./ч (эту технологию называют «влажным этикетированием»). На контейнеры из полимерных материалов этикетки наносят способом термосваривания.
Этикетки без клеевого слоя поступают на предприятие в небольших пачках, нарезанные согласно заданным размерам и форме. Если этикетки подаются вакуумными присосками, то необходимо, чтобы материал, из которого они изготовлены, не был пористым и не пропускал воздух. При использовании декстриновых клеев важно правильно подобрать тип бумаги, так как влажная бумага может скручиваться. При намокании бумаги волокна разбухают больше в поперечном, чем в машинном направлении, а поскольку волокна стремятся к ориентации в машинном направлении, лист бумаги принимает цилиндрическую форму с осью, направленной в машинном направлении. В этом случае необходимо использовать бумагу с низким отношением МО/СО-ориентированных волокон, то есть с относительно низким числом волокон, ориентированных в машинном направлении. Как и для упаковочных видов бумаги и картона, плоскостность бумаги для этикеток очень важна для нанесения на нее печати, хранения и конечного этикетирования.
Некоторые виды этикеток без клеевого слоя крепят к упаковке без использования адгезива — имеются в виду различные ярлычки на нитке, кольеретки вокруг горлышка бутылок и т. п. Подобные этикетки чаще всего используют для оформления дорогих пищевых продуктов, кондитерских изделий и напитков.
Рулонные этикетки с уже нанесенным клеевым слоем называются самоклеющимися. Клеевой слой на этикетке защищают с помощью пергамента или беленой крафт- бумаги с силиконовым покрытием. Профиль этикетки отмечается на контуре защитной подложки, по которому и высекается этикетка из рулона, что требует использования высокоточного оборудования. Высеченная этикетка прижимается к изделию и остается на нем, а несущая ее подложка неповрежденной снова сматывается в рулон.
Наносят самоклеющиеся этикетки на линиях, работающих на различных скоростях, — от полуавтоматических линий с ручным управлением (скорость этикетирования 30 шт./мин), до автоматических линий со скоростью этикетирования 60-600 шт./мин. Одним из преимуществ таких этикеток является простота переналадки линии.
Адгезив для самоприклеивающихся этикеток выбирают в зависимости от особенностей упаковки и режимов хранения и реализации изделий — определяют, например, должна ли этикетка быть полностью смываемой или неудаляемой, ожидаются ли перепады температуры (в частности, при хранении замороженных продуктов) и т. п.
Бумажные и картонные так называемые «вплавляемые» этикетки ассоциируются, главным образом, с упаковкой из полимерных материалов. Этикетку помещают в пресс-форму для литья под давлением, выдувного формования или термоформования. На обратную сторону таких вплавляемых этикеток нанесено термосвариваемое покрытие, совместимое с данным полимерным материалом, и в процессе формования упаковки этикетка как бы «сплавляется» с контейнером.
Такой метод «этикетирования в форме» дает ряд преимуществ. Во-первых, можно обеспечить высокое качество печати при меньших затратах, чем при прямой печати на цилиндрических, конусообразных и иных стенках емкостей различной формы. Во-вторых, бумажные и картонные этикетки, ламинированные алюминиевой фольгой, обеспечивают дополнительные барьерные свойства упаковки. В-третьих, некоторые конструкции емкостей с «вплавляемыми» этикетками могут быть облегчены без ущерба для защиты расфасованного в них продукта и без снижения сопротивления контейнера торцевому сжатию.
Тонкие картонные этикетки с нанесенной на них печатью можно приклеить к боковому шву пластикового стаканчика так, чтобы они легко отделялись друг от друга в целях последующей вторичной переработки (упаковка типа Sandherr К 3 фирмы Greiner Packaging).
Этикетирование методом теплопереноса (на оборудовании Theiimage фирмы Dennison) осуществляется с использованием носителя с односторонним восковым покрытием. Негатив изображения наносят на восковое покрытие, которое, в свою очередь, покрывается термочувствительным адгезивом, а под действием нагревания и давления изображение переносится с носителя на контейнер.
8.8.13. Липкие ленты
Липкие ленты поступают в узких рулонах, где на подложку нанесено клеящее вещество, равномерно распределенное по ее поверхности. Липкие ленты используют для запечатывания и укупорки коробок из гофрокартона, картонных бочек, жестких и складных коробок. Липкими лентами оклеивают также боковые швы коробок из гофрокартона, а также углы жестких картонных коробок, укрепляя их конструкцию.
Традиционным и наиболее распространенным материалом для подложки служит сильно проклеенная крафт-бумага, как небеленая (коричневого цвета), так и беленая (белого цвета). В случае необходимости крафт укрепляют стекловолокном, придающим ленте дополнительную прочность. По прочности различают четыре типа подложек. Рулоны бывают шириной от 24 мм, но для заклеивания клапанов коробок из гофрокартона средних размеров обычно используют ленту шириной 50 мм.
8.9. Системный подход
В настоящее время существует много примеров системного подхода, когда предприятие-упаковщик действует в тесном контакте с производителем пищевых продуктов, образуя интегрированную систему на протяжении всей логистической цепи от упаковывания изделия до его реализации.
При производстве упаковки на основе бумаги и картона для пищевых продуктов следует учитывать:
· свойства упакованных продуктов;
· насколько упаковка на основе бумаги и картона и сами упаковочные материалы соответствуют этим свойствам;
· возможности фасовочно-упаковочного оборудования;
· возможности технологической интеграции производства пищевых продуктов, их упаковывания, хранения и каналов сбыта.
Одним из хороших примеров такого системного подхода является стерильный розлив молочных продуктов и соков в картонные пакеты.
Термин «упаковочная система» может применяться и в более узком смысле. В этом случае поставщик упаковочного материала, работая в тесном контакте с производителем некоторого пищевого продукта, поставляет упаковочные материалы, предоставляет в аренду упаковочное оборудование и обеспечивает необходимую техническую поддержку.
8.10. Экологические свойства бумаги и картона
Отходы бумаги и картона не оказывают существенного влияния на окружающую среду, поскольку сырьем для его производства служит природный естественно восполнимый материал, а именно древесина (рис. 8.22). Для естественного роста деревьям необходимы:
солнечная энергия;
почва;
вода;
воздух (углекислый газ).
|
Рис. 8.22. Деревья растут за счет соединения углекислого газа и воды, используя энергию солнца. Этот процесс, в ходе которого выделяется кислород, называют фотосинтезом (с разрешения фирмы Iggesund Paperboard) |

Важность лесов определяется тем, что они:
• являются частью глобального карбонового цикла, предотвращают парниковый эффект, являясь наряду с мировым океаном основным поглотителем диоксида углерода;
• стабилизируют климат и уровень вод;
• способствуют сохранению и развитию биоразнообразия, обеспечивая места обитания многих видов животных, птиц, растений и насекомых;
• предотвращают эрозию почвы и защищают реки и водоемы;
• запасают солнечную энергию.
БУМАЖНАЯ И КАРТОННАЯ УПАКОВКА (8 часть книги)
8.1. Введение
8.2. Источники волокна для производства бумаги и картона
8.3. Производство бумаги и картона
8.3.1. Размол
8.3.2. Формирование полотна
8.3.3. Прессование
8.3.4. Сушка
8.3.5. Нанесение меловальных покрытий
8.3.6. Наматывание в рулоны
8.3.7. Отделка
8.4. Бумага и картон для упаковки
8.4.1. Влагостойкая бумага
8.4.2. Микрокрепированная бумага
8.4.3. Жиронепроницаемая бумага
8.4.4. Пергамин
8.4.5. Пергамент растительного происхождения
8.4.6. Тонкие виды бумаги
8.4.7. Этикеточная бумага
8.4.8. Бумажные пакеты
8.4.9. Мешочная крафт-бумага
8.4.10. Пропитанная бумага
8.4.11. Ламинированная бумага
8.4.12. Картон из беленой целлюлозы (картон хромовый)....
8.4.13. Картон из небеленой целлюлозы
8.4.14. Коробочный картон из беленой целлюлозы и древесной массы (хром-эрзац)
8.4.15. Макулатурный картон
8.5. Свойства бумаги и картона
8.5.1. Внешний вид
8.5.2. Эксплуатационные свойства
8.6............. Дополнительные функциональные свойства бумаги и картона
8.6.1. Обработка в ходе изготовлении бумаги и картона
8.6.2. Ламинирование
8.6.3. Экструзионное ламинирование полимерными материалами
8.6.4. Нанесение печати и лакирование
8.6.5. Послепечатное нанесение лака и покрытий
8.7. Конструирование бумажной и картонной упаковки
8.8. Виды бумажной и картонной упаковки
8.8.1. Пакетики для чая и кофе
8.8.2. Бумажные пакеты и оберточная бумага
8.8.3........ Пакетики-саше, трехшовные пакеты, оберточные материалы
8.8.4. Многослойные бумажные мешки (пакеты)
8.8.5. Складные картонные коробки
8.8.6. Упаковка для жидких продуктов
8.8.7. Жесткие (нескладные) картонные коробки и ящики
8.8.8. Комбинированные емкости
8.8.9. Картонные бочки
8.8.10. Упаковка из гофрокартона
8.8.11. Упаковка из формованной бумажной массы
8.8.12. Этикетирование
8.8.13. Липкие ленты
8.8.14. Амортизирующие материалы
8.8.15. Уплотнители и прокладки
8.9. Системный подход
8.10. Экологические свойства бумаги и картона
8.1. Введение
В настоящее время в индустрии упаковки используется огромное количество картонно-бумажной упаковки — от очень легких пакетиков для чая и кофе до тяжелого прочного картона, применяемого в дистрибьюции. Бумага и картон используются везде, где производят пищевые продукты, где их транспортируют, хранят и потребляют, составляя примерно треть всего рынка упаковочных материалов. Около 10% всей бумаги и картона приходится на упаковку, из которой примерно половина применяется в пищевой промышленности.
Одним из наиболее ранних свидетельств использования бумаги для упаковки пищевых продуктов является патент, полученный Чарльзом Хильдейердом (Charles Hildeyerd) 16 февраля 1665 г. — «Способ и искусство получения синей бумаги, используемой кондитерами и другими» [1].
Во второй половине XIX века использование упаковочных бумаги и картона возросло с развитием бумажной промышленности. Изготовление бумаги перестало быть трудоемким ручным процессом, когда за один цикл изготавливался всего один лист, превратившись в непрерывное высокоскоростное производство. На смену сырью на основе ветоши и тряпья пришла древесная масса. Были усовершенствованы технология печати и способы сборки контейнеров из заготовок.
Примеры упаковки на основе бумаги и картона можно увидеть повсюду — в супермаркетах, на рынке, в киосках, при доставке товаров по почте, продаже готовых блюд навынос, в автоматах по розливу напитков, ее используют в аптеках, в больницах, в системе общественного питания и на досуге.
Упаковка на основе бумаги и картона применяется для фасования всех основных видов пищевых продуктов:
сухих смесей, зерновых завтраков, печенья, хлеба и хлебобулочных изделий, чая, кофе, сахара, муки и т. п.;
замороженных и охлажденных продуктов, в том числе мороженого; жидких пищевых продуктов и напитков — фруктовых соков, молока и молочных продуктов;