
Технологическое оборудование для производства картонной и бумажной тары
1. Материалы для картонной и бумажной тары
Тара на основе бумаги и картона является наиболее экологически чистым современным видом упаковки и занимает во всем мире ведущее положение (30-35 %) среди всех видов упаковки. В общемировом объеме производства всех видов бумаги и картона на долю тароупаковочных приходится свыше 40 %.
Анализ рынка бумаги и картона показывает, что в последнее время наиболее массовыми видами продукции, производство которых непрерывно расширяется во всем мире, являются бумага для печати и тароупаковочные виды бумаги и картона. Особенно быстро растет потребление мелованной бумаги, картона и, в частности, гофрокартона. В последнее время в мире производится около 360 млн т. бумаги и картона. Из них 43 % - 155 млн т. приходится на тароупаковочные виды. В этом объеме производство гофрокартона составляет 71 %.
Для настоящего времени в технологии тароупаковочных видов бумаги и картона характерны следующие тенденции:
- использование большого количества вторичного волокна;
- использование механической (древесной) массы;
- производство бумаги и картона в нейтральной и щелочной среде;
- увеличение потребления карбоната кальция;
- высокие скорости производства (БДМ и КДМ);
- обеспечение высокого качества материала при низкой себестоимости.
Российский рынок бумаги и картона динамично развивается. Темпы роста объемов потребления целлюлозно-бумажной продукции на российском рынке значительно превышают среднемировые и составляют около 6 % в год. Прогноз прироста емкости рынка в России показывает, что наиболее перспективными видами продукции являются легкая мелованная бумага (LWC) и мелованная бумага средней массы (MWC) для печати, а также мелованный коробочный картон и гофрокартон. Значительным спросом пользуются тароупаковочные виды бумаги и картона с барьерными полимерными покрытиями и гофрокартон, изготовленный с использованием лайнера мелованного и с барьерными покрытиями.
1.1. Картон коробочный
Картон коробочный - это тарный картон, предназначенный для изготовления потребительской и транспортной тары. Вырабатывается коробочный картон пяти марок: А, Б, В, Г и Д. Марки А и Б, в основном, предназначены для производства потребительской тары. Более низкие марки этого картона (В, Г и Д) могут применяться для производства картонных барабанов, а также для изготовления прокладок и решеток в картонные ящики, особенно при упаковке мелких изделий. Толщина картона от 0,3 до 3,0 мм. Картон изготавливается из беленой или небеленой целлюлозы, древесной массы и макулатуры, иногда - с покровным слоем из беленой целлюлозы. Сплошной картон толщиной до 0,9 мм может поставляться в рулонах, бобинах и листах; толщиной свыше 0,9 мм - в листах. Нормируются показатели жесткости картона при статическом изгибе, сопротивлению расслаиванию, влажности.
Коробочный картон из беленой целлюлозы (картон хромовый) -
мелованный и немелованный, самый высококачественный и дорогой из всех видов картона для складных коробок.
Картон средней плотности с отличными печатными свойствами и в то же время соответствующий самым высоким требованиям как упаковочный материал. Картон легко подвергается высечке, биговке, тиснению, что позволяет конструировать из него разнообразную упаковку. Имеет возможность подвергаться дальнейшей переработке - кашированию, дублированию, покрытию различными барьерными материалами, что позволяет значительно расширить спектр его применения в качестве упаковочного материала. Благодаря чистоте и гигиеничности материалов, из которых он изготавливается, такой картон незаменим при производстве упаковки для продуктов, чувствительных к изменению запаха и вкуса.
Возможны варианты структуры чисто целлюлозного «хромого» картона. Так, картон для полиграфического использования имеет структуру:
_________ Мелованное покрытие верхней стороны__
___________________ Картон - основа_____________
_________ Мелованное покрытие нижней стороны__
Картон для изготовления упаковки парфюмерии, косметики, шоколада, лекарственных средств и т.п. изделий имеет структуру:
Мелованное покрытие верхней стороны Картон - основа Поверхностная проклейка нижней стороны
Коробочный картон из беленой целлюлозы и древесной массы (хром- эрзац), полученный в результате введения в композицию хромового картона древесной массы в целях снижения его себестоимости. Используется как упаковочный материал разнообразного применения. Содержание древесной массы может составлять от 30 до 80 %. Древесная масса придает картону дополнительную пухлость, что, в свою очередь, обеспечивает высокий показатель жесткости - важнейший из показателей картона как упаковочного материала.
Картон имеет хорошую способность к высеканию и бигованию, легко подвергается тиснению и устойчив при различных процессах отделки - кашировании, дублировании, нанесении различных барьерных покрытий. Варианты структуры картона отличаются в зависимости от области применения.
Картон, мелованный с двух сторон, применяется для упаковки, которая требует нанесения печати с двух сторон (например, для блистерной упаковки), а также для полиграфических изделий. Он имеет структуру:
Мелованное покрытие верхней стороны
_________ Беленая целлюлоза________
_______ Белая древесная масса______
_________ Беленая целлюлоза________
Мелованное покрытие нижней стороны
Картон, мелованный с одной стороны, используется чаще всего как упаковочный материал для продуктов питания:
_________ Мелованное покрытие верхней стороны__
__________________ Беленая целлюлоза_________
________________ Белая древесная масса___________
__________________ Беленая целлюлоза_________
_______ Поверхностная проклейка нижней стороны
Коробочный картон из 100 %-ной небеленой целлюлозы первоначально широко применялся для групповой упаковки различных напитков, благодаря высокой прочности небеленого волокна и хорошим печатным свойствам. Кроме своего начального предназначения картон используется и как групповая упаковка для пищевых продуктов. Типичная структура такого картона:
Мелованное покрытие верхней стороны или беленая целл. ____________ Небеленая целлюлоза________
Иногда для верхнего слоя картона - основы используют беленую целлюлозу.
Коробочный картон из беленой целлюлозы, древесной массы и макулатуры при сравнимых основных потребительских свойствах более дешевый, чем картон хром-эрзац - самый массовый вид коробочного картона. В последние двадцать лет коробочный картон из макулатуры с небольшой добавкой небеленой целлюлозы изменил ситуацию на рынке и вышел на первое место по потреблению. В России этот вид картона также называется хром-эрзац.
Структура коробочного картона, производимого с применением макулатуры, может быть различной в зависимости от конструкции КДМ (числа применяемых формующих устройств, чаще всего вакуум-формующих цилиндров) и доступных полуфабрикатов. Например:
_________ Мелованное покрытие верхней стороны
_____________ Чисто целлюлозная макулатура
________________ Картонная макулатура______
_________________ Бытовая макулатура_______
или:
_____________ Беленая лиственная целлюлоза_____
________________ Картонная макулатура______
_________________ Бытовая макулатура_______
_________ Отходы полиграфического производства______________________________________
Показатели качества макулатурного коробочного картона, как правило, ниже чем картона, изготовленного из целлюлозы и древесной массы. Однако совершенствование технологии, применение для верхнего, определяющего печатные свойства картона слоя, свежих полуфабрикатов и многослойного мелования, позволило добиться значительного улучшения качества макулатурного картона и расширения сферы его применения.
Многослойная структура коробочного картона часто приводит к тому, что листы картона загибаются (скручиваются) при хранении. Поэтому для листового коробочного картона большое значение имеет показатель скручи- ваемости.
В России картон хромовый, картон хром-эрзац и собственно коробочный картон изготавливается в соответствии с ГОСТ 7933-89 «Картон для потребительской тары. Общие технические условия».
1.2. Картон тарный сплошной склеенный
Данный вид картона представляет собой многослойный материал, состоящий из двух или более плоских слоев картона, склеенных между собой. В основном этот картон применяется для изготовления ящичной тары, решеток и перегородок. Ящики из него используют для упаковки продукции различных отраслей промышленности: пищевой, электротехнической, медицинской и др. Картон тарный плоский склеенный по ГОСТ 9421-80 вырабатывается семи марок: КС, КС-1, КС-2, КС-3, КСВ, КСВ-1, КСВ-2 и поставляется в виде листов.
Картон тарный сплошной склеенный вырабатывается путем склеивания слоев картона-основы на склеивающей машине, состоящей из размоточных устройств, клеенаносящих валов, склеивающих прессов, раскройного узла и сушильного устройства. В качестве склеивающего материала используют силикатный клей (жидкое стекло), крахмал, ПВА-дисперсию и др. Масса 1 м2 клеевой пленки составляет от 30 до 80 г. Показатели качества некоторых марок склеенного картона приведены в табл.1.1.
Таблица 1.1
Показатели качества склеенного картона
|
Показатель |
КС |
КС-1 |
КС-2 |
|
|
Масса 1 м2 картона, г |
1650 ± 125 |
1650 ± 125 |
1000 ± 100 |
1250 ± 100 |
|
Толщина, мм, не менее |
2,2 |
2,2 |
1,4 |
1,8 |
|
Сопротивление продавливанию (абсолютное), МПа, не менее |
1,96 |
1,57 |
0,75 |
1,08 |
|
Сопротивление торцевому сжатию в поперечном направлении, кН/м, не менее |
4,9 |
4,9 |
- |
- |
|
Сопротивление расслаиванию в поперечном направлении, Н, не менее |
64 |
48 |
- |
- |
|
Впитываемость при одностороннем смачивании (Кобббо), г, не более |
30 |
30 |
- |
- |
|
Влажность, % |
12 |
12 |
12 |
12 |
Для наружных слоев картона марок КС и КС-1 применяется картон-основа с поверхностным слоем из небеленой сульфатной хвойной целлюлозы, проклеенной в массе. Картон для внутренних слоев получают из 100 %-ной макулатурной массы или с добавкой до 45 % либо химико-механической древесной массы, либо целлюлозы высокого выхода. Влажность картона при склейке должна составлять 5-8 %. При более высокой влажности процесс склейки замедляется, а при низкой или неравномерной влажности по ширине происходит коробление склеенного картона.
Число слоев определяется требованиями к ящикам и качественными характеристиками картона-основы. Склеивание производится на клеильной машине водостойким клеем.
1.3. Бумага и картон с полимерным покрытием
Тароупаковочные виды бумаги и картона с полимерным покрытием представляют собой целлюлозные композиционные материалы (ЦКМ), состоящие из основы - бумаги или картона с покрытиями из синтетических полимеров. Эти ЦКМ применяют для упаковки и сохранения пищевых продуктов, технических изделий, различных химических, лекарственных и т.п. веществ.
1.3.1. Бумага и картон с покрытием на основе термопластичных
полимеров
ЦКМ с полиэтиленовым покрытием обладает водонепроницаемостью, морозостойкостью, химической стойкостью и поэтому широко применяется для упаковки жидких, пастообразных, сыпучих, замороженных и других продуктов. Обладает хорошими печатными свойствами и способностью к термосварке, что позволяет использовать его для автоматизированной упаковки.
ЦКМ с полипропиленовым покрытием обладает устойчивостью к жирам и маслам и поэтому применяется для изготовления упаковки жиросо- держащих пищевых продуктов. Высокая термостойкость полипропилена позволяет применять этот ЦКМ при изготовлении упаковки для медикаментов, подвергающихся стерилизации, а также упаковки продуктов, подвергающихся обработке в микроволновых печах.
ЦКМ с комбинированным полимерным покрытием используют для упаковки жиросодержащих пищевых концентратов, пряностей, кофе.
ЦКМ с покрытием на основе полиэфиров выдерживает высокотемпературный нагрев. Используют такие материалы, например, при производстве подносов для приготовления выпечки.
Картон с одно- или двусторонним покрытием на основе термопластичных полимеров используется для упаковки молока и других жидких продуктов. В качестве основы используется плоский одно- , двух- или трехслойный склеенный картон на основе беленой или небеленой сульфатной целлюлозы массой 1 м2 от 150 до 500 г, в зависимости от области применения.
Бумага и картон с соэкструдированным покрытием из термопло- стичных полимеров представляет собой ЦКМ, состоящий из бумаги или картона и многослойного покрытия. Покрытия из различных термопластичных полимеров последовательно наносятся на основу экструдерно-ламина- торным методом. Получается ЦКМ с комплексом свойств.
Покрытия из термопластичных полимеров наносят экструзионным методом на экструдерно-ламинаторной установке. На современных предприятиях на одной установке имеется несколько экструдеров для последовательного нанесения нескольких слоев полимеров.
1.3.2. Бумага и картон с покрытием на основе латексов и дисперсий
Бумага и картон с покрытием на основе латексов и дисперсий характеризуется низкой проницаемостью водяных паров, газов, ароматических веществ, высокой жиростойкостью, хорошими печатными свойствами. Такой материал предназначен для упаковки пищевых продуктов ( содержащих жиры, ароматические вещества), гигроскопических продуктов, медикаментов в ампулах, перевязочных средств. Использование в покровных композициях латексов на основе термопластичных полимеров с низкой температурой плавления позволяет получить термосвариваемый материал.
Наносят покрытие на специальных установках, где в качестве наносящего устройства чаще всего используют валиковые системы.
Бумага и картон с покрытием из латекса и дисперсий легко подвергаются вторичной переработке по обычной схеме для переработки макулатуры, а также могут быть утилизированы путем сжигания или компостирования.
1.3.3. Парафинированная бумага
Бумага, пропитанная или покрытая парафином, модифицированным парафином или их смесью, а также смесью парафинов с термопластичными полимерами, называется парафинированной. Основная цель парафинирова- ния - повышение барьерных свойств: паро-, водо-, газонепроницаемости бумаги за счет заполнения капиллярно-пористой структуры бумаги. Более высокие барьерные свойства и глянцевая поверхность обеспечиваются нанесением покрытия на бумагу. Используется парафинированная бумага для упаковки продуктов, кондитерских изделий, парфюмерии, фармацевтических изделий.
При выборе бумаги-основы для парафинирования (ГОСТ 16711-84) особое внимание уделяется прочностным свойствам, так как парафинированная бумага должна выдерживать значительные нагрузки при автоматизированной упаковке. Оптимальная плотность бумаги-основы для парафинирования должна составлять 0,5-0,65 г/см3, а масса 1 м2 25-35 г. По виду наносимого покрытия парфинированная бумага подразделяется на три категории: со 100% -ным рафинированным парафином, с модифицированным парафином, с различными добавками на основе термопластичных полимеров. В последнем случае бумага приобретает способность свариваться при температуре 80 0С и небольшом давлении.
Парафинирование бумаги в основном осуществляется из горячих расплавов, содержащих наряду с основными компонентами специальные технологические добавки. Разработано два способа обработки бумаги горячими расплавами: в режиме пропитки и в режиме покрытия. Они различаются конструкцией устройств и температурой расплава.
В режиме пропитки температура расплава выше 150 0С , парафин свободно впитывается в капиллярно-пористую структуру проходящей через ванну бумаги-основы и равномерно распределяется по толщине, не образуя защитную пленку.
В режиме покрытия на поверхности бумаги-основы образуется эластичная пленка. Температура расплава поддерживается в пределах от 125 до 1500С. Масса покрытия составляет 20-23 г/м2.
Двустороннее покрытие получают пропусканием бумаги через пропиточную ванну. Бумажное полотно с размоточного устройства поступает в ванну, где при помощи валиков его погружают в расплав. Затем полотно с нанесенным слоем парафина проходит между двумя отжимными валиками, снимающими излишки состава. Далее оно подается на выравнивающие валики, которые делают покрытие более равномерным и гладким благодаря высокой скорости их вращения. Для того чтобы слой парафина хорошо застыл, бумагу пропускают через ванну с холодной водой и холодильные цилиндры. После этого ее направляют на накат.
1.3.4. Силиконизированная бумага
Силиконизированная (антиадгезионная) бумага представляет собой ЦКМ с одно- или двусторонним покрытием на основе кремнийорганического полимера (силикона). Силиконизированная бумага используется в качестве защитной бумаги для липких этикеток, лейкопластыря, для упаковки липких материалов, таких как каучук, асфальт, битум. Она применяется в производстве липких обоев, клеевых лент, а также для упаковки продуктов питания. Масса силиконового покрытия составляет 3-8 г/м2, включая грунтовочный слой.
Эффективность силиконовой обработки бумаги повышается в процессе отлежки в течение трех дней после изготовления.
1.3.5. Многослойные упаковочные ЦКМ (ламинаты)
Ламинаты представляют собой многослойные материалы, состоящие из одного или нескольких слоев бумаги или картона, нескольких слоев синтетических полимеров (полиэтилена, микровоска), фольги. Все эти слои соединены в многослойный материал методом ламинирования (каширования).
В зависимости от назначения производятся комбинированные материалы, например:
- бумага-адгезив-фольга (паро-, водо-, ароматонепроницаемый материал), используется для упаковки масла, пищевых жиров и чая;
- фольга-адгезив-бумага-полиэтилен (бумага с одной стороны склеенная с фольгой и ламинированная полиэтиленом) используется для автоматизированной упаковки, стерилизации и длительного хранения пищевых продуктов.
Широкое применение получили ламинаты на основе картона. Эти материалы используются для производства упаковки (типа тетра-пак, пюр-пак, комби-блок, квадро-блок) жидких продуктов (например, соков, молока, супов и соусов), которые подлежат длительному хранению.
2.1.1. Резание
Известно два принципа осуществления этого способа в резательных машинах:
- резание по принципу ножа;
- резание по принципу ножниц.
При резании по принципу ножа один нож (лезвие) работает против неподвижного основания. При резании по принципу ножниц два ножевых лезвия работают друг против друга. Ножевые лезвия имеют форму плоских пластин или окружностей (рис. 2.1).
|
Рис. 2.1. Виды резания |

На рисунке рассматриваются четыре вида ножевого резания:
- резание ножевое плоским лезвием (а);
- резание ножевое круглым лезвием (б);
- резание по принципу ножниц плоскими лезвиями (в);
- резание по принципу ножниц круглыми лезвиями (г).
Рассмотрим эти виды резания подробнее.
Резание ножевое плоским лезвием
Плоское лезвие, двигаясь вниз, разрезает бумагу или картон и в своем нижнем положении врезается в подложку (марзан), закрепленную в пазу основания (рис.2.2). Марзан изготавливается из твердых пород древесины, капрона или специальных материалов. Разрезаемый материал разделяется под действием клина ножа и усилия, создаваемого им в плоскости резания. Требуемое усилие резания зависит от высоты и ширины стопы (длины резания), сорта бумаги или картона и угла заточки ножа.
Режущую часть ножа изготавливают из износостойкой хромованадиевой стали. Угол заточки ножа составляет обычно 19-220 . Уменьшение угла заточки позволяет снизить усилие резания, но кромка лезвия быстрее затупляется или выкрашивается. Увеличение угла заточки ведет к повышению усилия резания. Соответственно для резания мягких материалов применяют лезвия с меньшим углом заточки, а для резания твердых - с большим.
|
Рис. 2.2. Резание по принципу ножа плоским ножом: 1 - ножедержатель; 2 - нож; 3 - стопа; 4 - мерзан; 5 - толкатель; 6 - прижим |

При оптимизации геометрии ножей и оценке характера резания рассматривают следующие углы (рис. 2.3): а -передний угол; в - угол заточки; Y - угол резания;
5 - угол наклона между ножами или угол наклона между ножом и горизонталью.
При резании бумаги и картона плоский
нож бумагорезательной машины может совершать либо вертикально - параллельное,
либо сложное (сабельное) движение. Первый вид движения характеризуется тем,
что режущий нож перемещается вертикально сверху вниз. При соприкосновении
лезвия ножа с материалом происходит удар, в результате которого материал прогибается,
а усилие резания в начале и конце процесса будет максимальным. Указанные
причины объясняют редкое применение этого вида движения ножа в современных
бумагорезательных машинах. Его применяют при фасонном резании бумаги и картона
в виде отдельных листов или для особо упругих или твердых материалов.
При сложном (сабельном) движении нож в начале процесса занимает наклонное положение по отношению к горизонтальной плоскости основания. Затем при движении вниз нож, постепенно врезаясь в материал, уменьшает угол наклона и только в конце хода занимает горизонтальное положение. Угол наклона ножа в начале процесса составляет 1 - 40. Преимущества такого движения ножа - плавное врезание в материал, меньшее усилие резания, точный и чистый рез.
Сабельное движение ножа повсеместно применяется при резке стоп бумаги во всех современных конструкциях бумагорезательных машин. Для предохранения стопы бумаги от изгиба и смещения ее в момент резания используют прижимную балку. Сила давления прижимной балки зависит от величины усилия резания, высоты стопы, её плотности и требований к резу.
Резание ножевое круглым лезвием
Данное резание осуществляют вращающимся клинообразно заточенным дисковым вращающимся ножом на специальном подкладочном валу (рис. 2.4.).
|
Рис. 2.3. Конструкция ножа бумагорезательной машины и способы его заточки: 1 - режущая часть ножа из легированной стали; 2 - балка ножа, изготовленная из обычной конструкционной стали; а - обычная фаска; б - двойная фаска; в - радиусная заточка, выполненная на шлифовальном станке (радиусом R); аДу - углы ножа |

|
a tf g |
Дисковый нож приводится во
вращение от нижнего подкладочного вала за счет трения между ножом и движущимся
разрезаемым полотном. Радиус дискового ножа зависит от толщины разрезаемого
материала и угла установки ножа относительно плоскости материала. Этот угол не
превышает 150. Такое резание используют в основном для однослойного
материала, а также в некоторых типах продольно-резательных станков.
|
Рис. 2.4. Ножевое резание круглым ножом: а - схема резания; б - соотношения резания при ножевой резке дисковым ножом; 1 - нож; 2 - разрезаемый материал; 3 - вращающийся подкладочный вал; в - угол заточки; §2 - боковой угол; S - толщина материала; r - радиус ножевого диска |

Резание по принципу ножниц плоскими лезвиями.
Данный вид резания осуществляется двумя плоскими лезвиями, движущимися навстречу друг другу (ножницы), или путем взаимодействия подвижного и неподвижного ножа (рис. 2.5).
Прочность среза равна сопротивлению материала срезу. Оно определяется из уравнения
т = Р/F, Па,
где т - сопротивление срезу; Р - сила резания, Н; F - площадь сечения ма-
2
териала, м2 .
Сопротивление срезу в реальных условиях является сложной функцией от прочности материала при растяжении, продавливании и изгибе. Поэтому для его оценки используют следующие эмпирические зависимости:
т = BCi/S или т = С2Н, где В - абсолютное сопротивление продавливанию, Н; Ci и С2 - коэффициен ты; S - толщина материала, м; Н - твердость материала, Па.
Значения коэффициентов, используемых при расчетах, зависят от вида и состояния разрезаемого материала и равны: Ci = 15-30; С2 = 1,0-1,5.
При резании пачки листов по принципу ножниц
сопротивление срезу будет изменяться соответственно числу одновременно
разрезаемых листов и убывать приблизительно в отношении 1/n.
Известное сопротивление для одного листа не может быть применено для
определения усилия резания при одновременной резке нескольких листов (пачки).
Разрезаемый плоский материал под воздействием ножей подвергается смятию. Чем глубже внедрение ножей, тем больше будет площадь контакта между лезвиями и материалом. Это вызывает отклонение усилия резания от плоскости между воздействующими лезвиями, и, как следствие, появление вращающего момента, который ведет к опрокидыванию материала. В результате возникает сила PS , отталкивающая нож.
Опрокидывание может быть уменьшено применением специальной прижимной или прессовой балки. Другой путь - уменьшение угла заточки лезвия ножей. При этом уменьшается площадь контакта между ножами и материалом, в результате чего усилия резания от ножей сдвигаются к плоскости между воздействующими лезвиями. Однако износ лезвий ножей при этом увеличивается.
Если производится резание одновременно на всю ширину разрезаемого материала, то понадобится наибольшее усилие резания Р, которое вычисляется по формуле
Р = LST, Н.
|
Рис. 2.5. Процессы резания: а - при резке по принципу ножниц; б - по принципу ножниц с применением прижима; в - по принципу ножниц скошенными гранями лезвий; г - установка ножа под углом; 1 - верхний нож; 2 - разрезаемый материал; 3 - нижний нож |

|
6 |
Совершаемая при этом работа будет
равна
А = PS, Дж,
где L - длина разрезаемого материала, м.
Так как количество работы, совершаемой при резании, неизменно, то, удлиняя путь резания, можно уменьшить необходимую силу резания. Удлинить путь можно за счет установки ножей под углом к плоскости материала. Тогда работа будет равна
А = (L tg 5 + S),
где 5 - угол наклона между ножами.
Приравнивая выражения работы в предыдущих формулах, найдем уравнение для соответствующей силы резания
Рр = LS2t / (L tg 5 + S).
Когда L >> S, можно в знаменателе пренебречь S, и уравнение примет вид
Рр = S2t / tg 5.
Этого уравнения достаточно для практических расчетов. Угол 5 нельзя выбирать любым, так как с ростом угла будет возрастать боковая сила, сдвигающая материал. Обычно его значение выбирают в пределах 10-200.
Резание по принципу ножниц круглыми лезвиями
Вращательное движение дисков ножей обеспечивает одновременное разрезание и перемещение разрезаемого материала (рис. 2.6). В связи с тем, что происходит непрерывная подача материала, сила трения между ножами и материалом будет больше, чем при резании плоскими лезвиями. С увеличением силы трения лучшему протаскиванию полотна через ножевые диски способствует установка дополнительных транспортирующих валов, которые одновременно сокращают опасность коробления полотна при резании и улучшают качество реза.
Угол наклона между режущими кромками ножей 5 должен предотвращать возможность бокового смещения полотна и обеспечить надежный захват его. Большое значение в процессе резания имеет размер перекрытия ножей h. Регулируя этот размер, можно создать наиболее благоприятные условия резания.
|
Рис. 2.6. Резание круглыми ножами по принципу ножниц: а - условия резания по принципу ножниц круглыми ножами: 1 - верхний нож; 2 - разрезаемый материал; 3 - нижний нож; б - углы круглого ножа: а - передний; в - заточки; у - резания |

Для этого вида резания используют в основном чашечные (тарельчатые) ножи. Рабочие углы лезвий выбирают с учётом качества разрезаемого материала и прочностных свойств лезвий. В зависимости от стойкости стали угол резания стараются выбрать возможно большим (близким к 870). Для уменьшения силы трения передний угол лучше поддерживать около 50 . При переднем угле свыше 50 возникает повышенный износ лезвий или выкрашивание их кромки.
Постоянное внимание следует уделять своевременной заточке, так как кроме вращательного движения ножи могут также соударяться боковыми поверхностями и затупляться раньше срока.
Вращающиеся круглые ножи, работающие по принципу ножниц, находят широкое применение в машинах для резания бумаги на продольно-резательных станках.
Резание рубкой
Этот особый вид разделения осуществляется путем ударного воздействия ножа. Такой вид резания применяется при изготовлении мягкой упаковки из бумаги (бумажных мешков, пакетов, кульков и т.п.). Процесс рубки полотна бумаги проходит между зубчатым и гладким ножами, смещенными друг относительно друга на небольшое расстояние. В результате получается волнистый или зубчатый обрез полотна.
2.1.2. Штанцевание (высекание)
Понятие «штанцевание, или высечка» определяется в различных отраслях промышленности по-разному. В машиностроении, например, под штан- цеванием (высечкой или штампованием) в широком смысле подразумевают формообразование с помощью штампующего оборудования.
В переработке бумаги и картона под штанцеванием прежде всего понимают процесс высечки с помощью инструмента плоского закроя (заготовки) определенной конфигурации. Кроме того, штанцевание может сопровождаться подрезкой, рилеванием, перфорацией или тиснением с помощью особых инструментов (смотри след.разделы). Если в процессе резания полотна разделение материала происходит только прямолинейно (в случае продольного или поперечного резания), то при штанцевании мы получаем, как правило, ломаные криволинейные замкнутые контуры закроя.
Рабочий процесс штанцевания может быть периодическим, если высекание производится путем прямолинейного или поворотного движения и непрерывного вращательного движения (ротационная высечка). Периодический процесс более распространен, так как подготовка и изготовление рабочего инструмента проще и экономичнее. Ротационная высечка, несмотря на высокую производительность, менее распространена из-за сложности изготовления и эксплуатации рабочего инструмента.
По способу выполнения рабочего процесса штанцевания различают: высекание по принципу ножниц и высекание по принципу ножа. В первом случае работают верхний и нижний инструменты, во втором - инструмент работает против подкладки.
Высекание по принципу ножниц
При самых неблагоприятных условиях необходимая сила резания при высекании будет равна, Н:
Р = LST ,
где L - рабочая длина режущей грани, м; S - толщина материала, м; т - прочность материала на срез, Па.
Улучшение условий резания возможно за счет повышения качества заточки инструмента и правильной его установки. Это позволяет уменьшить режущую силу.
Р = QLST ,
где а - коэффициент, учитывающий благоприятные для высечки факторы: косая заточка режущей кромки, косая установка и качественная подготовка инструмента (а<1).
Тупая режущая кромка ножа требует, как минимум, троекратного усилия резания.
При определении величины работы высекания обычно учитывают не полную толщину материала S, так как при определенной глубине внедрения
инструмента в материал происходит самопроизвольное опережающее разделение его. Это учитывается коэффициентом (фактором) среза b - 0,75. Работа А, необходимая для высекания, вычисляется по формуле:
A = bPS, Дж.
При косой заточке режущего штампа вместо S в формулу подставляют W- путь движения инструмента и соответствующую силу резания Рх . Так как работа резания величина постоянная, то при увеличении пути снижается сила резания.
Средняя скорость резания г вычисляется исходя из высоты подъема штампа h и числа его ходов n:
Г = 2hn, м/мин.
Фактически, скорость должна быть в пределах 1,2 - 4,0 м/мин в зависимости от твердости материала (чем выше твердость - тем меньше скорость). Потребная мощность высекательной машины определяется по формуле:
N = ЬРг /( 60ц), Вт,
где b = 0,6 - 0,8; ц - коэффициент полезного действия установки (ц = 0,6 - 0,8).
Режущий инструмент состоит из штампа (пуансона) и режущей плиты (матрицы), как это имеет место в конструкциях прессов для переработки металлов. Конструкции штампов бывают ненаправляемые (свободное резание) для высечки круглых и простых геометрических контуров закроя, и направляемые посредством каких-либо приспособлений, гарантирующих высокую точность высечки (рис. 2.7).
По способу выполнения рабочих операций штанцевание разделяют на:
- простое резание, когда за один ход машины одновременно осуществляется только один высекательный процесс;
- последовательное резание, при котором происходят две или более высека- тельные операции последовательно друг за другом. После каждого хода машины полотно материала протаскивается и подвергается следующей высечке. Обычно на транспортируемом полотне вначале просекаются пазы (отверстия), а затем уже все контуры;
- комплексное резание, при котором производится одновременная высечка различных контуров закроя.
|
Рис. 2.7. Инструмент свободного резания: 1 - штамп; 2 - матрица |

Высекание по принципу ножевого резания
При таком способе высекания инструмент проще в изготовлении, надежнее в работе и экономичнее, чем инструменты, работающие по принципу ножниц. Штанцевание по принципу ножевого резания описывается теми же закономерностями, что и при обычном резании.
На величину силы резания, возникающую при параллельном вертикальном резании, влияют форма и размеры высекаемых закроек, а также число листов, расположенных друг над другом. От этих факторов зависит сила трения, которую нужно преодолеть при резании.
Процесс высекания закроя осуществляется с помощью высекального инструмента на специальной подкладке (рис. 2.8).
|
3
Рис. 2.8. Высекание по принципу ножевого резания: а - высекание на подкладке; б - подкладка в виде торцевой доски; 1 - инструмент; 2 - материал; 3 - высекательная подкладка а 5 |

В качестве подкладки применяют высекальные торцевые доски из твердых пород древесины (кубики ясеня, белого или красного бука) , плиты из мягкого металла (свинец, медь, гарт или латунь), а также пластмассовые плиты. По мере износа торцевой доски ее можно восстанавливать строганием. После восстановления необходимо проверить параллельность верхней и нижней поверхности.
Высекальные ножи (высекальные «формы» или «высечки») изготавливаются из закаленной или инструментальной стали. Контур высекального ножа может иметь различные формы от простейших круглых до весьма сложных конфигураций.
2.1.3. Пиление
Пиление как способ переработки разделением применяется реже других. Его используют, например, при резании гофрированного картона для изготовления амортизаторов, ячеистого картона, заготовок гильз для намотки бумаги и картона, туалетной бумаги на рулончики и так далее.
Для пиления в качестве инструмента применяют дисковые или ленточные пилы. Качество резания зависит от шага зубьев пилы, их размеров и остроты, а также скорости подачи пилы или материала. Обязательно следует предусматривать устройство для непрерывного удаления картонно- бумажных опилок из зоны пиления.
2. Механические способы переработки бумаги и картона
На перерабатывающих предприятиях механическими и физико-механическими способами производят широкий ассортимент продукции для упаковки различных материалов и изделий. К ним относятся пакеты, мешки, складные заготовки, коробки, ящики и другие виды упаковки из различных видов бумаги и картона. Кроме того, к механическим способам переработки следует отнести производство гофрированного картона и бумажного литья.
Под механическими способами подразумевают комплекс процессов, связанных с технологическим потоком изготовления упаковочных изделий. При этом элементарный (единичный) процесс является, как правило, результатом взаимодействия между рабочим органом (инструментом) и перерабатываемым материалом (бумагой или картоном). Благодаря этому взаимодействию, достигается определенный результат, зависящий от различных технико-технологических параметров процесса, таких как последовательность отдельных операций, вид инструмента, скорость и условия воздействия, свойства материала и другие.
В пособии рассматриваются следующие способы переработки бумаги и картона: разделение, формование, соединение и облагораживание. Первые три способа переработки относят к группе формообразующих, в то время как последние - включают группу физико-механических методов обработки, изменяющих качественные характеристики поверхности плоских материалов или изделий.
2.1. Разделение
К разделению относят способы переработки бумаги и картона, обеспечивающие придание листовому или рулонному материалу определенной формы и размеров плоской конфигурации или закроя (выкройки будущего изделия). К этим способам относят: - резание (в том числе резание рубкой);
- штанцевание (высечку);
- пиление.
2.2. Формование
Рабочие процессы этого способа служат для формообразования будущих изделий. Под формообразованием подразумевается изменение формы материала. Рабочие способы формования можно подразделить на три группы: подготовительные, первичные формующие и вторичные формующие.
2.2.1. Подготовительные способы формования
Подготовительные способы формования в целом служат для подготовки мест сгиба, разделения или соединения и широко распространены для переработки бумаги и картона. Они оказывают существенное влияние на качество результатов дальнейших способов переработки.
Подготовка мест сгиба включает рицовку (надрезание), шлицевание, перфорирование, рилевание. Подготовка мест разделения включает перфорирование. Подготовка мест соединения включает скашивание и перфорирование.
Кроме подготовки указанных мест эта группа способов позволяет: снизить напряжение изгиба и растяжения при сгибании, уменьшить прочность на разрыв и прорыв в местах будущего разделения, снизить упругие силы материала в местах соединения, а также улучшить восприимчивость материала к связующим веществам.
Рицовка (надрезание)
При рицовке материал надрезают с одной стороны таким образом, чтобы при складывании лист картона получал четкий и точно выраженный сгиб, но не терял достаточную прочность. Материал надрезают в месте будущего сгиба на 50-60 % его толщины. Размер припуска закроя для одного сгиба составляет 0,25 толщины картона.
Рицовка может производиться плоским или круглым режущим инструментом. Лезвие дискового ножа ротационной рицовки режет картон по прямой линии, причем глубина надреза зависит от расстояния между дисковым ножом и нижним («чертильным») валиком, которое регулируется с помощью специального установочного винта надрезного аппарата.
Шлицевание
Этот способ подготовки мест сгибов заключается в том, что на месте будущего сгиба снимается слой материала и тем самым снижается максимальное изгибающее усилие в этом месте. Применяется такой способ достаточно редко и, в основном, для толстых картонов, так как в местах шлицев заметно снижается прочность материала.
Для шлицевания применяют два способа: треугольное и прямоугольное. При треугольном способе - шлицевание производится дисковыми ножами, угол установки между которыми равен 900, при прямоугольном - паз вырезается с помощью двух параллельно установленных дисковых ножей и расположенного между ними ножа - стружкоснимателя.
Перфорирование
Этот способ подготовки мест сгиба или разделения путем высекания отверстий или шлицев, расположенных в один ряд. Осуществляется на аппаратах периодического и непрерывного действия типа высекальных аппаратов с помощью перфорирующих ножей.
Рилевание
Рилевание служит для подготовки мест сгиба и заключается в формовании канавки в картоне, облегчающей сгибание и складывание его по определенной прямой линии без разрушения целостности.
Наряду с термином «рилёвка» иногда используют термин «биговка». В литературе эти термины не имеют строгого разграничения. Однако при формовании тонких материалов чаще используют термин «биговка», а при обработке толстых (в том числе гофрированного картона) - термин «рилевка». Кроме того, термин «биговка» имеет более широкий смысл, так как включает группу некоторых первичных способов формования (см.п. 2.2.2).
В процессе рилевания на верхней поверхности заготовки образуется канавка (биг), а на обратной стороне - выпуклость. Выпуклость при образовании и сгибе вызывает растяжение слоёв материала, которые должны обладать соответствующей прочностью на разрыв. Со стороны канавки слои картона сжимаются, вызывая местное расслаивание. Расслаивание при складывании заготовки приводит к образованию по линии сгиба валика (утолщения), который ведет себя подобно шарниру. Важно, чтобы образовавшееся утолщение не разрывалось и не деформировалось, в связи с чем эти слои картона также должны обладать повышенной прочностью.
|
Рис. 2.9. Периодические способы рилевки: а - рилевка ножом против плоской подкладки; б - рилевка ножом против паза; в - рилевка рабочей линейкой против матрицы: 1 - рабочая линейка; 2 - материал; 3 - матрица; 4 - подкладка |

|
ад 6 |
|
Рис. 2.10. Непрерывные способы рилевки: а - рилевка вращающимся роликом на вращающемся на подкладочном валу без паза; б - рилевка роликом на вращающемся валу с пазом; в - многоканавочный аппарат: 1 - верхний рилевочный ролик; 2 - рилевочная муфта на валу; г - рилевка двумя косоустановленными тупыми дисками против муфты |

Рилевочные инструменты, в отличие от режущих, наносят
линии сгиба тупой кромкой. Канавки линий сгиба могут быть выполнены как
непрерывно работающим инструментом, так и периодически. К периодическому
способу относят рилевку ножом (рабочей линейкой) против подкладки с пазом или
без него (рис. 2.9). К непрерывному способу относят рилевку вращающимся
роликом на вращающемся валу с пазом или без него (рис. 2.10).
Размеры рилевочных канавок (ширина и глубина) зависят от типа используемого картона, его прочностных характеристик, размеров рилевочного инструмента и перепада высот между рилевочным инструментом и выступами матрицы (см. также п.3.3).
Скашивание (подрезка)
Подрезание кромки материала под определенным углом называется скашиванием. Оно применяется для подготовки мест соединения (склеивания), например при изготовлении круглых ёмкостей и гильз. Скашивание осуществляют резанием плоским или вращающимся ножами, установленными под определённым углом к плоскости материала. Кроме того, при изготовлении навивных гильз иногда используют инструменты для шлифования (шлифовальный круг).
2.2.2. Первичные способы формования
Первичными способами осуществляется создание пространственных форм, обычно после ранее выполненных операций переработки материала. К ним относят: вытяжку (высадку), тиснение, навивку и биговку.
Вытяжка (высадка)
Под вытяжкой понимают формование из плоского закроя объёмного тела. Изделия, полученные этим способом, могут быть круглой, овальной или гранёной формы со скруглёнными углами. Это коробки, тарелки и другие ёмкости. Данный способ осуществляют воздействием на заготовку специального штампа и матрицы. Картоны, используемые для вытяжки, должны обладать способностью к уплотнению, изгибу и надёжному сохранению формы изделия при эксплуатации.
Тиснение
Тиснением называется такой способ обработки подготовленного материала, при котором его поверхность становится рельефной или из плоского листа формуется объёмное тело. Тиснению подвергают обложки книг, обои, декоративные и другие изделия. В отличие от вытяжки при тиснении не образуется складок или изгибов, а происходит процесс охватывания формы инструмента материалом.
По способу реализации тиснение
подразделяют на периодическое - сплошное, одностороннее, объёмное (рис. 2.11) и
непрерывное - тиснение сплошного рисунка на тиснильном каландре (рис. 2.12).
|
Рис. 2.12. Непрерывное тиснение: а - тиснение гренировальным валом; б - тиснение гофрировальным валом; 1 - тиснильный вал; 2 - материал; 3 - надкладочный вал |

|
Рис. 2.11. Периодическое тиснение: а - сплошное двустороннее: б - сплошное одностороннее: в - объемное; 1 - прессовые плиты; 2 - материал; 3 - подкладка (матрица) |

|
s к ^ ч ty ^ |
Навивка
В процессе навивки плоский материал посредством склейки
нескольких слоёв на специальной оправке (дорне) формируется в объёмный цилиндр
или конус. Навивку применяют для изготовления текстильных гильз-трубок, гильз
для намотки рулонов бумаги и картона, цилиндров и конусов ёмкостей, а также для
других целей. В зависимости от расположения бу
мажного листа относительно оси оправки различают параллельную, перпендикулярную
и спиральную навивки. При спиральной навивке, в отличие от других видов
навивок, возможно получение трубчатых заготовок любой длины.
Биговка
Под биговкой подразумевают формирование мест сгиба давлением или группу рабочих способов, при которых происходит остроугольное или дугообразное изменение направления линии поперечного сечения листа бумаги или картона.
|
Рис. 2.13. Способы биговки: а - складывание; б - фальцевание: 1 - нож, 2 - фальцевальные валики; в - плиссирование; г - загибка; 1 - матрица, 2 - резиновая прокладка, 3 - асбестовая прокладка, 4 - материал, 5 - нож; д - вальцевание; е - рифление. |

Эти способы формования (рис. 2.13) включают: складывание - сгибание материала в подготовленном или неподготовленном месте сгиба под небольшим давлением;
фальцевание - сгибание материала под острым углом на неподготовленном месте под давлением, при котором упругое восстановление согнутого материала практически не происходит;
плиссирование - это последовательный ряд сфальцованных остроугольных изгибов материала (ряд параллельных складок материала в виде гармошки); вальцевание - дугообразный изгиб материала между вальцующими валами; рифление - это последовательный ряд жёстких дугообразных мест изгибов материала в виде волны.
2.2.3. Вторичные способы формования
Вторичные способы формования служат для дополнительного или отделочного формования изделий в объёмное тело. Это в особенности касается тех изделий, которые уже прошли первичные способы формования: вытяжку, навивку, биговку.
К вторичным способам формования относят: отбортовку, закатку, под- прессовку, зиговку, опрессовку. Перечисленные способы относятся к отделочным операциям и выполняются специальными инструментами.
2.3. Соединение
Способы этой группы служат для соединения отдельных частей изделия, полученных рассмотренными выше способами, в целое изделие, обычно по соединительному шву. Соединительным швом называют элемент конструкции, служащий для скрепления её частей в целое изделие или заготовку. К таким способам относятся: склеивание, сваривание, брошюрование, склепывание и сшивание. Возможны сочетания этих способов: склеивание с последующей сшивкой или наоборот- сшивка с последующим применением склеивающей ленты.
Склеивание
Это соединение частей материала при помощи клеящего вещества. Преимущества этого способа заключаются в высокой производительности склеивающего оборудования и простоте клеенаносящего устройства.
Прочность клеевого шва зависит от адгезионных свойств клея, жесткости склеиваемых материалов и структуры поверхностного слоя склеиваемых материалов. При хорошей склейке разрушение клеевого шва чаще всего происходит за счет расслоения бумаги или картона. Как правило, склеивание по клапану производят с креплением его с внутренней стороны изделия, что обеспечивает более прочный шов.
Различают прямое и непрямое склеивание. При прямом склеивании клеящее вещество наносится на части материала и схватывается непосредственно при соединении этих частей. При непрямом - клеящее вещество предварительно наносится на материал в виде ленты, но делается пригодным для склеивания только после нагрева или смачивания. Если используется нагрев, этот способ склеивания называют гуммированием.
Классическое клеенаносящее устройство (рис. 2.14) состоит из обогреваемой ванны, наполненной клеем, в который частично погружен клеенанося- щий валик. Толщина наносимого слоя клея регулируется специальным валиком, а избыток клея снимается с него шаберным валиком и возвращается в ванну. Нанесение клеящего вещества на материал в виде пятен различной конфигурации производят с помощью клеевого клише (рис.2.15). В отдельных случаях подачу клея на материал производят с помощью регулируемых форсунок.
Соединительный шов, образованный с помощью клеевой ленты, имеет то преимущество, что позволяет отказаться от соединительного клапана. Это дает значительную экономию материала, особенно при изготовлении тары малого размера. Кроме того, при использовании клеевой ленты практически не образуется уступов с внутренней или наружной стороны изделия. Прочность шва в этом случае определяется прочностными показателями ленты и её адгезией к поверхности изделия.
Для склеивания применяются различные виды клеевых лент: гуммированная бумажная лента; армированная лента; хлопчатобумажная липкая лента; липкая лента из полиэтиленлавсановой пленки и другие. Выбор клеевой ленты определяется видом упаковки, её назначением и материалом. Для изделий, где требуется высокая механическая прочность, применяют в основном армированные клеевые ленты на бумажной или полимерной плёнке.
|
|

|
3 |
|
Рис. 2.14. Двухъярусное клеильное устройство: 1 - прижимной подхватывающий валик; 2 - клеенаносящий валик; 3 - шаберный |
Склеивание многослойного картона
Для получения многослойного тарного картона используют клеильные машины. Клеильные машины (рис. 2.16) рассчитаны на склеивание от двух до шести полотен картона. Рабочая ширина машины колеблется от 1,1 до 2,2 м. Скорость машины зависит от числа склеиваемых слоев, вида применяемого клея и составляет от 15 до 120 м/мин. Машины снабжены размоточными устройствами (раскатами) 1 с откидными боковыми держателями и приспособлением для смены рулонов без останова машины (сплайдер). На раскатах рулоны картона устанавливают так, что после склейки покровные слои оказываются наружными слоями. Через систему валиков картон поступает в клеильные устройства 2, где на него наносится слой клея. Клеильные устройства снабжены индивидуальными приводами для возможности изменения числа оборотов клеенаносящего валика, т.е. регулировки количества наносимого клея.
При выработке двухслойного картона клей наносится на внутреннюю поверхность верхнего слоя. При выработке трехслойного картона и более нанесение клея на слои производится так, чтобы после его высыхания коробление было минимальным.
|
валик; 4 - ванна |
|
|

|
7 |
|
£ |
|
/ |
|
а |
|
8 9 |
|
Рис. 2.15. Принцип работы клеевого устройства: 1 - клеевой шабер; 2 - клеевой черпальный валик; 3 - растирающий валик; 4 - затяжной узел резинового полотна; 5 - резиновое полотно клеевого цилиндра; 6 - клише для нанесения клея; 7 - захват конвейерной цепи; 8 - звездочка цепи; 9 - прижимной валик |
Прессовая часть клеильной машины состоит из двух -
четырех прессов 3, рассчитанных на постепенное увеличение линейного давления по
ходу по
лотна до 50 кН/м. Прессованием достигают пропитывание картона клеем и его
равномерного распределения по ширине полотна.
2.4. Облагораживание
Облагораживание служит для повышения прочностных, барьерных, печатных и других свойств бумаги и картона, а также для улучшения качества их поверхности. К облагораживанию относятся процессы: нанесение покрытий, обтягивание, крепирование, ламирование, пропитка.
Наиболее распространенные типы устройств для нанесения покрытий на бумагу и картон приведены в табл. 2.1.
|
Таблица2.1 Характеристики наиболее распространенных типов устройств для нанесения покрытий
|
Обработка картона на клеильном прессе
Клеильный пресс используют для поверхностной проклейки, пигментирования и легкого мелования бумаги. Клеильный пресс устанавливают в сушильной части БДМ, где сухость бумажного полотна при поступлении на поверхностную обработку составляет не менее 70 %, а с учетом увлажнения полотна в прессе его сухость целесообразно поддерживать в пределах 88- 95 %. Это объясняется тем, что бумага сухостью ниже 70 % при дополнительном увлажнении может обрываться. Кроме того, полотно с высокой влажностью после обработки трудно досушивается.
В традиционных двухваликовых клеильных прессах нанесение проклеивающей или меловальной композиции на поверхность полотна-основы осуществляется при помощи спрысков или же снятием ее с поверхности валов, окунаемых в раствор с последующим отжимом избытка клея между валами пресса.
С ростом требований к проклейке и проблем с обезвоживанием обработанного полотна возникает необходимость повышения содержания сухих веществ в меловальной композиции, что ограничивает возможности применения обычных прессов. Их заменяют пленочными клеевыми прессами. Нанесение покровной массы в таких прессах осуществляется путем формирования на поверхности вала клеильного пресса жидкой пленки заданной толщины, которая затем переносится на бумагу, находящуюся в зазоре между валами. Толщина жидкой пленки определяется, например, дозирующим стержнем различного диаметра.
Валиковое нанесение покрытий
Валиковый способ нанесения покрытий основан на уносе слоя наносимого жидкого состава движущейся твердой поверхностью (валика или огибающей его бумаги) с последующим переходом жидкости на другую твердую поверхность. Этот способ можно применять для растворов, дисперсий и даже расплавов полимеров. Основными элементами валиковых устройств (рис. 2.18) являются:
- купающий валик, поверхность которого огибается бумажным полотном, соприкасающимся с поверхностью жидкости;
- наносящий валик, с которого на поверхность бумаги переходит слой наносимой жидкости, ранее унесенной поверхностью валика из ванны или с другого (вспомогательного) валика;
- купающийся валик, частично погруженный в жидкость и уносящий при вращении на своей поверхности слой жидкости, переходящий затем (полностью или частично) на поверхность соприкасающейся с ним бумаги (наносящий валик) или промежуточного валика;
- дозирующий валик, снимающий с поверхности наносящего валика избыток жидкости перед его контактом с бумажным полотном за счет его вращения навстречу наносящему валику;
- прижимной валик, прижимающий огибающее его бумажное полотно к поверхности наносящего валика;
-
разравнивающий (шлифующий) валик, выравнивающий слой покровной
массы за счет вращения навстречу движению бумажного полотна.
|
|

Рис. 2.18. Различные варианты нанесения покрытий валиками: а - купающим; б - наносящим (купающимся); в - купающимся и дозирующим; 1 - наносящий валик; 2 - купающийся валик; 3 - дозирующий валик; 4 - прижимной валик
Шаберное нанесение покрытий
Шаберный способ нанесения покрытий основан на удалении с поверхности бумаги избытка покровной массы при помощи шабера. В месте контакта шабера с бумагой бумажное полотно обычно находится на опорной поверхности (опорном валу), что позволяет регулировать массу наносимого покрытия, изменяя силу прижима шабера. При использовании шаберных систем осуществляются такие важные процессы, как разравнивание покрытия, частичное вдавливание покровной массы в структуру бумаги, удаление избытка покровной массы с поверхности бумаги.
Существуют следующие типы шаберов: ножевой - жесткий и гибкий, вращающийся, воздушный.
Жесткий ножевой шабер представляет собой пластину из твердого материала (стекла, стали). Меняя положение пластины относительно полотна бумаги, можно регулировать толщину наносимого покрытия. Применение их целесообразно при небольшой ширине бумажного полотна.
Гибкий шабер (лезвие) представляет собой тонкую (0,2...0,3мм) гибкую стальную пластину. Он может сочетаться с различными видами устройств, подающих покровную массу, может являться одной из стенок ванны, в которой находится покровная масса, и т.д. Недостатком систем с неподвижным шабером является возможность образования полос на поверхности покрытия. Этого недостатка лишены подвижные шаберы.
|
|

Вращающийся
шабер (роль-ракель) представляет собой хромированный стержень диаметром около
10 мм, вращающийся навстречу движению бумажного полотна.
Воздушный шабер (рис.2.19) удаляет избыток покровной массы воздействием струи воздуха, выходящей из щелевого сопла. Параметрами, определяющими работу воздушного шабера, являются: давление воздуха, ширина воздушной щели сопла, расстояние между воздушной щелью сопла и полотном бумаги, угол между направлением воздушной струи и полотном бумаги.
|
Рис. 2.19. Схема нанесения покрытия с использованием воздушного шабера: 1 - воздушный шабер; 2 - опорный вал; 3,4,6 - бумаговедущие валики; 5 - купающийся валик; 7 - приемный лоток-инжектор |

Мелование
Покрытие поверхности бумаги (картона) специальным составом, придающим ей особую гладкость и белизну, называется мелованием. В композицию меловального покрытия обычно входят пигмент и связующие вещества. В качестве пигмента применяют каолин, сернокислый барий, мел, диоксид титана и другие вещества. К числу наиболее часто используемых связующих веществ относятся крахмал, казеин, животный клей, латекс и некоторые синтетические смолы.
Мелование бумаги (картона) производят либо на меловальной установке в клеильном прессе, встроенном в сушильную часть БДМ (КДМ), либо на отдельно стоящих агрегатах. Они различаются способами нанесения покрытия и его равномерного распределения.
Клеильный пресс состоит из двух обрезиненных валов - твердого и мягкого для нанесения меловальных составов на полотно бумаги (картона). Состав вязкостью 0.01- 0,02 Па-с наносится на бумагу и разравнивается за одну операцию. Между валами клеильного пресса создается давление 1-3 Н/м. Меловальный состав подается на одну или обе стороны полотна бумаги при помощи спрысков. Твердый вал устанавливают, как правило, для верхней стороны полотна.
По взаимному расположению валов различают вертикальный, горизонтальный и наклонный клеильный пресс (рис. 2.20). Угол между осевой плоскостью валов и горизонтальной плоскостью составляет 450 , благодаря чему операция заправки бумаги проще, чем у горизонтального пресса. При работе пресса бумага охватывает нижний вал, поэтому нагрузка от меловального состава на полотно и попадание воздуха в зазор уменьшаются, что снижает возможность обрыва полотна в прессе.
|
б - горизонтального; в - наклонного; 1 - подача состава; 2 - твердый вал; 3 - мягкий вал |

Наиболее распространенные типы меловальных устройств и их технические характеристики представлены на рис. 2.21 и в табл. 2.2.
Таблица 2.2
Технические характеристики меловальных устройств
|
Показатель |
Тип устройства |
||||
|
клеильный |
вращающийся |
вращающийся |
воздушный |
ножевой |
|
|
пресс |
шабер |
стержень |
шабер |
шабер |
|
|
Масса 1 м2 по |
1-6 |
2-6 |
3-10 |
8-35 |
6-35 |
|
крытия, г |
|||||
|
Содержание су |
30-45 |
35-55 |
40-55 |
35-50 |
55-73 |
|
хих веществ, % |
|||||
|
Вязкость, Па-с |
До 400 |
50-1400 |
100-2000 |
100-500 |
1000-8000 |
|
Максимальная |
500 |
400 |
700 |
450 |
1500 |
|
скорость, м/мин |
|||||
|
Способ сушки |
|||||
|
(И-инфро- |
А+Ц |
И или А+Ц |
А или И+Ц |
А+Ц или |
А+Ц или |
|
красная, |
или И+Ц |
И+А+Ц |
И+А+Ц |
||
|
А-аэрофонтан- |
|||||
|
гая, Ц-цилиндро- |
|||||
|
вая) |
|
|

Рис. 2.21. Схемы меловальных устройств: а - с воздушным шабером:
1 - полусухой каландр; 2 - разгонный валик типа Маунт-Хоуп;
3 - наносящий валик; 4 - ванна; 5 - прижимной валик; 6 - сопло воздушного шабера; 7 - сушилка с инфракрасным излучением; 8 - сушильный цилиндр; 9 - полотно бумаги; б - с вращающимся стержнем: 1 - наносящий валик; 2 - вращающийся стержень (пруток); 3 - ванна; в - с роликовым шабером: 1 - наносящий валик;
2 - роликовый шабер; 3 - ванна
Нанесение покрытий на кашировальных машинах
Кашировальная машина (рис. 2.22) состоит из раскатных устройств, узла нанесения на бумагу клея или расплава полимера, сушильного или охлаждающего участка и наката. Такие же машины применяются для получения многослойных упаковочных материалов (например, бумага-полиэтилен-фольга-лак или фольга-бумага-полиэтилен и др.).
|
|

|
|

3. Технология и оборудование производства гофрированного картона
Особое место среди картонов и картонажных материалов для упаковки занимает картон с гофрированным профилем (гофрокартон).
Первый патент по гофрированию бумаги был зарегистрирован в Англии в 1856 году. Полученный материал использовали, в основном, при производстве шляпок. Затем, гофрированная бумага нашла применение в качестве упаковочного материала, обеспечивающего защиту товара от механических повреждений. Важным моментом развития гофротары стало использование двухслойного гофрокартона для упаковки стеклянных бутылок. Немногим позже его стали использовать для защиты стекол керосиновых ламп при транспортировке. Первый патент на двухслойный картон в США был зарегистрирован в 1874 году. Владельцем патента стал американец Стив Лонг, предложивший приклеивать к гофрированному слою плоский слой бумаги. В 1895 году в США была выпущена первая машина с механическим приводом для изготовления двухслойного гофрокартона и сматывания его в рулоны. Еще год спустя американец Роберт Томсон запатентовал трехслойный гофрокартон. В 1916 году появился пятислойный, а в 1953 году - семислойный гофрокартон. С течением времени изменялись виды и размеры гофров.
3.1 Структура и виды гофрированного картона
Гофрированный картон - это материал, используемый как для транспортной, так и для потребительской тары. Он изготавливается согласно ГОСТ Р 52901- 2007 «Картон гофрированный для упаковки продукции». К наиболее типичным видам этого материала относятся: двух- трех- и пятислойный гофрокартон (рис. 3.1).
Двухслойный гофрокартон типа «Д» состоит из одного слоя гофрированной бумаги (флютинга), склеенного с одним плоским слоем картона (лайнером). Поставляется в рулонах. Материал сочетает в себе амортизационные свойства, гибкость в продольном направлении и жесткость в поперечном. Его используют как защитную упаковку для бьющихся изделий,
51
для упаковки книг, пересылаемых почтой, мебели и других изделий. Долгое время применялся для упаковки для электрических лампочек.
Трёхслойный гофрокартон типа «Т» состоит из двух плоских слоев - лайнеров, приклеенных к третьему гофрированному слою - флютингу. Поставляется в листах. Тара из него имеет хорошие амортизационные свойства и показатели на пробой; обладает способностью к штабелированию и пригодную для нанесения печати поверхность. Используют для изготовления транспортной и потребительской тары. В зависимости от места применения используют различные профили гофры и сорта бумаги.
Пятислойный гофрокартон типа «П» состоит из трех слоев лайнеров и двух слоев флютинга. Обладает комплексом защитных свойств, имеет высокую прочность тары из него при штабелировании и пригодную для нанесения печати поверхность.
Семислойный - три слоя флютинга и четыре - лайнера. Это картон повышенной прочности используют вместо древесины, если нужен аналогичный уровень прочности и значительное снижение веса. Большую часть его отправляют на специализированные перерабатывающие заводы в листах.
|
Рис. 3.1. Картон гофрированный: 1 - двухслойный; 2 - четырехслой -ный; 3 - пятислойный; 4 - семислойный; H - толщина картона; h - высота гофра; l - шаг гофра |

Пяти- и семислойный гофрокартон используется, в основном, при изготовлении поддонов и контейнеров, предназначенных для тяжелых и объемных товаров, таких как бытовая техника или мебель. Во Франции работает компания, которая выпускает девятислойный гофрированный картон.
Роль лайнера заключается в придании прочности и сохранении гофрированного картона как единого целого. Именно от качества лайнера во многом зависят свойства гофрированного картона как при нагрузках в практическом использовании, так и в отношении внешнего вида изготовленной из него упаковки. В качестве лайнера может быть использован практически любой, в том числе и макулатурный, картон, который пригоден к склейке. Наилучшие виды упаковки из гофрированного картона получаются при применении прочных сортов картона (крафтлайнера), который изготавливается из первичных волокон сульфатной небеленой целлюлозы. Картон, изготовленный из вторичного волокна (тестлайнер), имеет, как правило, более низкие показатели качества, но за счет своей сравнительной дешевизны, получил весьма широкое распространение. В качестве лайнера используется картон с массой, в зависимости от марки, от 125 до 350 грамм на кв. метр.
Задача флютинга состоит в придании гофрированному картону высокой жесткости и амортизационных свойств. Основными исходными материалами для производства флютинга являются полухимическая древесная масса и макулатура. Для повышения показателя жесткости производится проклейка бумаги в массе и на поверхности. В качестве флютинга используется бумага массой, в зависимости от марки, от 80 до 160 грамм на кв. метр.
При использовании беленого волокна в наружном слое гофрокартона получают чисто белую поверхность, пригодную к многокрасочному полиграфическому оформлению. Плотная белая крафт-бумага может использоваться в качестве лайнера в тех случаях, когда для оформления изделий требуется графика высокого качества. Такая бумага перед тем как она станет частью гофрированного картона предварительно запечатывается. Таким образом удается избежать неровностей печати, возникающих при запечатывании поверхности готового гофрокартона.
Отдельные слои гофрированного картона склеиваются при помощи крахмального клея (15-20 г на кв. метр). Клей из обычного крахмала не выдерживает высокой влажности воздуха, в результате чего теряется прочность склейки. Поэтому чаще используют клеи из модифицированного крахмала и другие водостойкие клеи. Более устойчивый к погодным условиям клей будет дольше и лучше сохранять качество тары.
Различные марки гофрокартона в основном используются следующим образом:
- картон марки Д предназначен для изготовления вспомогательных упаковочных средств;
- картоны марок Т11-Т15 (класс 1) предназначены для изготовления тары и вспомогательных упаковочных средств для продукции и изделий, способных воспринимать нагрузки штабеля и динамические нагрузки;
- картоны марок Т21-Т27 (класс 2) предназначены для изготовления тары и вспомогательных упаковочных средств для продукции и изделий, не способных воспринимать нагрузки штабеля;
- картоны марок П31-П37 предназначены для изготовления крупногабаритной высокопрочной и жесткой тары и контейнеров;
-
картоны марок С41-С45 предназначены для изготовления
крупногабаритной тары.
Стандартные размеры гофров обозначаются как А, С, В, Е и F по мере уменьшения шага и высоты гофров. Стандартные конфигурации гофров приведены в табл. 3.1.
|
Таблица 3.1
|
Готовый (товарный) гофрокартон характеризуется массой одного квадратного метра, которая практически равна сумме масс составляющих его слоев.
Кроме указанных выше марок, встречаются и другие виды гофрокартона. Это тяжелый гофрированный картон, микрогофрокартон, легкий и мелованный картон.
Тяжелый гофрокартон имеет массу более 1200 г/м2. Его используют в основном, для производства комбинированной упаковки в сочетании с другими материалами, обычно с древесиной. Картон выпускают в виде листов и используют в качестве плоских панелей. Помимо особых условий изготовления тяжелых гофрокартонов, повышенного внимания требуют процессы продольно-поперечной резки и рилевки его. Продольная резка и рилевка всегда были слабым местом переработки толстого картона. Для продольной резки рекомендуется одиночный тонкий высокоскоростной дисковый нож. Ротационная поперечная резка должна иметь жесткую конструкцию и быть оснащена хорошо подогнанными ножами. Предпочтительно использование двойного ротационного ножа, режущего по принципу ножниц, который гарантирует четкий срез и качественный край.
Микрогофрокартон и легкий гофрокартон тоньше и менее жесткий по сравнению с обычным картоном. В нем больше гофров на единицу длины. Масса лайнера и флютинга составляют менее 53 и 44 г/м2 (упаковка для гамбургеров). Основное требование - безупречная поверхность для нанесения печати. В связи с этим были разработаны более тонкие профили гофр (например, G2, N, O), которые позволяют использовать более легкий лайнер для запечатываемой поверхности. Микрогофрокартон представляет собой альтернативу обычному сплошному картону, как материал, позволяющий экономить 30-40 % волокнистого сырья.
|
Стандартные конфигурации гофров |
Мелованный гофрокартон имеет
наружный слой лайнера, покрытый меловальным составом. Наличие мелованного слоя
создает затруднения при
обработке лайнера на гофроагрегате из-за того, что он плохо пропускает влагу. Мелованные или с «покрытием» лайнеры пользуются большим спросом. Коробление, волнистость и качество профиля - потенциальные дефекты, с которыми сталкиваются при печати и переработке мелованного гофрокартона.
Гофрированный картон с гофром А (крупный) обладает большой упругостью и применяется для упаковки продукции из стекла, керамики и других изделий, требующих повышенной защиты от ударов толчков, т.е. динамических нагрузок. Большая высота и шаг гофров при сравнительно небольшом количестве их на 1 погонный метр полотна картона придают ему амортизирующую способность. Этот тип картона рекомендуется использовать для различного вида прокладок, вкладышей и амортизаторов. При повышенной массе 1 м2 флютинга, гофр А позволяет создать жесткий прочный ящик.
Гофрированный картон с гофром В (мелкий гофр) применяется для изготовления тары, от которой не требуется высоких амортизационных показателей, в частности, предназначенной для упаковки твердых грузов, таких как консервы в металлических банках, изделий бытовой химии в потребительской таре, при транспортировке мебели и др. Обычно используется в тех случаях, когда не требуется высокая прочность при штабелировании ящиков.
Гофрированный картон с гофром С (средний гофр) является наиболее распространенным видом гофрокартона. Он сочетает в себе свойства гофрокартона с гофром А и с гофром В, обладая одновременно достаточной жесткостью и амортизирующей способностью, используется для упаковки различной продукции.
Гофрированный картон с гофром Е (микрогофр) благодаря большому количеству гофров на 1 погонный метр полотна картона, имеет более ровную поверхность и высокую жесткость в обоих направлениях. Это обеспечивает возможность нанесения на его поверхность высококачественной текстовой и иллюстративной печати. Благодаря этому он находит применение для изготовления разного рода потребительской тары или используется в качестве наружного слоя многослойного комбинированного гофрокартона. Картон с гофром Е имеет вдвое больший показатель торцевой жесткости, чем сплошной склеенный картон такой же массы. Комбинация гофра Е с другими типами гофр (например: А-Е, В-Е, С-Е, Е-А-В) позволяет получить гофрированный картон с высокой прочностью.
Семислойный картон используется для изготовления поддонов и контейнеров. Сочетание различных типов гофр может придать ему следующие достоинства:
- наружный слой с гофром Е придает хорошую жесткость картона в обоих направлениях, амортизирует удары, снижает коробление поверхности и сохраняет достаточную прочность при повышении относительной влажности окружающей среды;
- внутренний слой с гофром В обладая определенной жесткостью и сопротивлением плоскостному сжатию, способен выдерживать давление с внутренней стороны коробки, оказываемое упакованным продуктом;
- средний слой с гофром А придает картону хорошую упругость (эластичность) и способность амортизировать ударные нагрузки.
3.2. Свойства и методы испытаний гофрированного картона
Физические свойства гофрированного картона, как и любой бумаги, зависят от его влажности и от скорости приложения нагрузки. Содержание влаги влияет на все механические свойства. Так, с увеличением процента влажности снижаются сопротивление сжатию, продавливанию и разрыву. Чем быстрее возрастает нагрузка, тем выше показатели прочности. К традиционным методам испытаний гофрокартона относятся:
- испытание на продавливание, при котором резиновая мембрана вдавливается во внешний слой картона (лайнера) до тех пор, пока он не прорвется. Сопротивление продавливанию трехслойного картона должно составлять от 1,1 до 1,7 МПа;
- испытание на сопротивление торцовому сжатию вдоль гофров, когда на торец образца картона, закрученного в кольцо, воздействует нарастающая вертикальная нагрузка до тех пор, пока образец не будет поврежден. Сопротивление торцевому сжатию трехслойного картон должно составлять от 3,0 до 7,0 кН/м и зависит от жесткости, придаваемой картону лайнерами и флютингом;
- испытание на сопротивление плоскостному сжатию, когда нарастающая нагрузка воздействует на плоско расположенный образец гофрокартона. Это испытание выявляет, прежде всего, жесткость флютинга, которая должна составлять от 0,23 до 0,61 МПа;
- испытание на сопротивление пробиванию, при проведении которого определяется степень противодействия гофрокартона ударным нагрузкам, мДж/м;
- испытание на сопротивление излому, при котором фиксируется число двойных перегибов на 1800 по линии рилевки. Это число не должно быть менее 10;
- испытание на расслоение, с помощью которого оценивают сопротивление гофрокартона разделению слоев. Данное испытание характеризует качество используемого клея и технологию склейки при соединении слоев гофрокартона. Для трехслойного гофрокартона оно должно составлять не менее 0,2 кН/м;
- величина коробления листа картона по ширине, мм/м.
Существенным показателем качества поверхности гофрокартона является коэффициент трения, который влияет на допустимую скорость подачи картона и качество обработки его на высекальных автоматах. Величина коэффициента трения должна составлять не менее 0,4.
3.3. Изготовление гофрированного картона на гофроагрегате
 |
Для изготовления гофрированного картона и плоских заготовок для тары применяются гофроделательные агрегаты. На них осуществляется не только процесс производства гофрированного картона, но и отдельные операции по его переработке (рис. 3.2). В конечном счете, с агрегата могут сходить листовые заготовки картонных ящиков.
Рис. 3.2. Схема гофрировального агрегата: 1 - раскаты картона;
2 - раскат бумаги; 3 - подогреватели; 4 - увлажнители;
5 - клеенаносящее устройство; 6 - узел гофрирования; 7 - конвейер;
8 - мост-накопитель; 9 - прижимной конвейер; 10 - сушильные плиты;
11 - узел продольной резки; 12 - узел продольной рилевки; 13 - узел
поперечной резки; 14 - приемный транспортер; 15 - стопоукладчик
Процессы, выполняемые гофроделательным агрегатом, заключаются в следующем.
Рулоны бумаги и картона устанавливаются на раскаты 1 и 2. Современные бесштанговые конструкции раскатов имеют рулонодержатели с гидравлическим или механическим приводом перемещения по высоте и по ширине закрепляемого рулона. Для обеспечения и контроля натяжения полотна при подаче его в машину используют пневматические, дисковые и электрические тормоза. Склейка концов рулонов производится в специальном узле (сплайдере). Его функция заключается в стыковке концов старого и нового рулонов вместе в процессе работы машины. Современные сплайдеры оснащены системами автоматического управления величиной натяжения с мгновенным реагированием.
Разматываемое из рулона полотно бумаги через подогреватель 3 и увлажнитель 4 подается к нагреваемым паром рифленым валам узла гофрирования 6. Как показала практика, увлажнение паром для большинства видов бумаги для гофрирования не требуется. Исключение составляют бумаги из полухимической древесной или сильно клееной макулатурной массы, а также лайнер, полученный из крафт-целлюлозы. Увлажнение такой бумаги с одновременным ее нагревом несколько размягчает содержащиеся в ней проклеивающие вещества и способствует улучшению проникновения клея внутрь бумаги при склеивании. Кроме того, бумага становится более эластичной, увеличивается ее способность к удлинению в процессе гофрирования и, следовательно, устраняется основная причина образования трещин. При переувлажнении бумага плохо воспринимает клей, становится рыхлой и не обеспечивает требуемую жесткость гофров. Оптимальной считается влажность бумаги перед гофрированием 7-8 %. Иногда допускается увеличение влажности до 9 %. Влажность картона для плоских слоев перед склейкой должна быть несколько ниже влажности бумаги и не превышать 7 %.
Подогреватели для бумаги и картона представляют собой стальные барабаны диаметром 900-930 мм и длиной, превышающей рабочую ширину агрегата. Барабан-подогреватель рассчитан на нагрев поверхности паром до температуры 180-200 0С. Для регулирования степени охвата барабана полотном и в целях регулирования влажности картона, поступающего на склейку, имеются два металлических вала. Минимальный охват окружности барабана - 900, максимальный - 2700. Для увлажнения картона и бумаги перед гофрированием применяются паровые увлажнители трубчатого или камерного типа.
Бумага (флютинг), проходя между зубчатыми валами гофрировальной машины (гофропресса), приобретает волнообразный профиль. Клей при помощи клеевых валиков 5 наносится на гребни волн флютинга. Сразу после гофропресса и нанесения клея флютинг объединяется с предварительно подготовленным картоном (лайнером), образуя после склеивания двуслойный гофрокартон. Полученный двуслойный гофрокартон через накопительный мост 8 подается к клеильному устройству 5, где клей наносится на вершины гофров с другой стороны флютинга.
С отдельного раската соответственно подготовленный второй слой лайнера подается и склеивается с двухслойным гофрокартоном. Так как гофрокартон из трех и более слоев не сгибается без деформации, термосклеивание и сушка его производится под нажимом роликов между плоской конвейерной лентой 9 и сушильными плитами 10. Далее на соответствующих устройствах обрезаются кромки, осуществляется продольная резка 11, рилевка 12 и поперечная резка 13, где готовый гофрированный картон нарезается на отдельные листы требуемой длины. Двухслойный картон можно наматывать в рулон. Листы гофрокартона с помощью приемного конвейера 14 и стопоукладчика 15 штабелируются и транспортируются на отлежку для охлаждения и окончательного схватывания клея.
Производительность гофроагрегата зависит от многих факторов. В их числе: качество исходного сырья, вид применяемого клея, температурный режим, тип вырабатываемого картона, частота переналадок, количество заправок рулонов, рабочая ширина и скорость агрегата. В связи с непостоянством фактической скорости работы агрегата при расчете производительности применяют значения усредненной скорости. Расчетная производительность гофроделательного агрегата определяется по следующей формуле:
Q = 60BvKaKM, м2/ч,
где В - рабочая ширина агрегата, м; v - усредненная скорость агрегата, м/мин; Ка - коэффициент выхода картона (с учетом потерь); Км - коэффициент использования машинного времени.
В табл. 3.2 приведены характеристики некоторых современных гофроагрегатов.
Таблица 3.2
Технические характеристики отечественных и зарубежных гофроагрегатов
|
Тип Ф Гофроагрегата |
ирма-производитель |
Число сло ев |
Профиль гофра |
Рабочая скорость, м/мин |
Ширина полотна, мм |
Производитель- ность, млн, м2/год |
Примечание |
|
ЛГК-5 |
АО «Петрозаводскмаш» |
2-3-5 |
В,С 1 |
50-175 |
2100 |
60 (на П трехслойном) |
Паровой теплоноситель |
|
ЛГК |
« |
2-3 |
В,С 1 |
50-160 |
1400 |
36 (на трех- слой- ном) |
« |
|
Гофролин 30-12 |
«Прогресс» |
2-3 |
A, С, B, Е |
До 20 |
1260 |
9,5 (максимум) |
Электронагрев |
|
ЛКС-2 |
«Петромаш- Сервис» |
2-3 |
В,С,Е |
До 40 |
1400 |
20-25 |
Автоматическое регулирование температуры |
|
Millugator |
"BHS Corrugated" |
3 |
Все типы |
400 |
3300 |
200 В ] |
акуумная система прижима, быстрая смена гофровалов |
|
3 |
В,С |
350-400 |
2500 |
100 |
Узел гофрирования кассетного типа |
||
|
SF 380 |
"Langston" |
3-5 |
В,С ,ВС |
350 |
2500 |
100 |
Быстрая смена гофровалов |
|
"Peters Maschinen- fabrik" |
2-3-5 |
В,С, ВС |
150 |
2500 |
150 |
- |
|
|
WJ80- 1400-B-I |
ОАО «Цзин- шаньмаш» |
3-5 |
А,В,С, EF,BC |
70-90 |
1400 |
45-50 |
Теплоноситель- пар (1,2 МПа) |
3.3.1. Гофрировальная машина
Гофрировальная машина (рис. 3.3) - это сердце гофроделательного агрегата и технологические процессы, происходящие здесь, определяют конечное качество выпускаемого картона. Она выполняет гофрирование подготовленного полотна бумаги и склеивание его с плоским слоем картона.
Гофрирование происходит при определенной влажности бумажного полотна и воздействии тепла от нагретых рифленых валов, благодаря чему гофры получаются жесткими, способными воспринимать большие нагрузки без разрушения.
4. Картонная и бумажная тара
При выборе вида и материала картонно-бумажной тары для упаковки продукции необходимо руководствоваться следующими основными требованиями:
1. Тара должна быть прочной, чтобы гарантировать сохранность упакованной продукции.
2. Стоимость тары должна составлять небольшую долю по отношению к стоимости упаковываемой продукции (за исключением подарочной).
3. Конструкция тары должна быть удобной в использовании.
4. Расход материала на тару должен быть минимальным.
5. Тара должна быть унифицированной и отвечать требованиям установленных стандартов.
6. Производство тары должно осуществляться на современном механизированном и автоматизированном оборудовании.
7. Конструкция тары должна, при необходимости, позволять производить упаковку продукции механизированным способом.
Картонная и бумажная тара по конструктивным признакам и виду материала разделяется на: ящики из гофрированного картона, ящики из сплошного клееного картона, лотки картонные, картонные барабаны и обечайки, картонные вкладыши, мешки бумажные, тара из бумажного литья, поддоны картонные, контейнеры картонные, прокладки, амортизаторы, перегородки и др.
4.1. Упаковочные изделия из гофрированного картона
Ящики картонные. По виду применяемого материала разделяются на ящики из гофрированного и сплошного склеенного картона (см. п.4.2). Первые наиболее распространены и перспективны.
Внутренние размеры ящиков должны соответствовать требованиям Межгосударственного стандарта 9142-90 с учетом габаритных размеров и массы упаковываемой продукции. Отношение длины к ширине ящика рекомендуется принимать не более 2,5 к 1, отношение высоты к ширине - не более 2 к 1 и не менее 0,5 к 1. Допустимую высоту штабеля из ящиков устанавливают по нормативно-технической документации на ящики из гофрированного картона для конкретной продукции с учетом ее свойств, полной вместимости или грузоподъемности транспортных средств. Направление гофров должно быть параллельно высоте ящика или вкладыша. Для ящиков с продукцией, не воспринимающей нагрузку штабеля, допускается другое направление гофров. Продольные и поперечные сгибы развертки ящика должны быть взаимно перпендикулярны.
Ящики по соединительному шву должны быть сшиты или склеены. Вид скрепления установлен в нормативно-технической документации на ящики для конкретных видов продукции с учетом требований к ней. Скобы для скрепления делают из проволоки или стальной ленты.
На поверхности ящика допускаются местные вмятины, образующиеся при сшивке, склейке или упаковывания ящиков в кипы. Клапаны ящиков должны выдерживать 10 двойных перегибов на 1800 по линии сгиба без образования трещин.
Для транспортирования и хранения ящики одного размера укладываются в кипы массой не более 20 кг. Кипы обвязывают полипропиленовым шнуром или лентой. В местах возможного повреждения кипы ящиков применяют картонные прокладки. Ящики и вспомогательные упаковочные средства хранят в крытых помещениях.
Ящики из гофрированного картона можно разделить по конструкции на следующие основные группы: ящики с четырехклапанным дном и крышкой; ящики с четырехклапанным дном и съемной клапанной крышкой (телескопического типа); ящики нескладные со сплошным дном и съемной крышкой; ящики оберточного типа; комбинированные ящики и др. В международной практике принята специальная кодификация типов подукции из гофрокартона (см. Приложение).
Рулоны и листы на продажу. Представляют собой исходный материал для дальнейшей переработки. Им присвоен код 01.
Ящики с прорезями четырехклапанные и трехклапанные являются самой популярной и массовой конструкцией картонной тары благодаря простоте конструкции, технологичности в изготовлении, удобстве при упаковке продукции. Им присвоен код 02. Состоят из одной части с проклеенными клеем, прошитыми или проклеенными клейкой лентой швами и верхними и нижними клапанами. Закрывание их производится посредством клапанов, составляющих единое целое с боковыми сторонами (обечайкой). Такие ящики поставляют в сложенном виде, готовыми к использованию.
Основные элементы ящика, изготовленного из одной заготовки и его развертка приведены на рис.4.1. Все элементы развертки (и складного ящика) условно разделяют на главные и вспомогательные. К главным элементам складного ящика относят лицевую 1, заднюю 3, боковые 2 и 4 стороны (панели), а также верхнюю 8 и нижнюю 18 и 20 стороны (панели). На них наносят текстовую и изобразительную информацию. Вспомогательные элементы служат для крепления и фиксации основных элементов. К ним относят склеиваемый клапан 5, верхние клапаны 9 и 10, верхний лицевой клапан 11 и нижние боковые клапаны 19 и 21.
Система нижних боковых клапанов и нижних сторон образует дно ящика. Нижние стороны могут быть приклеены друг к другу или скрепляться различными замковыми устройствами. Например, на нижней стороне 20 выполнены прорези 23 специального профиля, в которые вставляются язычки 22 нижней стороны 18.
Верхние боковые клапаны 9 и 10 совместно с верхней стороной 8 и верхним лицевым клапаном 11 образуют крышку ящика. Крышка может быть приклеенной или многократно открывающейся с фиксацией разнообразными замковыми устройствами. Замки выполняются преимущественно на верхнем лицевом клапане 11 в виде вырезов 12 или прорезей 13. В них входят и выполняют роль затворов либо верхние боковые клапаны 9 и 10, либо язычки 17 на задней стороне 3. Повышают прочность и надежность замков плечи 15 верхнего лицевого клапана. Для удобства сборки крышки верхний лицевой клапан 11 имеет конусную заводную часть 14, а в основании верхних боковых клапанов 9 и 10 вырезаны специальные компенсаторы 16. Если изготовление складного ящика завершается процессом склеивания продольного шва по склеиваемому клапану 5, то складывание (фальцовку) ящика осуществляют по двум линиям биговки 7.

и собранный ящик
Обозначение основных габаритных размеров складных ящиков (коробок) приводят в последовательности: А х В х Н (длина х ширина х высота), где А, В и Н - внешние размеры сторон (в мм). Раскрой развертки производится с учетом толщины картона, так как при сгибе по биговочным канавкам реальные внутренние размеры ящика получаются меньше на величину 2S - двойную толщину картона.
Ящики телескопические состоят из нескольких частей и характерны тем, что у них есть крышка и (или) нижняя выдвижная часть. Им присвоен код 03.
Фальцованные ящики и лотки обычно состоят из одного листа картона. Эта разновидность ящиков (код 04) применяется для упаковки плоских предметов или изделий, формируемых в плоский пакет. Эта тара находит применение для упаковки консервных банок на упаковочных машинах типа «Пак-мастер». Конструкция этих ящиков не требует дополнительных материалов (клей, скобы и др.) для их сборки перед употреблением.
Ящики раздвижные состоят из внутренних и внешних частей, скользящих друг относительно друга. Им присвоен код 05.
Ящики жесткие состоят из двух отдельных боковых частей и корпуса. Ящик должен быть прошит или склеен перед употреблением для соединения торцевых частей с обечайкой. Ящики имеют код 06.
Ящики лоткового типа. Такие ящики не имеют крышки и применяются для упаковки различной плодоовощной и кондитерской продукции. Эти ящики образуются из высеченных заготовок сложной конфигурации и собираются без применения клея, путем закрепления стенок при помощи фиксирующих элементов. Они могут иметь вентиляционные отверстия или отверстия для ручек. Ящикам присвоен код 07. По конструкциям такие ящики разделяют на: складные из одной заготовки и комбинированные. В них отдельные элементы (например, стойки) выполняются из пластмассы или древесины. Сборка комбинированных ящиков производится путем пришивки стенок к стойкам.
Барабаны из гофрированного картона. Предназначены для перевозки предметов цилиндрической формы (рулоны пленки, индикаторной бумаги и др.) и имеют обечайку в виде многогранника. По конструкции барабаны картонные разделяются на три группы: из одной заготовки с клапанным
71
дном и крышкой; из многогранной обечайки и торцевыми крышками из картона; комбинированные.
Поддоны картонные. Предназначены для пакетирования тарно-штучных грузов, формирования грузового пакета (паллета), перемещения, транспортирования и хранения грузов. Поддоны разделяются на две группы: картонные и комбинированные.
Контейнеры картонные. Предназначены для перевозки различных изделий, имеющих первичную упаковку, и позволяют создать укрупненную грузовую единицу. Основными показателями контейнеров являются грузоподъемность и собственная масса контейнера. Масса тары картонных контейнеров по отношению к массе груза составляет 5-8 %. Размеры основания таких контейнеров определяются основным модулем стандартного поддона и составляют чаще всего 800х1200 мм или 800х600 мм. По конструкции контейнеры картонные бывают: состоящие из картонного ящика и обычного деревянного поддона; сборные, состоящие из отдельных картонных заготовок, собираемых на поддоне; контейнеры со съемной стенкой или крышкой; складные с собираемыми опорами.
Картонные прокладки, решетки, амортизаторы, вкладыши, перегородки являются вспомогательными материалами и служат для разделения упаковываемых изделий, повышения прочности дна или стенок ящика, защиты изделий от ударных и вибрационных нагрузок, создания удобств упаковки. Этим материалам присвоен код 09. Наряду с амортизаторами, которые изготовляются из гофрированного картона, применяются и комбинированные, в которых картон сочетается с синтетическими амортизационными материалами, такими как пенополистирол, пенополиуретан и др.
Традиционная технология изготовления ящиков из гофрокартона состоит обычно из следующих двух основных групп операций: высечка и рилевка закроя и, если ящик не сборный (из одной детали) - фальцевания и соединения (склейка, сшивка) бокового шва. Изготовление закроя ящиков, когда высечка и рилевка осуществляются по прямым линиям в продольном и поперечном направлениях, не требует сложной инструментальной оснастки. В этом случае используются биговально-высекальные станки упрощенного типа. Штамповка может осуществляться из листов на машинах плоской высечки (более точная штамповка) или на ротационных прессах (более высокопроизводительная штамповка).
5. Технология и оборудование производства картонной тары
На крупных предприятиях переработка картона в тарные изделия осуществляется, как правило, с использованием автоматизированных поточных линий, оснащенных устройствами для подачи заготовок, печатными секциями, резательно-биговальными узлами, фальцевально-склеивающими секциями, узлами упаковки заготовок в пачки и транспортные пакеты. На небольших перерабатывающих предприятиях чаще устанавливают отдельные агрегаты для выполнения отдельных операций.
Наиболее распространенные складные с четырехклапанным дном ящики квадратного или прямоугольного сечения могут быть сформированы за один проход на автоматизированной поточной линии. Такие ящики изготавливаются обычно в следующей последовательности:
- печатание рисунков и надписей на наружной поверхности будущего ящика;
- высекание прорезей (шлицев) между верхними и нижними клапанами и соединительного клапана в случае клапанного соединения;
- рилевка поперечных линий сгиба (продольные линии могут быть выполнены на гофроделательном агрегате);
- фальцевание заготовок для подготовки их к сшиванию или склеиванию;
-сшивание (или склеивание) заготовок по соединительному клапану или заклеивание липкой лентой линии стыковки боковых сторон ящика;
- отсчет и обвязка сложенных ящиков в пачки (шт.) или в тюки с определенной массой (кг);
- отправка на склад готовой продукции.
Более экономичным способом использования картона по сравнению с изготовлением обычного четырехклапанного ящика, является применение оберточного ящика. Принцип обертывания состоит в том, что на развернутую заготовку, имеющую рилеванные линии сгиба и высеченные прорези, укладывается в виде параллелепипеда товар, после чего заготовка оборачивается по линиям сгиба вокруг него, образуя ящик прямоугольной формы. Места стыковки заклеиваются липкой лентой. Процесс упаковки по способу оборачивания заготовки показан на рис. 5.1.
 |
Рис. 5.1. Упаковка консервных банок по способу оборачивания заготовки ящика вокруг пакета изделия
Различные автоматы для создания кроев и операций обертывания выпускает ряд зарубежных фирм. Использование оберточного способа упаковки приводит к экономии до 30 % гофрированного картона по сравнению с обычным ящиком. Кроме того, отпадает необходимость в таких операциях, как сшивание или оклеивание, формирование и стыковка клапанов. Автомат обслуживает один оператор.
5.3. Печатно-высекальные машины (печатные слоттеры)
Наиболее распространенный вид машин по производству картонной ящичной тары. При всем разнообразии исполнений они могут включать следующие основные элементы: секцию подачи заготовок, печатные секции, высекальную секцию и секцию поперечной рилевки, секции приема и штабелирования заготовок. В отдельных типах машин между высекальной секцией и секцией приема заготовок включаются ротационные вырубные секции для выпуска заготовок усложненных конфигураций.
Печатно-высекальные машины выпускаются в продольно-раздвижном исполнении для возможности подхода персонала при обслуживании печатных секций. Новейшие типы современных машин выпускаются с самостоятельными печатными, высекальными и ротационно-вырубными секциями, которые могут быть выдвинуты в стороны для замены их другой секцией. В конструкции таких машин предусмотрено модульное исполнение отдельных секций, обеспечивающее быструю замену их при наладке или смене инструмента без продолжительного останова всей машины. Типы машин имеют различные размеры в зависимости от величины форматов перерабатываемых заготовок для картонных ящиков, находящихся в пределах от 180х240 до 1810х4910 мм.
Печатно-высекальные машины (печатно-высекальные автоматы) предназначены для изготовления закроев пачек, коробок, ящиков и других изделий из бумаги и картона. Печатно-высекальные автоматы - это комплексно механизированные поточные линии, где за один проход можно отпечатать рисунок в несколько (от 1 до 8) красок и текст, биговать (рилевать) все линии сгибов, высечь все шлицевые и угловые прорези и обрезать края закроя изделия.
Различие в конструкциях этих машин связано в первую очередь с видом исходного материала, подаваемого на обработку. Это может быть материал в виде рулонов бумаги и картона или в виде листовых, чаще всего картонных, заготовок различного формата.
5.3.1. Слоттеры для рулонных исходных материалов
Из рулонных материалов обычно изготавливают закрой пакетов, конвертов, пачек, коробок, мешков и т. п. изделий.
Принцип действия печатно-высекальных агрегатов для рулонных исходных материалов заключается в следующем. Полотно бумаги или картона разматывается с рулона и поступает на устройство, которое выравнивает его перед подачей на последующие операции. Затем с помощью тяговых валиков полотно поступает в печатную секцию, где на него наносится многоцветный рисунок и надписи. После печати полотно подается на узел высечки закроя, а также бигования, который может быть размещен в штамповочном аппарате. Готовые выкройки укладываются в стопу на стапеле, где число их контролируется счетчиком.
Последовательность операций в печатно-высекальных агрегатах для листовых исходных материалов обычно следующая. С помощью механизма подачи листы картона вводят в приемные валы машины; производится печатание рисунков на наружной поверхности; высекаются прорези (шлицы) между клапанами; рилюются поперечные линии сгиба (продольные линии сгиба выполняются заранее). Готовые выкройки укладываются в стопу, причем число их контролируется.
Простейший печатно-высекальный агрегат (рис. 5.3) состоит из следующих основных секций: зарядной, четырех печатных, высекальной и стапельной. Бумага или картон подается в рулонах. Рулон прочно устанавливается в зарядную секцию с помощью втулок и шпинделя. На шпинделе укреплено тормозное устройство, сдерживающее маховую массу вращающегося рулона во избежание опережения подачи полотна, сходящего с рулона.
 |
Приводной форматный валик 1 имеет длину окружности, равную одной или кратной длине будущей заготовки (длине подачи). Прижимные цилиндры 2 и 3 обеспечивают прижим полотна к форматному валику 1, сматывающему полотно с рулона в виде петли через направляющий цилиндр 4 , на котором слева и справа установлены регулируемые направляющие планки для полотна 7. Направляющий цилиндр имеет возможность перемещения влево или вправо для выправления полотна по центральной оси агрегата. Вращающаяся щетка 6 служит для удаления пыли с полотна. Правильные валики 8 выравнивают полотно во избежание образования продольных складок. Наличие петли полотна позволяет менять рулон, не останавливая агрегата и, одновременно, обеспечивает равномерное натяжение полотна перед входом в печатную секцию.
Рис. 5.3. Картонопроводящая схема печатно-высекательного автомата марки СДА-111: 1 - форматный валик; 2,3 - прижимные цилиндры; 4 - направляющий цилиндр; 5 - войлочный тормоз; 6 - щетка; 7 - направляющий упор; 8 - правильные валики; 9 - обрезиненные офсетные валики; 10 - клишейные валики; 11 - печатные цилиндры; 12 - промежуточный механизм натяжения; 13 - валики периодической подачи; 14 - штанцевальный аппарат
В печатной секции полотно прижимается пружинящими стальными печатными цилиндрами 11 к обрезиненным офсетным валикам 9. После печати, перенесенной с клишейных валиков 10, полотно проходит через промежуточный механизм натяжения 12, предотвращающий его провисание на печатных секциях из-за периодичности работы механизма подачи полотна 13 в высекальный аппарат 14. При периодической работе пуансона высекального аппарата происходит останов валиков подачи 13. Между ними и промежуточным механизмом натяжения 12 на каждую высечку периодически образуется петля. Готовые высечки поступают на стапельную приемку.
Схема печатно-высекальной машины с тремя печатными секциями обеспечивающей многокрасочную печать офсетным способом, высечку и бигование приведена на рис. 5.4. Высечка и бигование производится с помощью штанцевального аппарата с нижней неподвижной матрицей и верхним подвижным пуансоном, снабженными стальными износоустойчивыми ножами. Полотно картона или бумаги разматывается с рулона и поступает на специальное устройство, которое тормозит и выравнивает полотно, регулируя его равномерное поступление на тяговые валики, печатную секцию, вы- секальный пресс и стапельную приемку, где отпечатанные, разрезанные и бигованные заготовки укладываются в стопу; число заготовок контролируется счетчиком.
Отличительной особенностью машины ВДО-76 (Германия) от других пе- чатно-высекальных агрегатов является размещение высекального аппарата перед печатными секциями. На этом аппарате картон из рулона разрезается на листы, просекаемые затем на отдельные заготовки (закрои), которые связаны между собой узкими перемычками. Высекальный инструмент (рис.5.5) представляет собой набор стальных плоских ножей 1 разного профиля и различной высоты. Ножи вмонтированы в толстый лист фанеры 5, а вокруг них укреплены резиновые обкладки 2. Фанерный лист с ножами вставляется в специальную раму на стальной высекальной плите 3. В печатные секции картон поступает в виде отдельных листов. Передачу листов между печатными секциями осуществляют промежуточные валики. На приемном столе листы с закроем легко разделяют на отдельные заготовки.
|
Рис. 5.4. Схема печатно-высекательного автомата ДО-53: 1 - рулон; 2 - тормозной стол; 3 - тяговые валики; 4 - ведущие валики; 5 - загибающие валики; 6 - тормозной валик; 7,8,9 - печатные секции; 10 - офсетные валики; 11 - клишейные валики; 12 - подающие кольца; 13 - штанцевальный аппарат; 14 - стапель |

|
t 2 Я
Рис. 5.5. Высекательный инструмент автомата ВДО-76: 1 - ножи; 2 - резиновые обкладки; 3 - высекательная плита; 4 - рама заключная; 5 - фанера |

|
Рис. 5.6. Схема высекательного автомата «Бобст-Чемплейн» марки А-25/С-42: 1 - стойка для рулонов; 2 - узел для сращивания полотна картона; 3 - тянущее устройство; 4 - накладное устройство; 5 - печатный аппарат; 6 - коробка передач для точной регулировки; 7 - штанцевальный аппарат; 8 - вырывающее устройство ротационного типа; 9 - двойной выводящий стол узла выдачи готовых высечек изделия |

5.4. Складывающие и соединяющие машины
5.4.1. Сшивающие машины
Применяются для сшивания элементов конструкций небольших партий ящиков. Сшивающие машины выпускаются в большом разнообразии конструкций. Сшивание на них производится плоской круглой и плоской проволокой. Подача заранее сложенных заготовок ящиков производится вручную, шаг между скобами регулируется скоростью продвижения заготовки через сшивную головку. Управление машиной может осуществляться с помощью ножной педали.
На сшивающих машинах производят сборку конструкций ящика с пришитыми торцевыми стенками и других сложных конструкций. Для этого иногда применяют скобосшивные станки, которые производят сшивание элементов конструкций картонной тары при помощи «гигантских» скоб. Такие станки способны сшивать гофрокартон большой толщины - пяти- и семислойный. Станки могут иметь горизонтальную и вертикальную конструкцию. Наряду со стационарными станками применяется и ручной пневматический инструмент (степлер). Его используют при сборке крупногабаритной картонной тары, пришивке торцевых стенок к ящикам, пришивке дна и горловины картонных барабанов и других операций.
90
5.4.2. Складывающе-склеивающие машины
Машина предназначена для фальцевания и склеивания по соединительному клапану заготовок картонных ящиков. Главное преимущество такого вида склеивания заключается в высокой производительности и простоте клеильного устройства. Прочность клеевого шва зависит от адгезионных свойств клея, жесткости склеиваемых элементов и структуры поверхностных слоев склеиваемых материалов. Склеивание обычно производят с внутренним креплением соединительного клапана.
Складывающе-склеивающая машина состоит из питающего устройства (часто с вакуумной подачей заготовок), складывающе-склеивающего устройства, сушильной части, счетного устройства и сборочного конвейера. Заготовки, поштучно пройдя через секцию выравнивания и подрезки клапана, попадают на клеенаносящее устройство, перегибаются на 1800 , проходят под прижимными роликами и выходят на сборочный конвейер, расположенный перпендикулярно оси машины. Производительность таких машин составляет, в зависимости от модификации, от 100 до 600 ящиков в минуту.
Образование соединительного шва с помощью клеевой ленты дает возможность отказаться от соединительного клапана, что дает экономию материала при изготовлении ящиков. Для упаковок, где требуется высокая прочность, применяют армированные клеевые ленты на бумажной или полимерной основе. Соответствующая машина состоит из подъемного роликового стола, на котором укладывается штабель заготовок, подающего устройства, прижимного роликового конвейера и устройства для размотки и подачи клеевой ленты. Заготовки снимаются со штабеля, проходят через фальцующее устройство, где они сгибаются на 1800 и укладываются на подающие ролики. Клеевая лента, разматываясь с бобины и пройдя подающие ролики, наклеиваются на стык соединительного шва и прикатываются прижимным роликом. После этого заготовки роликовым транспортером передаются на укладку в пачки. Производительность таких машин составляет 2060 ящиков в минуту.
5.4.3. Складывающе-сшивающие машины
Предназначены для фальцевания и сшивки заготовок ящиков, поступающих от печатно-высекальных машин. Машина состоит из двух основных агрегатов: складывающе-сшивающей части и штабелера-укладчика готовых ящиков. Заготовки ящиков укладываются пачками на приемный стол машины и поштучно подаются в складывающее устройство, где они фальцуются и затем проходят через сшивную головку, где производится сшивка их по клапану металлическими скобами. После сшивки ящики передаются на промежуточный транспортер и в определенном количестве штук укладываются в пачки, а затем выводным конвейером передаются на машины для обвязки.
Секция сшивки служит для сшивания элементов заготовки скобами из плоской или круглой проволоки, подаваемой с бобин. Секция сшивки состоит из следующих частей: главного привода, расположенного в верхней части станины; сшивной головки, смонтированной на корпусе вместе с механизмом подачи металлической ленты или проволоки; механизма рубки; механизма формирования и выталкивания скоб; выводных роликов, предназначенных для подачи заготовки на величину шага сшивки и вывода её на конвейер; механизма прижима роликов, срабатывающего в момент передвижения заготовок на шаг сшивки; станины секции. Производительность таких машин составляет 60-80 ящиков в минуту.
5.5. Печатно-высекальные и складывающе-склеивающие агрегаты
Технический прогресс в области производства картонных ящиков предполагает полную автоматизацию производственного процесса посредством создания автоматизированных линий от рулона или плоской заготовки до упакованных в кипы складских ящиков с контролем качества и управлением с использованием компьютерных технологий. Агрегирование выше рассмотренных отдельных машин и станков в единую поточную линию дает возможность за один проход картона производить печатание, просечку, рилевание, складывание, склеивание, отсчет и укладку ящиков в пачки.
Для примера рассмотрим флексофальцесклеивающую (ФФС) машину производства «Бобст Груп ЛТД» для производства ящиков из листовых гофрокартонных заготовок. ФФС - модульная построенная в линию машина, где представлено несколько секций, на которых можно выполнять следующие операции: флексографическая печать в несколько цветов, продольная высечка, биговка (рилевка), ротационная высечка, склейка и пакетирование. Для определенного заказа используют отдельные или все секции. ФФС выпускают шириной от 1,6 до 5,0 м. Остановимся на отдельных секциях ФФС.
Самонаклад. Это секция, на которой листы гофрированного картона загружают на приемный стол перед подачей в машину. Качественная подача очень важна для аккуратной транспортировки листа в машине. Некоторые машины оснащены автопитателями, заменяющими ручную подачу в зоне загрузки машины и обеспечивающими постоянный поток картона в самонакладе. Вид укладки стопы зависит от того, с какой стороны наносится печать - сверху или снизу. Используют две системы подачи. При загрузке по переднему краю листа его используют как точку отсчета; картон подают в машину с помощью ремней, роликов или челночного механизма. При загрузке ударного типа, картон подают в машину при помощи планки-толкателя, которая ударяет по задней кромке листа. Обе системы оснащены вакуумными устройствами, которые обеспечивают прижим картона, правильную транспортировку и точность направления при вводе картона в машину.
Некоторые ФФС оснащены вакуумными устройствами удаления пыли с листа для улучшения качества печати.
Секция флексографической печати. На печатных секциях ФФС используют флексографический способ печати с быстрой сушкой, которая состоит из растрового вала, формного и печатного цилиндров. Краску дозируют, используя резиновый шаберный валик или ракельную систему. Точность настройки печати зависит от используемого метода перемещения листа в машине: тянущие ролики, вакуумные ролики или вакуумные ремни. Вакуумную систему рекомендуется использовать там, где на задней панели ящика нет обрезной кромки. Ее используют для ФФС с верхним способом нанесения печати. Систему с тянущими роликами используют в машинах с нижним способом нанесения печати. Печатные секции имеют различные конфигурации. Одни можно настраивать в процессе работы, другие можно выводить из основной линии на машине, третьи - это встроенные в линию базовые печатные машины.
Биговально-высекальная секция. Предназначена для нанесения на лист вертикальные биговки и высечки прорезей в соответствии с заданной формой ящика. На одних секциях устанавливают два вала с биговальными ножами, а на других - один. Аналогично на одних секциях установлено два вала с ножами для продольной резки, а на других - один. На машинах, где установлено два вала с биговальными ножами наносят, сначала, первичную, а затем вторичную биговку. Чтобы качественно выполнить биговку, нужно учитывать, что чем больше масса кв. метра картона, тем выше должен быть профиль биговального ножа. Ножи для продольной резки монтируют на ножевые головки, которые либо закреплены на валу неподвижно, либо их можно перемещать на валу в соответствии с заданными параметрами панели. Кромки ножей могут быть с зубчиками, что делает их более острыми. Ножи с зубчиками применяют, в основном, для печатных машин с верхней печатью, для прорезей изнутри ящика.
Ротационный высекальный пресс. Имеет большие преимущества при производстве типичных работ, где используют простые вырубные штампы. Важно тщательно удалять отходы, получаемые в процессе высечки, чтобы мелкие куски их не попадали в швы при склейке ящиков.
Фальцевально-склеивающая секция. Состоит из двух пар верхних и нижних реек. Лист пропускают через фальцовочное устройство используя захваты, установленные на ремнях, которые проталкивают заготовку по машине, либо поддерживая на движущемся ремне при помощи вакуумной системы, либо используя трение между двумя движущимися ремнями. Когда заготовка проходит через машину, захваты, ремни или рейки поднимают панели таким образом, что они контактируют с профильными рейками, которые формируют сгиб по вертикальным биговкам на заготовке. Перед фальцовкой на клапан или заднюю панель в зависимости от типа машин наносят клей при помощи колесика или экструзии. Так получают готовый ящик.
Счетно-выводное устройство. Функция устройства заключается в подсчете заданного количества ящиков в пачке и выводе пачки для укладки
93
в стопу, обвязки и укладки на поддон. Ящики считают при помощи специального фотоэлемента.
В качестве дополнительного примера рассмотрим работу агрегата фирмы «Мартин» (рис.5.9).
|
Рис. 5.9. Агрегат фирмы «Мартин»: объединены в одну линию встроенный ротационный высекательный пресс, слоттер (просекатель ная машина) и флексо-фальцевально-склеивающая машина |

Заготовки ящиков после отлежки на поддоне подают на печатно-высекальную машину. При этом поддон ставится так, чтобы направление гофров картона после переработки было параллельно высоте ящика. Пачки заготовок с поддона поступают на узел подачи (секция А), откуда при помощи механических или вакуумных захватов картон отдельными листами подается в машину.
В машине производится нанесение печати на верхней стороне картона с последующей рилевкой заготовки вдоль гофров и просечкой клапанов ящика. Нанесение печати происходит на специальных печатных секциях (секции В), число которых соответствует числу красок рисунка и текста. Просечка и рилевка производится на ротационном высекальном прессе (секция С) специальными штанцевальными инструментами, закрепленным на массивном барабане. Заготовки, проходя между вращающимся верхним барабаном со штанцевальным инструментом и нижним упорным барабаном, прорезаются и рилюются.
Современные печатно-высекальные машины комплектуются штампующей секцией (секция D), которая дает возможность проведения дополнительных операций - просечку отверстий, высечку ручек, высечку самозапирающегося дна ящика и др. Пройдя узел отбора, где производится визуальное сортирование по внешним дефектам, заготовки могут поступать в промежуточный штабелеукладчик. Следующими технологическими операциями обычно являются фальцевание, сшивка или склейка по соединительному шву (секция Е). Готовые ящики поступают на штабелеукладчик (секция G), являющийся отдельным устройством, обычно не связанным с печатно-высекальной машиной. Управление и настройка работы машины производится с помощью дисплейной секции F.
Подобные печатно-высекальные и складывающе-склеивающие агрегаты выпускаются фирмами «Лангстон» (США), «Мартин» (Франция), «Эмба» (Швеция), «Куриони» (Италия) и другие. Производительность таких агрегатов составляет 50-250 штук в минуту.
5.6. Упаковочные машины
Готовые ящики, заготовки и другие изделия укладываются в пачки и обвязываются. Существуют различные виды обвязки кип ящиков: металлической, полимерной или бумажной лентой; плоской или круглой металлической проволокой. Обвязка пачек ящиков производится механизированным способом на специальных обвязочных станках или с помощью ручного обвязочного инструмента. При обвязке пачек проволокой, для того чтобы проволока не подрезала картон на углах пачки, под нее подкладывают угловые прокладки из картона. Применение бумажной ленты предотвращает порчу ящиков на углах пачки, но снижает прочность обвязки.
Обвязочная машина работает следующим образом: скомплектованная пачка ящиков укладывается на приемный стол и толкателями подается под обвязочное устройство. Сверху пачка подпрессовывается прижимной плитой. Подача бумажной или полимерной ленты осуществляется с рулона. Материал бумажной ленты - бумага из сульфатной небеленой целлюлозы массой 125-150 г/м2 . Склейка ленты производится термоплавким клеем. Для удобства транспортирования и ведения погрузочно-разгрузочных работ отдельные пачки объединяют в крупные транспортные пакеты (паллеты).
6. Производство многослойных бумажных мешков
Многослойные бумажные мешки - это концентрические трубки из 2-6 слоев бумаги, закрытые с одной стороны. Главное конструктивное отличие бумажных мешков заключается в способе заполнения - через открытую горловину мешка или горловину, закрывающуюся клапаном, что связано с типом расфасовываемого материала. Мешки с клапаном могут закрываться автоматически, а мешки с открытой горловиной - прошивкой или завязыванием.
Важными характеристиками таких мешков являются количество слоев и вид бумаги, а также свойства материалов, используемых для нанесения покрытий и пропитки бумаги. Эти характеристики обусловливаются требованиями защиты расфасованного материала и функциональными требованиями к таре.
Преимуществами бумажных мешков являются простота размещения их на поддонах, штабелирования и транспортирования, а также проницаемость для воздуха (например, мешков с цементом), что позволяет расфасованным изделиям «дышать». Дополнительным преимуществом бумажных мешков является возможность утилизации использованных изделий в качестве макулатурного сырья (марка МС-4А) для производства бумаги и картона.
Бумажные мешки используют для упаковки изделий массой до 50 кг, но для облегчения работы и удовлетворения требований техники безопасности массу мешков стараются снижать. Кроме того, бумажные мешки широко применяют в розничной торговле, где с учетом удобства для покупателей масса груза в мешках может составлять от 5-10 до 25 кг. Розничная торговля требует более высокого качества печати на упаковке и, по возможности, наличия у мешков ручек.
6.1. Материалы для изготовления бумажных мешков
Для изготовления многослойных мешков используют специальную мешочную крафт-бумагу - прочный и долговечный материал с особыми свойствами. Она представляет собой один из наиболее прочных типов выпускаемой бумаги. Её производят из сульфатной целлюлозы, получаемой, преимущественно из хвойных длинноволокнистых пород древесины. Для повышения влагопрочности бумага в процессе изготовления подвергается проклейке специальными составами. Естественный цвет мешочной крафт-бумаги - коричневатый, от темно- до светло-коричневого, что для многих областей применения вполне приемлемо. Отбеливая волокна целлюлозы при изготовлении, можно получать белую мешочную бумагу. При её использовании для наружной стороны бумажного мешка белая бумага способствует повышению привлекательности и обеспечивает получение пригодной для нанесения печати поверхности.
Важным показателем мешочной бумаги является её растяжимость - способность к удлинению без разрушения при нагрузках в машинном направлении. Это свойство придаётся бумаге в процессе изготовления и при последующей обработке путем крепирования.
Слаборастяжимая крепированная мешочная бумага получается в процессе мокрого крепирования (обычно на БДМ), обеспечивающего растяжимость её (см. п. 2.4). В результате крепирования бумага приобретает постоянные поперечные складки, становится более грубой на вид, более пористой и эластичной, чем обычная крафт-бумага.
Микрокрепированная мешочная бумага получается в результате механического воздействия на бумагу (крепирования), образующего на ней едва видимые поперечные складки. Она сильнее растягивается в машинном (продольном) направлении. У такой крафт-бумаги растяжимость в продольном направлении составляет более 10 % .
Влагопрочная мешочная бумага предназначена для изготовления мешков, которые используются для транспортирования и хранения сыпучих продуктов, овощей, минеральных удобрений в условиях повышенной влажности воздуха. Особенность её состоит в одновременном сочетании свойств водонепроницаемости и воздухопроницаемости. Влагопрочность достигается введением в бумажную массу химических добавок - синтетических смол, латексов, полиэтиленамина и других полимерных добавок. Вырабатывается массой 65-110 г/м2.
Битумированная мешочная бумага предназначена для изготовления мешков под минеральные удобрения и цемент. Широкое применение битума для придания бумаге водоотталкивающих свойств, паро- и водонепроницаемости обусловлено его хорошей клеящей способностью и пленкообразующими свойствами, а также низкой стоимостью и доступностью. Применяется битумно-масляная смесь, состоящая из 55-65 % легкоплавкого битума и 35-45 % индустриального масла. Масло выполняет функцию регулятора вязкости и клеящей способности смеси.
Мешочная бумага обрабатывается битумом двумя способами: пропиткой и дублированием (склеиванием слоев). Более распространенным и эффективным способом является дублирование.
Смесь для пропитки бумаги обогревается паром, электричеством или нагретым маслом. Температура смеси должна поддерживаться на требуемом уровне (обычно 100-110 0С), так как колебания температуры приводят к неравномерности пропитки. При перегревах (более 210 0С) возможно самовозгорание битума. Слишком низкая температура повышает вязкость битума и может явиться причиной появления дефектов в бумаге.
Пропитка бумаги битумно-масляной смесью осуществляется на специальных машинах (рис. 6.1). Смесь из бачка, установленного над машиной, самотеком поступает в ванну 2 и наносится погруженным в нее валиком 4 на одну сторону бумаги. Избыток смеси снимается ножевым шабером 3. Кромки бумаги шириной до 30 мм битумом не покрываются для возможности склеивания полотна в трубку. Расход смеси составляет от 15 до 25 г/м2. Покрытая битумом бумага поступает в горячий пресс 5, где происходит частичная диффузия покровной смеси, и после этого наматывается в рулоны на накате 7. Битумированная бумага перед намоткой в рулон обязательно должна охлаждаться воздухом на холодильном цилиндре 6 во избежание слипания ее слоев в рулоне.
Дублированную мешочную бумагу получают на машинах, оснащенных устройствами для одновременной подачи и пропитки двух полотен бумаги массой 45-50 г/м2. Привес бумаги в этом случае составляет 30-35 г/м2. Склеивание пропитанных сторон полотен осуществляется в двухвальном горячем прессе 5 с последующим охлаждением на холодильном цилиндре 6 (рис.6.1).
В мировой практике область применения битумированной мешочной бумаги постепенно сужается в связи с внедрением полимерных пропиточных составов. Однако на отечественном рынке спрос на нее пока сохраняется стабильно высоким.
|
|

7 -21
Рис. 6.1. Схема машины для битумной пропитки и дублирования мешочной бумаги: 1 - раскаты; 2 - ванны с битумом; 3 - шаберы; 4 - наносной валик; 5 - горячий пресс; 6 - холодильный цилиндр; 7 - накат (штриховой линией показано движение полотна в режиме пропитки, сплошной линией - в режиме дублирования)
Антиадгезионная (силиконизированная) мешочная бумага представляет собой бумагу с односторонним покрытием на основе кремнийорганических соединений (силиконов). Бумага применяется в качестве внутренних слоев бумажных мешков для упаковки брикетов синтетического каучука, битума, канифоли и других материалов, прилипающих к обычной бумаге. Кроме антиадгезионных свойств, эта бумага отличается низкими показателями воздухо- и паропроницаемости.
Мешочная бумага, ламинированная полиэтиленом, предназначена для изготовления мешков под минеральные удобрения, ядохимикаты, гигроскопические сыпучие материалы и пищевые продукты, за исключением жиров, при контакте с которыми полиэтилен набухает. Ламинированная бумага обладает химической устойчивостью, влагопрочностью, низкой паропроницаемостью, имеет высокие значения показателей механической прочности. Нанесение полиэтилена на поверхность мешочной бумаги осуществляется следующими способами: экструзией, кашированием, склеиванием, нанесением из растворов и дисперсий.
Парафинированная мешочная бумага применяется в качестве среднего и внутреннего слоев в мешках, предназначенных для транспортирования гигроскопичной продукции, в том числе сыпучих химикатов, продуктов питания и других. Отличительными потребительскими свойствами этой бумаги являются паро- и водонепроницаемость.
6.1.1. Микрокрепирование мешочной бумаги
Микрокрепирование - придание бумаге фактуры мелкого крепа с целью увеличения растяжимости, повышения сопротивления динамическим нагрузкам и излому. Процесс осуществляется на сушильной части БДМ при влажности полотна 30-40 % .
Наибольшее распространение в мировой практике получил способ микрокрепирования мешочной бумаги на установке Clupak (рис.6.2). Установка представляет собой бесконечное армированное резиновое полотно 11, охватывающее часть поверхности сушильного цилиндра 12. Прижим резинового полотна к сушильному цилиндру осуществляется с помощью стального валика 3 с гидравлическим устройством, обеспечивающим возможность регулирования линейного давления в зависимости от требований к растяжимости вырабатываемой бумаги в пределах от 250 до 400 Н/см. Резиновое полотно движется по четырем вращающимся валикам: по двум направляющим 7, одному правильному 8 и одному натяжному 2. Установка располагается обычно между второй и третьей группами сушильных цилиндров.
Под действием прижимного валика резиновое полотно, охватывающее часть сушильного цилиндра 12 с бумагой 17, деформируется. Его наружная поверхность удлиняется и, пройдя с бумагой зону контакта за счет упругих свойств резины, будет стремиться принять первоначальное недеформиро- ванное положение, т.е. его наружная поверхность будет укорачиваться и воздействовать на бумажное полотно, прижатое к сушильному цилиндру. Вследствие этого на бумаге образуется микрокреп.
|
Рис. 6.2. Схема микрокрепирующего устройства «Clupak»: 1 - бумагосушильные цилиндры; 2 - натяжной валик; 3 - прижимной валик; 4 - консольная балка; 5 - водяные спрыски; 6 - ленточное шлифовальное устройство; 7 - направляющие валики; 8 - правильный валик; 9 - охлаждающие водяные спрыски; 10 - спрыск; 11 - резиновое полотно; 12 - сушильный цилиндр; 13 - бумаговедущие валики; 14 - изогнутый валик; 15 - спрыск для подачи силиконовой эмульсии; 16 - шабер; 17 - бумажное полотно |

Резиновое полотно изготавливается из теплостойкой износоустойчивой твердой резины толщиной 25 мм с армированным средним слоем. Для предотвращения перегрева и преждевременного износа резины в случае её прямого контакта с нагретым цилиндром (например, при обрыве бумажного полотна) установка имеет систему автоматической подачи холодной воды 9. В целях увеличения срока службы и восстановления качества поверхности резины регулярно (через 100-120 часов работы) производится перешлифовка полотна ленточным шлифовальным устройством 6.
Состояние поверхности сушильного цилиндра - один из существенных факторов качественного микрокрепирования. Поверхность его обязательно должна быть хромированной и тщательно отполированной. С помощью спрысков 15 на поверхность цилиндра наносится силиконовая эмульсия для предотвращения прилипания бумаги к нему. Очистка поверхности цилиндра осуществляется подвижным шабером 16, оснащенным тефлоновым лезвием.
Увеличению показателя удлинения мешочной бумаги способствуют:
- повышение давления прижима резинового полотна к цилиндру;
- увеличение угла обхвата цилиндра резиновым полотном;
- повышение температуры цилиндра.
|
Рис. 6.3. Схема микрокрепирующего устройства Expanda: 1 - сушильные цилиндры: 2 - бумаговедущие валики; 3 - разгонный валик; 4 - сменная очищающая щетка; 5 - обрезиненный вал; 6 - подача охлаждающей воды; 7 - бумажное полотно; 8 - шабер; 9 - подача пара; 10 - краевые охлаждающие спрыски; 11 - обогреваемый металлический вал. |

Микрокрепирование мешочной бумаги на установке Expanda (рис 6.3) отличается тем, что
процесс осуществляется между валами с различной твёрдостью. Установка
напоминает обычный мокрый пресс. Нижний металлический вал 11 имеет гладкую
полированную поверхность, которая постоянно очищается шабером 8. Верхний вал 5
обтянутый толстым слоем износоустойчивой термостойкой резины, прижимается к
нижнему валу с помо
щью пневматического устройства. Для удаления образующейся пыли и, соответственно,
продления срока службы верхний вал оснащен специальной щеткой 4. Установка
располагается на БДМ между сушильными цилиндрами, где влажность бумажного
полотна составляет 30-35 %.
6.2. Классификация и испытание на прочность бумажных мешков
Бумажные мешки, предназначенные для сыпучих продуктов и штучных товаров, изготавливают в соответствии с ГОСТ Р-53361-2009. По способу изготовления они подразделяются на три типа: склеенные, сшитые и комбинированные. Каждый из этих типов может вырабатываться с открытой горловиной и закрытой (с клапаном); кроме того, склеенные мешки могут иметь подвернутое, прямоугольное или шестиугольное дно и боковые складки. Всего предусмотрено 6 типов склеенных и 5 типов сшитых мешков. Примеры разновидностей мешков представлены на рис. 6.4.
 |
6.4. Технология и оборудование производства многослойных бумажных мешков
Современное оборудование для производства мешков - это механизированные поточные линии, включающие раскаты для рулонов мешочной бумаги, трубочную машину, швейные агрегаты (для сшитых мешков), устройства для накопления и пакетирования готовых мешков. Для отдельных типов мешков поточные линии могут включать печатные секции и дноклеильные агрегаты (для склеенных мешков с широкими днищами). На рис. 6.5 представлены схемы технологических линий изготовления бумажных мешков (а,б - для изготовления склеенных мешков с шириной дна 8-15 см; в - для изготовления сшитых мешков с шириной дна 20-30 см). Производительность линий - до 150 млн шт./год.
Рулоны бумаги поступают в мешочный цех со склада 1 в грузовых лифтах или по элеваторам с подвесными люльками 2 и распределяются между поточными линиями при помощи ленточных транспортеров или тележек, передвигающихся по рельсу, утопленному в полу.
Бумага в рулонах подбирается по видам и форматам и подается на трубочную машину 4 со встроенным в нее при необходимости узлом печати. На трубочной машине формуется и отрубается заготовка будущего мешка - трубка. Каждый слой бумаги непрерывно склеивается клеем вдоль продольной кромки мешка, а соседние слои бумаги соединяются между собой поперечной точечной склейкой на концах трубок. Поперечная склейка применяется не для всех видов мешков. Клей приготавливается централизованно и поступает в резервуары около трубочной машины по трубопроводам 12, 13 для продольной и поперечной склейки трубок. При необходимости на каждый мешок наносят печать в одну - четыре краски. С этой целью бумагу с рулона, предназначенную для наружного слоя мешка, пропускают через печатный станок, установленный в размоточной части трубочной машины. Готовые трубки для схватывания клея выдерживают на уплотнительных пластинчатых транспортерах 5, ленточных транспортерах или поддонах.
 |
Рис. 6.5. Схемы технологических линий изготовления мешков: а,б - склеенных; в - сшитых; 1 - склад; 2 - подвесная люлька; 3 - рулоны бумаги; 4 - трубочная машина; 5 - пластинчатые транспортеры; 6 - дноклеильные агрегаты; 7 - ленточные уплотнительные транспортеры; 8 - пластинчатый конвейер; 9 - пластинчатые транспортеры; 10 - упаковочные прессы; 11 - транспортер; 12 - 14 - подача клея по трубопроводам; 15 - пакетирующий элеватор; 16 - устройство для обвязки шпагатом;
17 - слип (наклонная плоскость); 18 - столы; 19 - устройство для укладки клапана; 20 - швейные машины; 21 - ленточный конвейер; 22 - швейные нити; 23 - креповая бумага
Рядом с трубочной машиной обычно устанавливают два дноклеильных агрегата 6, оборудованных поворотным устройством, направляющим трубки поперек оси машины. Агрегаты могут состоять из двух одинаковых частей для сгибания и склеивания дна на одном или двух концах трубки, что позволяет производить либо открытые, либо закрытые мешки. Клей к дноклеильному агрегату подается по трубопроводу 14.
Склеенные мешки для ускорения схватывания клея направляются на уплотнительный ленточный транспортер 7, огибают подсушивающий барабан и собираются в пачки по 20-30 штук на контрольном пункте, откуда передаются на пластинчатый транспортер 8, направляющий мешки к упаковочным прессам 10. Мешки укладываются в кипы по 500-1000 штук поочередно на одном из пластинчатых транспортеров 9 и поступают под пресс, где стягиваются стальной или синтетической лентой в кипы. Кипы мешков транспортером 11 направляются на склад. При поступлении на склад кипы снимаются с транспортера-накопителя с помощью электропогрузчиков, которые укладывают их в штабеля, а также подают в вагоны.
Схема б отличается от схемы а более высоким уровнем механизации процессов и иным расположением оборудования. По схеме б после трубочной машины мешки по уплотнительному ленточному конвейеру 5 поступают в пакетирующий элеватор 15, откуда пачками по 20-30 штук поочередно подаются к дноклеильным агрегатам 6, состоящим из двух одинаковых частей для биговки и склеивания дна по торцам трубок. После них мешки проходят через уплотнительный ленточный транспортер 7 и по пластинчатому конвейеру 8 направляются на упаковку или в машину 16 для обвязки шпагатом пакетов из 25 мешков и далее по наклонному слипу (люк, снабженный наклонной плоскостью) на склад или к упаковочным прессам (как в схеме а) для упаковки в кипы по 500-1000 штук.
Сшитые мешки вырабатываются по схеме в. Линии для сшитых мешков имеют более простую конструкцию, чем для склеенных, но, в случае выпуска закрытых мешков, должны иметь другое отрубающее устройство. Трубки после трубочной машины поступают на ленточный транспортер и распределяются равномерно между 6-10 швейными машинами. Съем трубок с транспортера возможен вручную или автоматически. Трубки накапливаются на столах 18, выдерживаются для схватывания клея и направляются на устройство для укладки клапана 19, после чего прошиваются нитями 22 по крепированной бумаге 23 на швейных машинах 20. При необходимости во время прошивки производится герметизация швов.
Готовые мешки сортируют и укладывают пачками по 20-30 штук на ленточный конвейер 21, подающий мешки на упаковочные прессы 10. Сшитые мешки упаковываются в пачки по 100 штук или кипы по 500-1000 штук. Пачки по 100 штук спускают на склад по слипу. Кипы транспортируются так же, как указано выше. Кипы сшитых и склеенных мешков обычно маркируются на упаковочных прессах.
6.4.1. Трубочные машины
Многослойные бумажные мешки производятся из заготовок, называемых трубками, которые выпускаются на трубочных машинах. Трубки формируются с различными конструктивными особенностями в зависимости от типа мешков: склеенных или сшитых, с закрытой или открытой горловиной.
В поточной линии производства мешков мешочная бумага с размоточной секции (раскатов) поступает к трубочным машинам (рис. 6.6). Число разматываемых рулонов соответствует количеству слоев мешка. Рулоны 2 установлены в опорных стойках. В размоточной части машины может быть установлен печатный станок 1 для нанесения маркировки на наружный слой мешков. Если печать не требуется, то его выключают. При размотке слои бумаги поступают в узел регулирования бокового смещения 6. Здесь слои смещаются относительно друг друга поперек машины в приводную сторону на 20-30 мм для образования продольного канта, по которому в дальнейшем производится продольная склейка отдельных полотен. Смещение производится специальным механизмом 6 автоматически с пульта управления или вручную.
Замена рулонов производится на ходу машины (при скорости до 10 м/мин). Старый рулон, размотанный до диаметра около 300 мм, отводят на дополнительный раскат 3, а новый диаметром до 1300 мм ставят на его место. Кососрезанную часть полотна в начале нового рулона смазывают быстросохнущим клеем и перед окончанием размотки рулона приклеивают к движущемуся полотну старого рулона. Оба склеенные полотна прижимаются друг к другу в одной из пар валиков и окончательно соединяются. Старое полотно после этого отсекается специальным ножом или вручную и работа машины продолжается.
После узла бокового смещения бумага поступает в узел регулирования степени натяжения 7. Здесь с помощью бумагонатяжного устройства, автоматически изменяющего угол обхвата рабочих валиков, полотно равномерно растягивается и нежелательные деформации и складки, возникающие в процессе размотки, снимаются.
Следующий узел - это узел перфорации бумаги в поперечном ходу ее полотна направлении. Перфорация производится специальным зубчатым ножом, укрепленным на вращающемся валике 8.
7.1. Оборудование для литья бумажных изделий
Устройство оборудования для литья бумажных изделий подразделяют по способам формования:
- формование с применением вакуума;
- формование с применением гидравлического давления;
- формование с применением сжатого воздуха.
Основными элементами устройств для изготовления изделий являются формы:
- для формования отливок - отливные сетчатые формы, покрытые дыропробивной, чаще латунной сеткой;
- для уплотнения влажных отливок - прессовые формы, покрытые той же сеткой (иногда отливки уплотняют непосредственно в отливных формах). Уплотнение достигается с помощью резиновых чехлов;
- для калибровки изделий - стальные перфорированные пресс-формы с обогревом.
Конфигурация и размеры сетчатых форм в точности соответствуют размерам и форме отливаемых изделий. Диаметр отверстий сетки 0,5-0,8 мм, толщина 1 мм. Иногда рабочая поверхность отливных форм выполняется из пластин, соединенных между собой боковыми поверхностями с промежутками 0,5 мм. Пластинчатые формы в собранном виде имеют поверхность, соответствующую форме отливаемых изделий.
7.1.1. Вакуумный способ формования изделий
Небольшие партии литых изделий можно изготавливать на устройствах путем залива сильно разбавленной водой волокнистой массы на сетчатую форму (рис. 7.4). Вода проходит через сетку и отсасывается, а волокно равномерно оседает на поверхность формы. После удаления воды съёмную часть формы вместе с изделием снимают, уплотняют и сушат.
Для получения толстостенных (толщиной более 3 мм) изделий и ускорения процесса наслаивания волокна применяется вакуумирование. Принцип действия такого устройства показан на рис. 7.5. В форме, помещенной в разбавленную волокнистую массу, создается вакуум. Волокнистая масса наслаивается на наружной поверхности формы. При достижении требуемой толщины изделия форму вынимают из массы и уплотняют. После этого изделие просушивают и передают на дальнейшую обработку.
Для литых изделий с более тонкими стенками и неглубокой формы (прокладок для яиц, фруктов и т.п.) вакуумным способом наибольшее распространение получили барабанные машины непрерывного действия (рис. 7.6).
 |
|
Рис. 7.4. Схема формования литых изделий: 1 - бак оборотной воды; 2 - бак с бумажной массой; 3 - съемная форма; 4 - матрица; 5 - основание формы; 6 - вакуумный трубопровод |
|
Рис. 7.5. Вакуумное формование литых изделий: 1 - отжимная фор ма; 2 - матрица; 3 - вакуумный трубопровод |

|
Рис. 7.6. Схема отливной машины для формирования тонкостенных изделий открытой формы с применением вакуума: 1 - ванна с жидкой массой; 2 - формующий барабан; 3 - верхний барабан; 4 - штуцеры для подвода вакуума и воздуха; 5 - сетчатые формы; 6 - пересъемный вал; 7 - сетчатые контр-формы; 8 - криволинейная направляющая; 9 - кожух; 10 - транспортер |
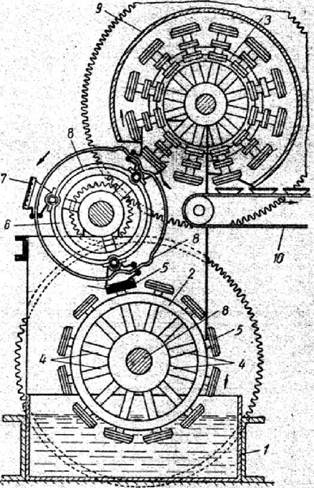
Машины состоят из вращающихся формующего, пересъемного и верхнего сушильного барабанов. На цилиндрической поверхности формующего барабана 2 расположено несколько рядов сетчатых форм 5, которые через штуцера и распределительное устройство, расположенное в торце барабана, поочередно соединяются с вакуумом или атмосферой. При вращении барабана сетчатые формы погружаются в ванну с жидкой волокнистой массой 1, уровень которой поддерживается постоянным. Под действием вакуума происходит формование отливок. По выходе сетчатой формы из ванны вакуум отключается и с помощью пересъёмного барабана 8, отливка, захваченная сетчатой контрформой 7, передается на сетчатую форму верхнего сушильного барабана 10. Верхний барабан находится в закрытом кожухе 9, образующем сушильную камеру, куда подается горячий воздух, температурой 90 - 1300С. В этой камере и производится сушка изделия. С сетчатых форм верхнего барабана высушенные отливки с помощью сжатого воздуха сдуваются на конвейер.
7. Бумажное литье (упаковка из сформованной бумажной массы)
Достаточно распространенным видом упаковки являются изделия из бумажного литья (сформованной бумажной массы). Как следует из названия, этот вид упаковки представляет собой формуемую из бумажной массы конструкцию, предназначенную для удерживания и защиты упакованного изделия. Основная задача такой упаковки - обеспечить защиту изделий от повреждений и разрушения при соударениях. Это достигается ее конструкцией, фиксирующей изделие в стабильном положении, и определенной степенью упругости стенок, снижающих разрушительное воздействие ударов.
Изделия из бумажного литья производят из жидкой волокнистой массы. Форму изделия приобретают в специальных сетчатых матрицах соответствующих конфигураций. Это позволяет получать изделия с высокой стабильностью заданной формы. Способом бумажного литья можно получить тару любой конфигурации, однако, чтобы придать ей дополнительную прочность, требуется дальнейшее уплотнение изделия методом прессования. Необходимость использования сложных прессовых устройств приводит к росту трудозатрат и снижению производительности при изготовлении литой тары. Поэтому производство её развивается, в основном, по пути изготовления изделий, не требующих большого уплотнения.
К таким изделиям из формованной бумажной массы относятся: - различного рода лотки, используемые для фиксации фруктов, яиц, ампул и других изделий (рис. 7.1);
- контейнеры типа «ракушки», в которых продукт закрыт полностью, используемые для упаковки яиц и бутылок (рис. 7.2);
- амортизирующие прокладки для защиты углов и кромок, применяемые в упаковке керамики, мебели и других изделий (рис. 7.3).
Шире всего подобная тара используется в пищевой и химической промышленности, при упаковке электроники, мебели, керамических изделий и других товаров. Упаковку из сформованной бумажной массы широко применяют в розничной и оптовой торговле, в торговле по почте, а также в качестве одноразовой упаковки в лечебных учреждениях.
Преимуществ упаковки из сформованной бумажной массы много. Тот факт, что для производства такой упаковки используется растительное волокно, создает возможность безотходного производства. Использованные изделия можно утилизировать в качестве макулатуры. Сформованная из бумажной массы упаковка - «живая», она обеспечивает гигроскопичность и воздухопроницаемость. Такая упаковка адаптирована к работе на сортирующих и упаковочных линиях, она может обеспечить безопасность при транспортировке и хранении продукта.
|
Рис. 7.1. Упаковка для фиксации яиц |

Для изготовления литых изделий используются
древесная масса, отходы целлюлозно-бумажного производства и, чаще всего,
бумажная макулатура. Поступающая макулатура (отходы производства гофрированного
картона, газетная и книжно-журнальная бумага, картонная тара) подлежит разволокнению,
тщательной очистке и сортировке для отделения посторонних включений и
загрязнений. Это производится в гидроразбивателях, в очистных аппаратах и
сортирующих машинах. Очищенная таким образом макулатурная масса подвергается
размолу для превращения ее в однородную волокнистую суспензию. Размол
макулатурной массы осуществляется на машинах непрерывного действия (конических
или дисковых мельницах, гидрофайнерах и др.) Перед размолом в массу могут
добавляться другие виды волокна - древесная масса или целлюлоза.
Основными требованиями, предъявляемыми к волокнистой массе для бумажного литья, являются: быстрое и равномерное оседание волокна на сетчатых формах; малая усадка и незначительное коробление отливок в процессе сушки; степень помола для целлюлозных волокон 17-26 0ШР, для волокон древесной массы 30-50 0ШР.
|
Рис. 7.3. Примеры амортизирующих прокладок для защиты кромок и углов изделий |

 |
После формования отливок производят их снятие с форм, сушку и, при необходимости, калибровку. Снятие отливок с отливных и прессовых форм производится обычно сжатым воздухом. Для этого пресс-формы имеют множество равномерно расположенных отверстий, через которые подается сжатый воздух, создавая избыточное давление между поверхностью пресс- формы и самим изделием. В зависимости от конфигурации изделия и конструкции пресс-форм давление сжатого воздуха составляет от 50 до 400 Па. Пересъем изделий с одной формы на другую производится при помощи сжатого воздуха и вакуума, создаваемого в приемной пресс-форме.
Сушат отливки в камерных сушилках периодического и
непрерывного принципа действия. При свободном размещении изделий на загрузочных
этажерках или сетчатых транспортерах происходит значительная усадка и
коробление изделий, что необходимо учитывать при сушке. Усадка изделий при
сушке составляет по толщине от 15 до 55 %, а по длине изделий от 2,5
до 14 %. Чтобы избежать коробления и получать изделия более стабильные по
размерам, сушку производят в контрформах.
Для получения изделий заданных размеров и придания им необходимой прочности производится их калибровка. После калибровки размеры и форма изделий остаются неизменными. Литые изделия калибруются в обогреваемых пресс-формах при температуре 200 0С. Давление прессования, в зависимости от вида изделий и требований к его прочности, составляет от 2 до 5 МПа. Калибровке подвергаются отливки, предварительно высушенные до постоянной массы.
Для улучшения физико-механических свойств литых изделий производится их проклейка. Так, для придания водостойкости литые изделия проклеивают канифолью и парафином. Их вводят в жидкую волокнистую массу в виде канифольно - парафинового клея в количестве до 4 % к массе абсолютно сухого волокна. Повышение жесткости стенок изделий и получение гладкой поверхности их при калибровке обеспечивается введением в волокнистую массу крахмального клейстера.
Биостойкость придается изделиям добавлением в волокнистую массу небольшого количества антисептиков (кремнефтористого натрия, анилидасалициловой кислоты и др.). Иногда вместо добавления в волокнистую массу проводят пропитку указанными веществами готовых изделий после сушки и калибровки.
Чтобы придать литым изделиям желательный цвет, в волокнистую массу в процессе размола добавляют анилиновые красители в количестве до 1 % к абсолютно сухому волокну. Для улучшения внешнего вида и для придания изделиям газо- и водонепроницаемости производится дополнительная окраска или лакировка изделий. Литые изделия хорошо поддаются внешней отделке. При лакировке обеспечивается надежное сцепление лаковых покрытий с поверхностью изделий.
Упаковка, сформованная из бумажной массы, обеспечивает возможность нанесения на нее многоцветной печати или этикетки, что дает дополнительные маркетинговые преимущества для заказчика.
Затраты на изготовление оснастки для бумажного литья довольно велики. Для снижения себестоимости упаковки заказы на нее должны быть большими. Многие изделия, упаковываемые в такую упаковку, сами по себе достаточно дорогие. В случае дешевых изделий в частности, пищевых продуктов, например, яиц и фруктов, затраты на оснастку распределяются на огромное число упаковок, в связи с чем расходы на оснастку окупаются и большой роли не играют.
Приложение - Кодификация типов продукции из гофрокартона
|
|

Технологическое оборудование для производства картонной и бумажной тары
Содержание:
1. Материалы для картонной и бумажной тары
1.1. Картон коробочный
1.2. Картон тарный сплошной склеенный
1.3. Бумага и картон с полимерным покрытием
1.3.1. Бумага и картон с покрытием на основе термопластичных полимеров
1.3.2. Бумага и картон с покрытием на основе латексов и дисперсий
1.3.3. Парафинированная бумага
1.3.4. Силиконизированная бумага
1.3.5. Многослойные упаковочные ЦКМ (ламинаты)
2. Механические способы переработки бумаги и картона
2.1.Разделение
2.1.1. Резание
2.1.2. Штанцевание (высекание)
2.1.3. Пиление
2.2.Формование
2.2.1. Подготовительные способы формования
2.2.2. Первичные способы формирования
2.2.3. Вторичные способы формирования
2.3. Соединение
2.4. Облагораживание
3. Технология и оборудование производства гофрированного картона
3.1. Структура и виды гофрированного картона
3.2. Свойства и методы испытаний гофрированного картона
3.3. Изготовление гофрированного картона на гофроагрегате
3.3.1. Гофрировальная машина
3.3.2. Накопительный мост
3.3.3. Узел предварительного нагрева и склейки
3.3.4. Сушильная часть
3.3.5. Продольно-резательная рилевочная машина
3.3.6. Поперечно-резательная машина
3.3.7. Стопоукладчик
4. Картонная и бумажная тара
4.1. Упаковочные изделия из гофрированного картона
4.2. Упаковочные изделия из тарного плоского картона
4.3. Упаковочные изделия из бумаги
4.4. Определение нормы расхода материала в производстве картонных ящиков
4.5. Методы испытаний готовой картонно-бумажной тары материалов и пути ее утилизации
5. Технология и оборудование производства картонной тары
5.1. Рилевочно-резательные машины
5.2. Высекательные машины
5.2.1. Плоские высекательные машины
5.2.2. Ротационные высекательные машины
5.3.Печатно-высекательные машины (печатные слоттеры)
5.3.1. Слоттеры для рулонных исходных материалов
5.3.2. Слоттеры для листовых исходных материалов
5.4.Складывающие и соединяющие машины
5.4.1. Сшивающие машины
5.4.2. Складывающе-склеивающие машины
5.4.3. Складывающе-сшивающие машины
5.5.Печатно-высекательные и складывающе-склеивающие агрегаты
5.6. Упаковочные машины
6. Производство многослойных бумажных мешков
6.1.Материалы для изготовления бумажных мешков
6.1.1. Микрокрепирование мешочной бумаги
6.2. Классификация и испытание на прочность бумажных мешков
6.3. Определение расхода бумаги на изготовление бумажного мешка
6.4. Технология и оборудование производства многослойных бумажных мешков
6.4.1. Трубчатые машины
6.4.2. Швейные агрегаты
6.4.3. Дноклеильные агрегаты
7. Бумажное литье (упаковка из сформованной бумажной массы)
7.1. Оборудование для литья бумажных изделий
7.1.1. Вакуумный способ формования изделий
7.1.2. Гидравлический способ формования изделий
7.1.3. Способ изготовления полых литых изделий с применением сжатого воздуха
Приложение «Кодификация типов продукции из гофрокартона»
Введение
Товары народного потребления, продукция различных предприятий в большинстве случаев перемещаются от изготовителя к потребителю в упакованном виде. В соответствии с действующими стандартами термин упаковка определяется как средство или комплекс средств, обеспечивающих защиту продукции от повреждений и потерь, окружающую среду от загрязнений, а также облегчающих процессы доставки, транспортирования, распределения, информирования, реализации и потребления продукции. Основным, а иногда и единственным элементом упаковки является тара, представляющая собой изделие для размещения продукции в виде замкнутого или открытого корпуса. Некоторые виды тары участвуют в процессе обращения между производителем и потребителем не только вместе с товаром, но и без него (оборотная тара). Элементы упаковки, которые в комплексе с тарой или без нее выполняют функции защиты товара и окружающей среды, называются вспомогательными упаковочными средствами.
Тара, применяемая в торговле, должна отвечать экономическим, техническим, санитарно-гигиеническим, эстетическим и другим требованиям. Она должна быть сравнительно недорогой в изготовлении (исключение может составлять подарочная тара). Тара, используемая при перевозках товара, должна обладать низким коэффициентом собственной массы (отношением ее массы к объему).
По выполняемым в процессе товарного обращения функциям тару подразделяют на транспортную, потребительскую и тару-оборудование.
Транспортная тара применяется для транспортирования и хранения товаров. Она образует самостоятельную транспортную единицу (коробку, ящик, контейнер, поддон и т.п.).
Потребительская тара поступает к потребителю вместе с товаром. Ее стоимость включается в цену товара и оплачивается конечным покупателем. К потребительской таре предъявляются повышенные эстетические требования. Она должна привлекать внимание покупателя, содержать информацию об изготовителе, количестве, потребительских свойствах и правилах использования товара, создавать рекламу продукции.
Тара-оборудование представляет собой изделие, предназначенное для укладывания, транспортирования временного хранения и продажи из него товаров (например, лоток для ягод, порционная отделяемая тара и т.п.).
До конца XVI века бумажные материалы для упаковки применялись крайне редко, поскольку изготавливались вручную и были предметом роскоши. Однако по мере разработки технологий глубокой переработки древесины и развития индустриального производства в конце XVIII - начале XIX века появляются новые виды упаковки из картона, производство которых в Европе и США становится отдельным ремеслом. Использование деревянной тары постепенно отходит на задний план. Начинает проявляться интерес к использованию картона в качестве материала для производства декоративной тары.
Технический прогресс в тароупаковочном деле неразрывно связан со все более широким применением тары из картона и бумаги, так как такая тара по сравнению с аналогичной, изготовленной из других материалов, имеет существенные преимущества. Она гораздо дешевле, для ее изготовления требуются относительно меньшие затраты исходного сырья и материалов. Картонная и бумажная тара отличается легкостью, гигиеничностью, удобствами в обращении, эстетичностью. Существенным преимуществом картонной и бумажной тары является то, что значительная часть уже использованной тары может служить в качестве макулатурного сырья для производства картонно-бумажных материалов.
Наиболее распространенным видом транспортной картонной тары являются ящики. Их изготавливают из цельного листа плоского или гофрированного картона, сшитого проволочными скобами. Дно и крышка ящика образуются четырьмя клапанами, стыки которых заклеиваются скотчем. Картонные ящики делают складными, что упрощает их хранение и транспортирование в порожнем виде.
Потребительская картонная тара - это коробки и пачки. Коробки имеют разнообразную форму, плоское дно, а закрываются они клапанами или крышкой (съемной или на шарнире). Пачка закрывается клапанами, а ее корпус имеет форму параллелепипеда.
Бумажная тара применяется для затаривания сыпучих и штучных товаров. К ней относятся мешки и пакеты.
Российский рынок тары и упаковки - один из наиболее динамично развивающихся и стабильных на сегодняшний день. Динамика рынка зависит от ситуации в потребляющих отраслях - пищевой промышленности, фармацевтической, бытовой техники, мебельной промышленности и других. В среднем, с 2000 года рынок рос на 11 % в год. Основной вклад в развитие рынка тары и упаковки принадлежит пищевой промышленности, доля которой составляет около 50 % рынка.
Самым крупным сегментом рынка тары и упаковки являются изделия из гофрированного картона, на которые приходится около 75 % всего производства картона в России. Даже в условиях глобального падения спроса на продукцию целлюлозно-бумажной промышленности рынок гофрокартона в 2008 году показал рост на 8 %. Рынок гофрокартона и компонентов его развивался быстрее, чем рынок картона в целом, в среднем на 10-12 % в год. Основные потребители гофрокартона - пищевая промышленность - 75 % рынка потребления, предприятия, производящие товары бытовой химии и фармацевтику - около 15 %.
Анализ развития тары и тарных материалов показывает, что структурные сдвиги в их производстве и потреблении происходят за счет резкого возрастания использования картонной и бумажной тары. Так, в странах с высокоразвитой тарной промышленностью применение бумаги, картона и комбинированных материалов на их основе для упаковки продукции составляет 70-90 % от общего потребления всех видов тары.
Широкое применение картонной и бумажной тары в большинстве отраслей промышленности, сельском хозяйстве, сферах обслуживания позволяет обеспечить значительное снижение затрат труда на стадиях обращения с продукцией при упаковке, ее хранении, погрузочно-разгрузочных операциях и доставке ее потребителям.